Detección de objetos extraños en líneas de envasado de alimentos: detección de metales vs rayos X vs báscula de control
Índice
- Las tres tecnologías responden a tres preguntas distintas
- Detección de metales: qué detecta y qué la derrota
- Rayos X: la respuesta cuando el envase es metálico
- Báscula de control: no es un detector de contaminantes, y eso importa legalmente
- Dónde debe situarse el punto de inspección en la línea
- Convertir un detector en un PCC: muestras de prueba, frecuencia, registros
- Hacer fiable el rechazo
- Dónde falla la interfaz
- Detección de metales, rayos X y báscula de control comparados
- Preguntas frecuentes
El detector es la parte barata. El dinero se va en la interfaz
La detección de objetos extraños en una línea de envasado de alimentos suele comprarse como una máquina independiente e instalarse a posteriori. Ese es el orden equivocado. Un detector de metales, un sistema de rayos X y una báscula de control responden cada uno a una pregunta distinta, cada uno tiene un modo de fallo que los otros no tienen, y los tres solo funcionan si la máquina de envasado que los alimenta puede parar, rechazar y recuperarse de forma limpia.
Esta guía explica qué detecta cada tecnología, cómo el material de envase y el producto deciden cuál puede utilizar, dónde debe situarse el punto de inspección y qué le pedirá ver su auditor. Está escrita para el comprador o el ingeniero de planta que define una línea, no para un laboratorio de metrología.
Las tres tecnologías responden a tres preguntas distintas
La primera decisión no es qué marca elegir. Es qué peligro está controlando realmente. Si su análisis de peligros dice que el riesgo es metal procedente del desgaste de piezas de la máquina, un detector de metales es el control proporcionado. Si el riesgo es vidrio de una estación de llenado cercana, o hueso en un producto cárnico, un detector de metales no le sirve de nada.
Detección de metales
Detecta contaminación ferrosa, no ferrosa y de acero inoxidable mediante inducción electromagnética. No puede ver vidrio, piedra, hueso ni plástico. Tiene dificultades con productos húmedos, salados o conductores, y con film metalizado.
Inspección por rayos X
Detecta contaminantes por diferencia de densidad: metal, vidrio, piedra, hueso calcificado, plástico denso y caucho. También verifica el nivel de llenado, la ausencia de componentes y la integridad del envase. No puede ver materiales de baja densidad y requiere controles de radiación.
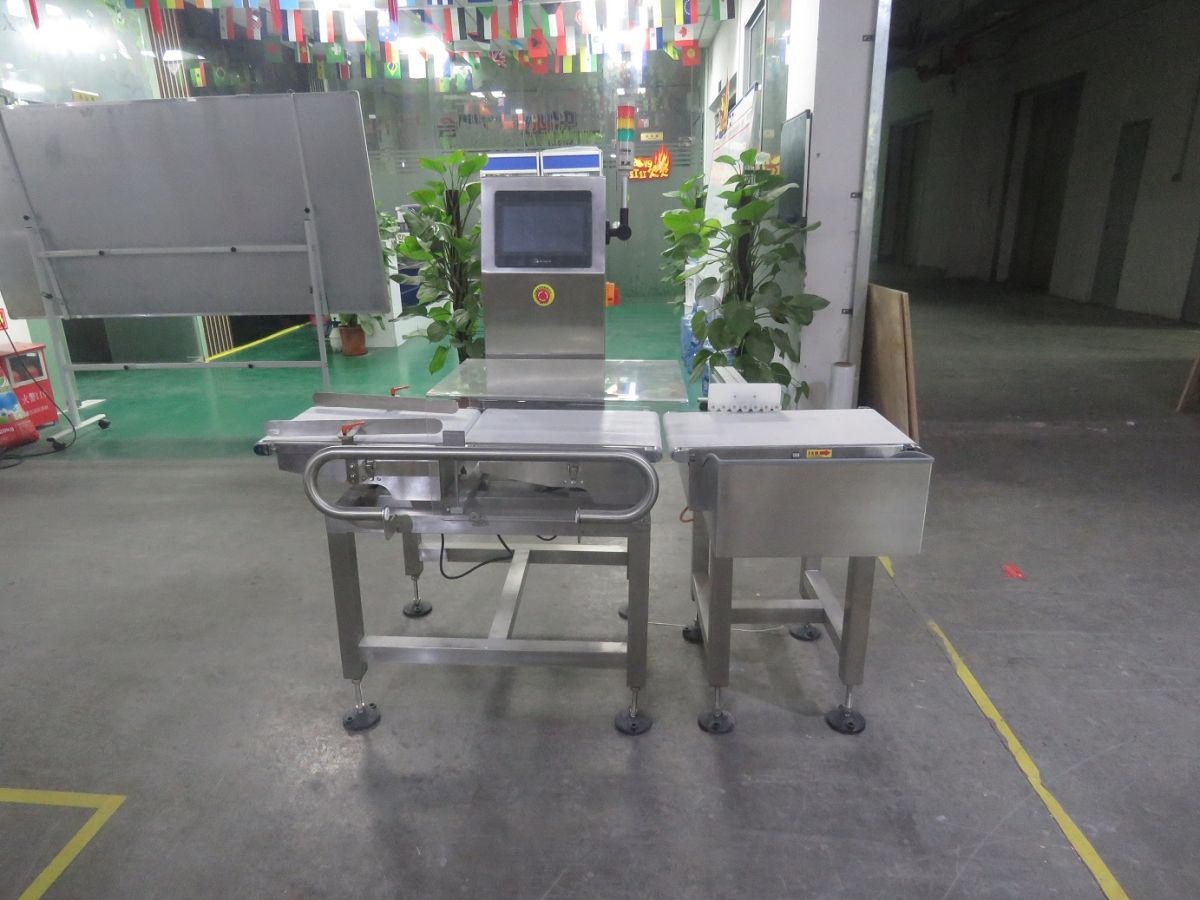
Pesaje de control
Verifica la masa en movimiento respecto a un valor objetivo. Es un control de cantidad y de sobredosificado, no un detector de contaminantes. Detecta piezas ausentes y faltas graves de llenado, no un fragmento de 1 mm.
Detección de metales: qué detecta y qué la derrota
Un detector de metales crea un campo electromagnético con una bobina transmisora y mide la perturbación que provoca una partícula metálica en las bobinas receptoras. Puede encontrar metales ferrosos, no ferrosos y acero inoxidable, y esta última categoría importa más de lo que los compradores esperan: el acero inoxidable es el menos detectable de los tres, de modo que una máquina que supera una prueba con bola ferrosa puede seguir dejando pasar un fragmento de acero inoxidable del mismo tamaño.
La limitación práctica es el efecto del producto. Los productos húmedos, salados, ácidos o calientes son ellos mismos conductores, por lo que generan una señal que enmascara el contaminante. Existen sistemas multifrecuencia con ajuste dinámico de fase para suprimir esa señal del producto, pero intercambian sensibilidad por estabilidad, y ese compromiso debe establecerse con su producto real, no con una ficha técnica.
Tres cosas que matan silenciosamente el rendimiento de la detección de metales: un producto lo bastante conductor como para situarse cerca del umbral de detección; films de envase metalizados o laminados con foil, que apantallan el campo por completo; y un tamaño de abertura generoso porque la bolsa es grande. Un detector solo vale lo que vale el contaminante más pequeño que puede rechazar de forma fiable en su envase real, a la velocidad real de su línea.
Rayos X: la respuesta cuando el envase es metálico
La inspección por rayos X mide cuánto del haz absorbe cada producto, lo que depende de la densidad. Eso la convierte en la única opción práctica en dos situaciones: cuando el riesgo de contaminante es no metálico (vidrio, piedra, hueso, plástico denso) y cuando el propio envase es film metalizado o foil, que deja ciego a un detector de metales.
Los sistemas de rayos X también ofrecen una verificación que el detector de metales no puede dar. Como construyen una imagen de densidad de todo el envase, pueden comprobar el nivel de llenado, confirmar que un componente o un sobre está presente y detectar defectos de sellado y huecos. Cuando una línea produce envases mixtos o kits de comida con varios componentes, esa capacidad de imagen suele valer más que la detección de contaminantes por la que se compró.
Las limitaciones son reales. La sensibilidad disminuye a medida que aumentan el grosor y la densidad del producto y la velocidad de la línea, por lo que el sistema debe dimensionarse frente a la matriz de productos real. Y los rayos X implican radiación, lo que conlleva obligaciones de cerramiento, enclavamiento, señalización y registro local que un detector de metales no tiene. Presupueste el papeleo además de la máquina.
Báscula de control: no es un detector de contaminantes, y eso importa legalmente
Una báscula de control pesa cada envase en movimiento y lo clasifica respecto a un valor nominal. Esa es una función de cantidad, y cada vez más una función legal. Cuando la báscula de control se utiliza con fines de comercio legal o para demostrar el cumplimiento del contenido neto, es un instrumento de medición reglamentado, y el régimen de aprobación depende de dónde venda.
Unión Europea
Los instrumentos de pesaje automáticos se rigen por la Directiva 2014/32/UE sobre instrumentos de medida, Anexo VIII — módulo MI-006. Las básculas de control se sitúan en las categorías de exactitud X e Y, con clases XI a XIIII e Y(I) a Y(b), alineadas con OIML R51 y R61. Tenga en cuenta el error habitual: MI-005 cubre sistemas de medición de líquidos como surtidores de combustible, no básculas.
Estados Unidos
Una báscula de control para comercio legal necesita un Certificado de Conformidad NTEP, evaluado conforme al NIST Handbook 44, que cubre básculas y dispositivos de pesaje sobre cinta transportadora. El ensayo de contenido neto se rige por separado por el NIST Handbook 133. En China, las aprobaciones equivalentes se rigen por JJG 539 y JJG 648.
De ello se derivan dos consecuencias. Primero, si necesita que la báscula de control sea apta para comercio legal, especifique el régimen de aprobación antes de pedirla, porque no es posible añadir el certificado a posteriori. Segundo, sepa lo que una báscula de control no es: no encontrará un fragmento metálico y nunca debe presentarse en un plan HACCP como el control de la contaminación física. Los auditores preguntan exactamente esto, y una respuesta que confunda control de cantidad con control de contaminantes es una no conformidad.
Dónde debe situarse el punto de inspección en la línea
La ubicación no es una cuestión de espacio en planta. Se deriva de lo que se pretende proteger. La regla general es situar el punto de inspección lo más tarde posible en el proceso de envasado, de modo que el envase esté completo y cerrado, y lo más temprano posible en el proceso de distribución, de modo que el producto rechazado aún pueda retenerse.
- Tras el sellado, antes del encajonado. La posición estándar para la inspección a nivel de envase. El envase está cerrado, una acción de rechazo elimina exactamente una unidad vendible, y todavía nada se ha agrupado en una caja donde un solo rechazo resulte caro e imposible de rastrear.
- En la alimentación a granel, antes del dosificador. Se justifica cuando la materia prima entrante conlleva el mayor riesgo de contaminación y rechazar el granel es más barato que rechazar envases llenos. Es también la única posición que protege al propio dosificador de daños.
- Después del encajonado. Se usa ocasionalmente para la verificación del recuento de piezas en la caja completa. Rara vez sustituye a la inspección a nivel de envase, porque una prueba fallida a nivel de caja pone en cuarentena todos los envases que contiene.
- No ambos extremos sin una razón. Dos puntos de inspección duplican la carga de verificación. Mantenga el PCC donde el peligro se controle mejor y documente por qué el otro punto es vigilancia y no control.
Otra regla de ubicación fácil de pasar por alto: el dispositivo de rechazo necesita espacio físicamente libre y un destino definido para el producto rechazado. Si el punto de rechazo queda enterrado entre dos transportadores, o el contenedor de rechazo está donde pasa un operario, el sistema de detección se anulará en un mes — no por malicia, sino porque vaciarlo resulta incómodo.
Convertir un detector en un PCC: muestras de prueba, frecuencia, registros
Un detector se convierte en punto de control crítico solo cuando su rendimiento se verifica, se registra y es defendible. Comprar la máquina es la mitad fácil. La mitad creíble es el régimen de pruebas, y es lo que un auditor abrirá realmente en su expediente para verlo.
La práctica aceptada es probar con una muestra física de material y tamaño conocidos, transportada a través de la máquina dentro de un envase que coincida con el producto real. Probar el detector con la muestra al aire libre no demuestra nada, porque el efecto del producto y la geometría del envase son exactamente lo que se está poniendo a prueba.
Construcción de la muestra de prueba
Un envase auténtico del producto real que contenga una muestra de material y tamaño definidos, libre de otras contaminaciones y marcado de modo que no pueda escaparse a la cadena de suministro si no se detecta.
Frecuencia de las pruebas
Al inicio y al final de la producción, en los cambios de lote, tras cualquier cambio en los ajustes de la máquina y tras un mantenimiento o reparación. La frecuencia debe ser lo bastante estrecha como para que todo el producto producido desde la última prueba superada aún pueda ponerse en cuarentena en la planta.
Tamaños de muestra
Defina el contaminante más pequeño que se compromete a detectar, por tipo de material, para cada producto y formato de envase. El metal ferroso, el no ferroso y el acero inoxidable son tres pruebas distintas con tres resultados distintos.
Registros y actuación ante fallos
Quién probó, cuándo, con qué muestra y con qué resultado. Y una regla escrita sobre qué ocurre ante una prueba fallida: rechazar la muestra de prueba, poner en cuarentena hasta la última prueba superada, recalibrar, repetir la prueba y registrar la disposición.
Los requisitos de los esquemas convergen exactamente hacia esto. La BRCGS Global Standard Food Safety Issue 9 sigue siendo la edición vigente a fecha de 2026 — la Issue 10 aún está en desarrollo y no se espera su publicación antes del segundo semestre de 2027, por lo que su próxima auditoría se medirá contra un sistema documentado según la Issue 9. FSSC 22000 Versión 7, publicada en mayo de 2026, e IFS Food Versión 8, obligatoria desde enero de 2024, plantean la misma pregunta de fondo: ¿puede demostrar, con registros, que el dispositivo funcionaba cuando el producto pasó por él?
Hacer fiable el rechazo
Un sistema de detección que señaliza correctamente pero rechaza mal es peor que no tener sistema, porque crea una falsa sensación de control. Cuatro puntos de diseño hacen la mayor parte del trabajo.
- Ajuste el dispositivo de rechazo al envase. Los empujadores sirven para envases rígidos y cajas; el soplado de aire sirve para envases ligeros o irregulares; una sección de banda retráctil o de caída sirve para envases que no deben empujarse hacia un carril contiguo. Un empujador usado en una bolsa ligera simplemente la vuelca, y la bolsa sigue su camino por la línea.
- Confirme que el rechazo se ha producido. Una señal de detección no es prueba de retirada. La confirmación de rechazo demuestra que el envase salió realmente del flujo, y es la diferencia entre una afirmación y un control.
- Proteja el contenedor de rechazo. Un contenedor cerrado con llave y control por contraseña, con una protección tipo túnel entre el detector y el punto de rechazo, impide que un operario resuelva un atasco devolviendo el envase rechazado a la línea. También significa que su contenido es una cantidad documentada y con trazabilidad.
- Registre todo. Ajustes, resultados de pruebas, rechazos, alarmas. El registro de datos cumple dos funciones: respalda el registro HACCP y le da el patrón de fallo cuando se discute sobre una avería recurrente.
Dónde falla la interfaz
Casi ninguno de los problemas anteriores son problemas del detector. Son problemas de interfaz entre la máquina de envasado y el dispositivo de inspección, y se deciden mucho antes de que se construya cualquiera de las dos máquinas.
Cómo gestiona TOP Y Machinery la interfaz de línea
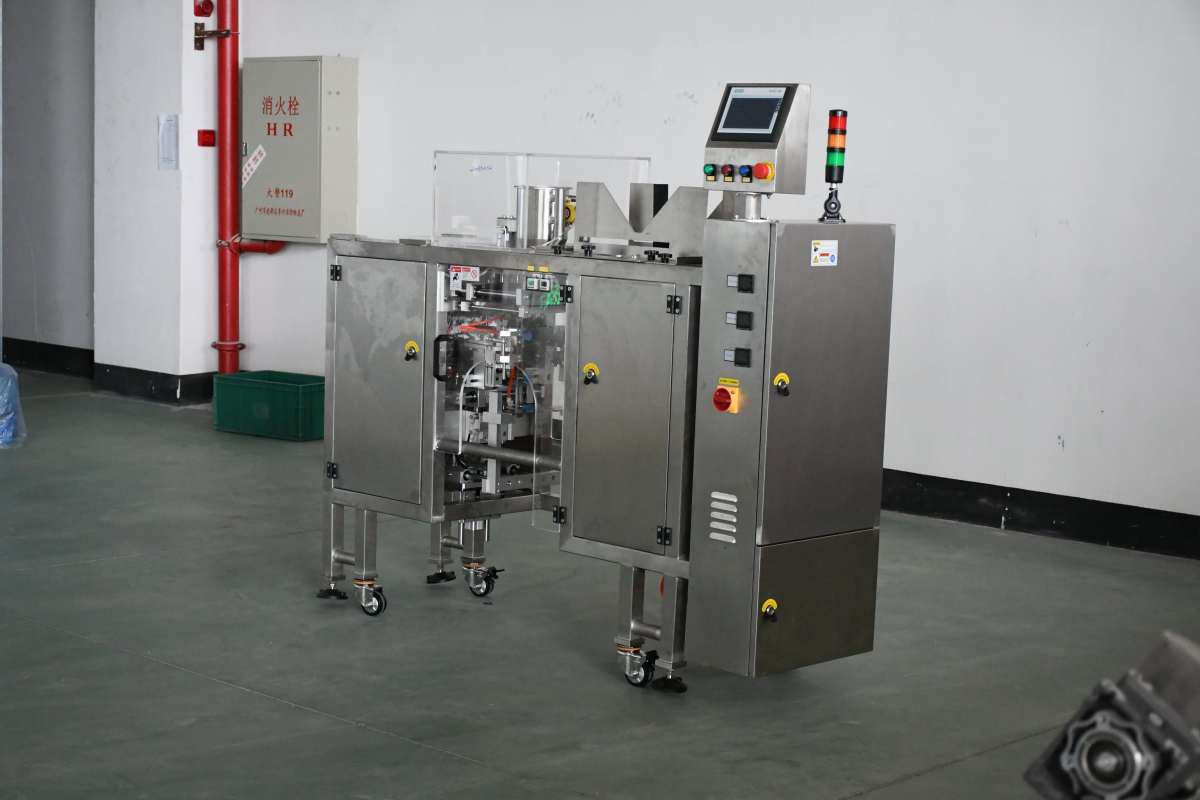
TOP Y fabrica la máquina de envasado, no el detector: los equipos de inspección suelen proceder de un proveedor especializado. Precisamente por eso merece la pena diseñar la interfaz en lugar de darla por supuesta. Desde nuestra base en Foshan, Guangdong, establecida en octubre de 2011 con más de 4.500 m² de taller y un equipo de más de 50 personas que incluye ingenieros de diseño mecánico, eléctrico, puesta en marcha y posventa, cuatro prácticas soportan la mayor parte del peso.
- La interfaz se acuerda en el plano. Las alturas de los transportadores, los puntos de transferencia, el cableado de señal, la lógica de parada y el espacio reservado para el dispositivo de rechazo se acuerdan como planos y se emiten para confirmación antes de que empiece la producción. Añadir un punto de detección a una máquina ya construida significa rehacer transportadores y reescribir la lógica de control en planta, a su costo y según su calendario.
- Se pone en marcha como una unidad completa, no por partes. Los subconjuntos se verifican por lotes y después la máquina completa se monta y se hace funcionar como una sola línea. La alimentación, la dosificación, el sellado, el accionamiento y el control deben comportarse en conjunto, y también lo debe hacer el diálogo con la báscula, el detector de metales, la báscula de control, el transportador y la encajonadora que la rodean.
- Material real, no ciclos en vacío. Las máquinas se ponen en marcha con producto real y film real. Es la única forma de descubrir qué le hace su producto a la sensibilidad de un detector antes de que lo descubran sus operarios.
- Su equipo se forma en la interfaz, no solo en la máquina. Nuestra formación de operarios abarca el control de exactitud, la gestión de rechazos y las pruebas de desafío con detector de metales, junto con la carga de film y los parámetros de sellado, y termina con un registro firmado que su sistema de calidad puede archivar. Cuando un auditor pide a un operario que realice una prueba de desafío, ese registro es la respuesta.
Hay un beneficio de segundo orden, y es el que paga cada semana. Cuando los operarios pueden leer un código de avería y probar por sí mismos la ruta de rechazo, una línea parada es una corrección de quince minutos y no una llamada al servicio técnico. La interfaz de línea no es solo un tema de cumplimiento; es la diferencia entre una parada que su equipo resuelve y una parada por la que su proveedor tiene que volar.
Detección de metales, rayos X y báscula de control comparados
| Criterio | Detección de metales | Inspección por rayos X | Báscula de control |
|---|---|---|---|
| Detecta | Ferroso, no ferroso, acero inoxidable | Metal, vidrio, piedra, hueso, plástico denso, caucho | Solo desviación de masa |
| Es ciego a | Vidrio, piedra, hueso, plástico, material de baja densidad | Material de baja densidad y capas muy finas de él | Cualquier contaminante que no altere la masa de forma significativa |
| Bloqueado por el envase | Sí: el foil y el film metalizado apantallan el campo | No, los envases de foil se manejan con normalidad | No |
| Limitación por el producto | Los productos húmedos, salados, ácidos o calientes provocan efecto del producto | La sensibilidad disminuye con el grosor y la densidad del producto | La estabilidad de la banda y la vibración dominan la exactitud |
| Capacidad adicional | Ninguna | Nivel de llenado, componentes ausentes, comprobaciones de sellado y huecos | Control del sobredosificado, datos SPC, calibración del dosificador |
| Perspectiva normativa | No es un instrumento de medición; viene exigido por el HACCP y los requisitos del esquema | Controles de radiación, cerramiento, enclavamiento, registro local | Aprobación para comercio legal cuando proceda: UE MI-006, EE. UU. NTEP, China JJG |
Lea la tabla como una secuencia de eliminaciones más que como una clasificación. Si su envase es de foil, la detección de metales queda descartada independientemente del costo. Si su peligro es hueso o vidrio, la detección de metales nunca fue la respuesta. Si lo que realmente necesita es el cumplimiento del contenido neto y la reducción del sobredosificado, ninguna de las tecnologías de contaminantes sustituye a una báscula de control, y viceversa.
Preguntas frecuentes
¿Puede una báscula de control sustituir a un detector de metales?
No. Una báscula de control mide masa y no puede identificar un fragmento metálico, un trozo de vidrio o un fragmento de hueso. Detecta componentes ausentes y faltas graves de llenado. Tratarla como el control de contaminación física en un plan HACCP es una no conformidad frecuente y evitable.
Mi producto se envasa en foil. ¿Qué opciones tengo?
La inspección por rayos X. El foil y el film metalizado apantallan el campo electromagnético del que depende un detector de metales, por lo que la detección de metales no es utilizable en ese envase. Los rayos X trabajan por diferencia de densidad y no se ven afectados por el foil.
¿Por qué mi detector de metales no ve cierto acero inoxidable pero encuentra el ferroso con facilidad?
El acero inoxidable es el menos detectable de las tres categorías de material porque es el menos conductivo eléctricamente y a menudo no es magnético. Una máquina que supera una prueba con bola ferrosa no queda por ello aprobada para acero inoxidable. Especifique y pruebe los tres tipos de material por separado, en el tamaño más pequeño que se comprometa a detectar.
¿Con qué frecuencia debemos realizar una prueba de desafío?
Como mínimo al inicio y al final de la producción, en los cambios de lote y de formato, tras cualquier cambio en los ajustes del detector y tras un mantenimiento o reparación. El principio que rige es la capacidad de cuarentena: el intervalo debe ser lo bastante corto como para que todos los envases producidos desde la última prueba superada puedan aislarse aún en la planta si una prueba falla.
¿Necesitamos aprobación para comercio legal de nuestra báscula de control?
Solo si se utiliza para demostrar el cumplimiento del contenido neto o con fines comerciales. En la UE eso significa MID 2014/32/UE Anexo VIII, módulo MI-006; en EE. UU. un Certificado de Conformidad NTEP evaluado conforme al NIST Handbook 44, con el ensayo de contenido neto bajo el NIST Handbook 133. Si realmente lo necesita, decídalo antes de hacer el pedido: no puede añadirse a posteriori a un instrumento no aprobado.
¿Contra qué versión de BRCGS se realizará nuestra auditoría?
Contra la Issue 9. A fecha de 2026 sigue siendo la edición publicada vigente, y la Issue 10 continúa en desarrollo, sin que se espere su publicación antes del segundo semestre de 2027. Mientras tanto, siga las declaraciones de posición de BRCGS, porque modifican los requisitos de auditoría entre ediciones.
Qué especificar antes de hacer el pedido
Cinco puntos, y los cinco pertenecen al plano o al pedido, no a una conversación posterior a la entrega. Defina qué peligro controla el punto de inspección y, por tanto, qué tecnología. Confirme que su material de envase permite que esa tecnología funcione. Fije el espacio físico y la altura de transferencia donde se situará el detector, junto con el cableado de señal y la lógica de parada entre este y la máquina de envasado. Defina el dispositivo de rechazo, la confirmación de rechazo y el destino del producto rechazado. Y escriba el régimen de pruebas de desafío, incluidos los tamaños de muestra por tipo de material, en la documentación de entrega.
Las máquinas que dan problemas en una línea de envasado rara vez son las que se especificaron mal. Son aquellas en las que la interfaz se dejó para que el equipo de planta la resolviera un viernes por la tarde. Resolverla en el plano no cuesta nada.
Lecturas relacionadas
- Guía de cumplimiento para equipos de envasado de alimentos: FDA, EU 1935/2004 y materiales en contacto con alimentos
- Guía completa del equipamiento industrial de envasado de alimentos
- Tipos de máquinas de envasado de alimentos en 2026: VFFS, HFFS, rotativas y sistemas de bolsas
- Mantenimiento de máquinas de envasado: lista de comprobación diaria, semanal y mensual
- Capacidad de fabricación: cómo se construyen las máquinas de envasado de alimentos
- Formación de operarios para máquinas de envasado de alimentos

