Mantenimiento de la máquina de envasado: lista diaria, semanal y mensual
La respuesta breve: qué debe cubrir una lista de mantenimiento de máquinas de envasado
Respuesta breve: un programa completo de mantenimiento de máquinas de envasado funciona en tres horizontes temporales: una lista diaria de 15 minutos (antes y después de cada turno), una lista semanal de 1–2 horas (limpieza profunda, lubricación, comprobación de correas y sensores) y una lista mensual de medio día (inspección de mordazas de sellado, servicio de reductores y rodamientos, auditorías eléctricas y de seguridad). Las plantas alimentarias que sustituyen el «funciona hasta que se rompe» por esta rutina documentada suelen reportar entre un 40 y un 60 % menos de tiempo de inactividad imprevisto, una vida útil mayor de mordazas y resistencias y menos bolsas rechazadas —porque la mayoría de los fallos de una línea de envasado son desgaste gradual que una comprobación programada detecta a tiempo.
Esta guía te da las tareas exactas diarias, semanales y mensuales para máquinas VFFS y envasadoras de bolsas preformadas, una tabla de resolución de los fallos más comunes, un calendario de lubricación y repuestos y orientación de calibración para pesadoras y verificadoras de peso —escrita para responsables de mantenimiento, operarios y propietarios de líneas de envasado de alimentos.
Por qué un plan de mantenimiento reduce el tiempo de inactividad un 40–60 %
El tiempo de inactividad imprevisto es el modo de fallo más caro de una línea de envasado. Los estudios del sector de plantas de alimentos y bebidas sitúan sistemáticamente el coste de una parada imprevista de la línea de envasado entre 5.000 y 50.000 dólares por hora cuando se contabilizan la producción perdida, el producto desperdiciado, las horas extra y las penalizaciones por retrasos en la entrega. Los fallos que causan esas paradas —mordazas desgastadas, correas flojas, sensores sucios, rodamientos agarrotados— no ocurren de repente. Son un desgaste gradual y medible que aparece en una lista de comprobación mucho antes de aparecer como un atasco.
La cifra del 40–60 % es realista porque la mayoría de los fallos son evitables. Cuando el mantenimiento pasa de reactivo a programado, desaparecen las dos mayores causas de paradas de emergencia: la contaminación (polvo de producto que bloquea sensores, fotocélulas y recorridos de film) y los elementos de desgaste descuidados (correas, rodamientos, resistencias, sellos). Las plantas que aplican un programa documentado diario/semanal/mensual reportan una caída del tiempo de inactividad imprevisto del 40–60 %, una mano de obra de mantenimiento más predecible y unos costes de repuestos menores, al detectar los fallos antes de que dañen componentes adyacentes. La lista siguiente está diseñada para que cada tarea tenga un intervalo concreto, una comprobación concreta y un criterio claro de apto/no apto: sin puntos vagos del tipo «inspeccionar máquina».
Lista de mantenimiento diario: 15 minutos por turno
Realiza estas tareas al inicio del turno y de nuevo al final. La lista diaria elimina la contaminación y verifica los sistemas críticos de seguridad y sellado antes de que arranque la producción. Quince minutos por turno son suficientes cuando la rutina es disciplinada.
| Cuándo | Tarea | Comprobación / criterio de apto |
|---|---|---|
| Inicio de turno | Limpiar con un paño sin pelusa el recorrido del film, el formador y las mordazas de sellado | Sin residuos de producto, polvo ni grasa en las superficies de sellado |
| Inicio de turno | Verificar en el HMI las lecturas de temperatura de sellado frente a los valores de consigna | Dentro de la tolerancia especificada (normalmente ±5 °C respecto a la consigna) |
| Inicio de turno | Comprobar la presión de aire y el separador del filtro de aire | Presión dentro de especificación (p. ej. 0,6–0,8 MPa); purgar el separador de agua |
| Inicio de turno | Confirmar que funcionan las protecciones, los enclavamientos y las paradas de emergencia | El paro de emergencia detiene la máquina al instante; el enclavamiento abre correctamente |
| Durante el turno | Comprobar el empalme del film y la alineación del rollo cada 1–2 horas | El film avanza recto; sin arrugas en el tubo formador |
| Final de turno | Retirar restos de producto de tolvas, cangilones de la pesadora y transportador | Todas las superficies de contacto visualmente limpias |
| Final de turno | Registrar en el parte el tiempo de inactividad, los rechazos y cualquier ruido o vibración anómalos | Parte registrado antes de que termine el turno |
Regla práctica: si una tarea diaria lleva más de 30 minutos, pertenece a la lista semanal —la rutina diaria debe proteger la línea, no frenarla.
Lista de mantenimiento semanal: 1–2 horas
Una vez por semana —normalmente en el día de menor producción— realiza la limpieza profunda y las comprobaciones mecánicas. La lista semanal detecta la contaminación que la limpieza diaria no alcanza y verifica los elementos de desgaste antes de que fallen.
| Zona | Tarea semanal | Comprobación / criterio de apto |
|---|---|---|
| Sistema de sellado | Limpiar las mordazas con el agente de limpieza aprobado; inspeccionar el estado del PTFE y de la cinta | Sin acumulación de carbonilla; recubrimiento antiadherente intacto |
| Recorrido del film | Inspeccionar correas de arrastre, rodillos y brazos bailarines; comprobar el guiado del film | Sin grietas ni residuos de film; guiado constante |
| Lubricación | Engrasar las articulaciones móviles y las guías deslizantes según el manual de la máquina | Puntos de engrase cubiertos; grado correcto utilizado |
| Sistema de accionamiento | Comprobar la tensión de las correas y el estado de las cadenas en transportadores y accionamientos de indexado | 10–15 mm de flecha con presión moderada del pulgar; sin eslabones desgastados |
| Sensores | Limpiar fotocélulas, sensores de proximidad y cámaras; verificar alineaciones | Los sensores disparan de forma fiable con piezas de prueba |
| Eléctrico | Comprobar mazos de cables, conectores y ventiladores del armario; soplar el polvo del armario | Sin cables rozados, terminales flojos ni ventiladores obstruidos |
| Seguridad | Verificar todas las protecciones, enclavamientos y cortinas de luz; volver a probar los paros de emergencia | Todas las funciones de seguridad superan la prueba funcional |
Lista de mantenimiento mensual: medio día
El servicio mensual es la inspección profunda que convierte «espero que funcione» en «sé que funciona». Prográmalo junto con el plan de producción para que la línea se detenga de forma intencionada: una parada mensual planificada es mucho más barata que una imprevista.
| Zona | Tarea mensual | Comprobación / criterio de apto |
|---|---|---|
| Mordazas y resistencias | Medir el paralelismo de las mordazas y la resistencia de las resistencias; sustituir el PTFE desgastado | Paralelismo dentro de la especificación del manual; resistencia dentro de tolerancia |
| Reductores y rodamientos | Comprobar nivel y estado del aceite; escuchar ruidos de rodamiento; reengrasar según el manual | Sin partículas metálicas en el aceite; sin retumbo ni chirridos |
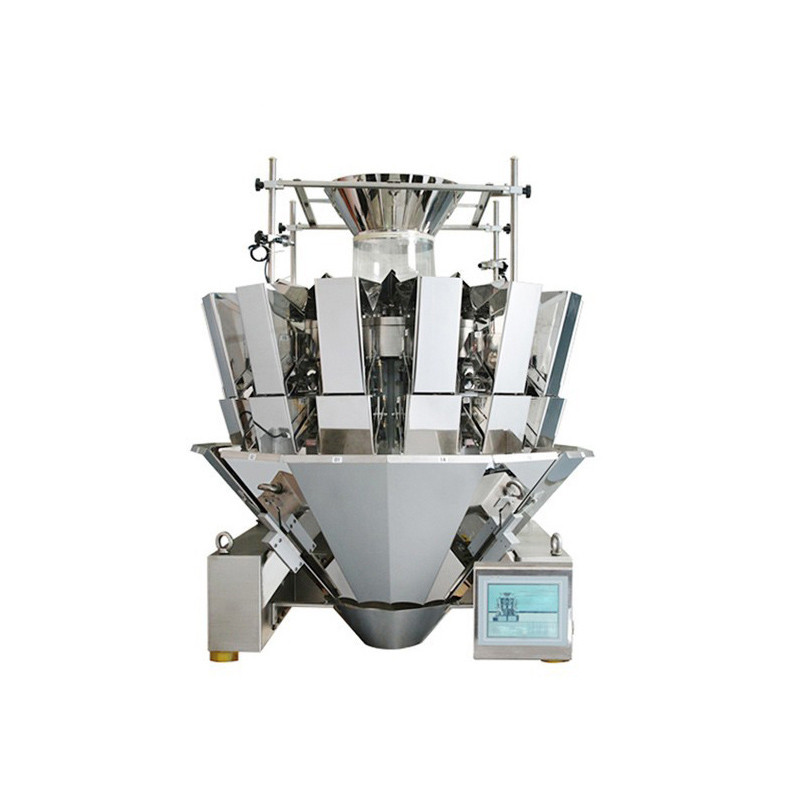
| Pesadora / llenadora | Pasar pesas de calibración por la multicabezal o la llenadora de copas; comprobar los revestimientos de tolva | Pesos dentro de tolerancia (p. ej. ±0,5–1 g sobre un objetivo de 100 g) |
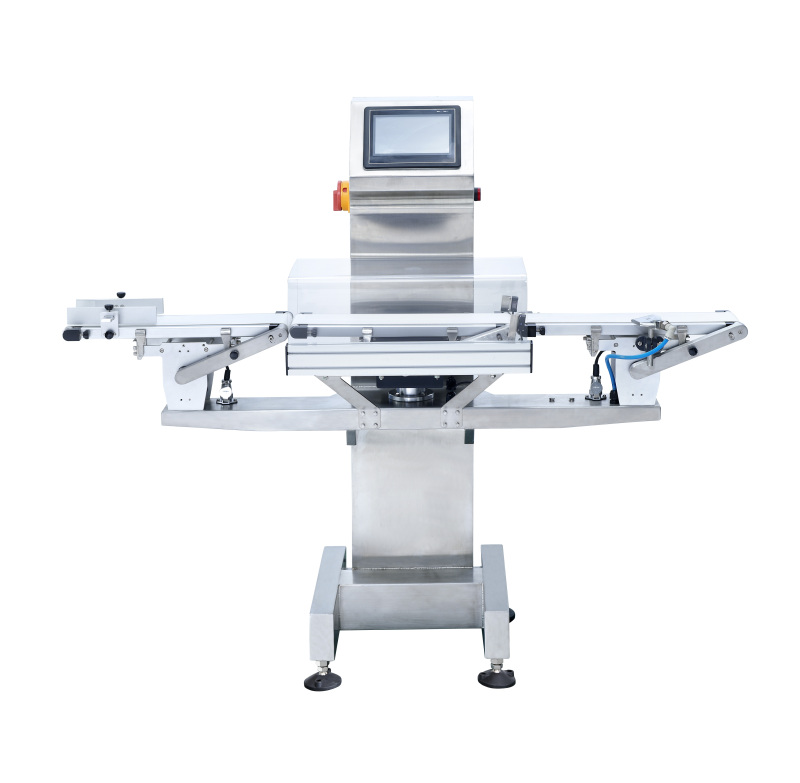
| Verificadora de peso | Calibración completa con pesas certificadas; verificar la sincronización del rechazador | Las pesas certificadas se aceptan y rechazan exactamente como está configurado |
| Vacío y neumática | Comprobar aceite de la bomba de vacío, filtros y sellos de cilindros; purgar separadores de agua | Sin fugas de aceite; los cilindros se mueven con suavidad a plena velocidad |
| Eléctrico | Comprobar por imagen térmica o al tacto los componentes del armario; apretar con par los terminales críticos | Sin puntos calientes; terminales apretados |
| Documentación | Revisar el registro de inactividad; comparar el historial de fallos con el plan de mantenimiento | Los fallos recurrentes se programan para acción correctiva |
Mantenimiento específico de VFFS: mordazas de sellado, recorrido del film y tubo formador
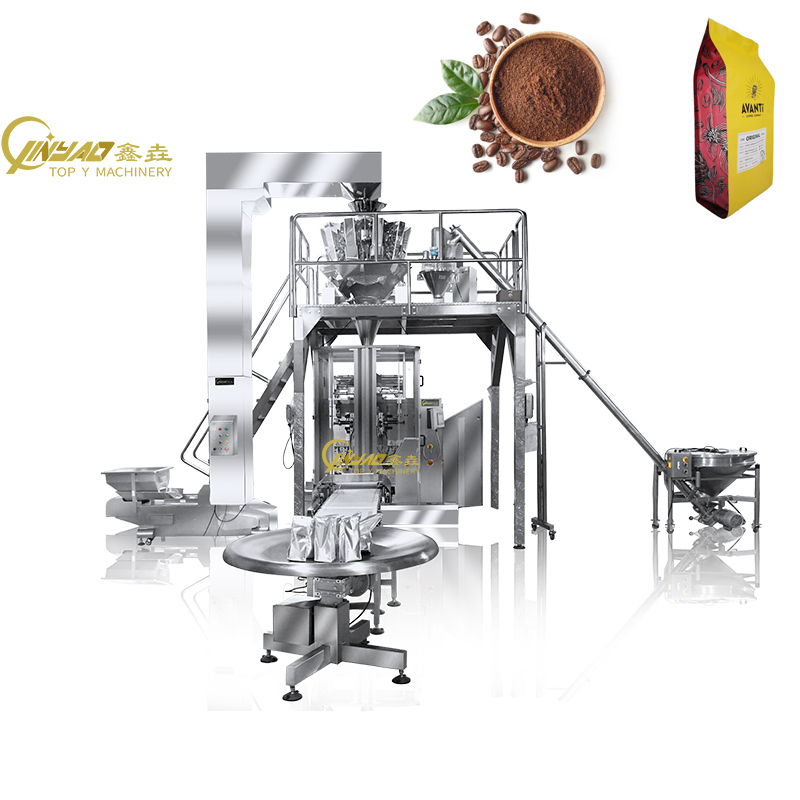
Las máquinas VFFS fallan en lugares predecibles, y cada uno tiene un intervalo concreto. El formador vertical crea puntos de esfuerzo únicos que las máquinas de bolsas preformadas no tienen:
- Mordazas de sellado (diario/semanal): limpiar a diario, inspeccionar el PTFE y la alineación de mordazas semanalmente, sustituir el material antiadherente cada mes o cuando caiga la calidad de sellado.
- Tubo formador (diario): limpiar los residuos de film del collarín del tubo en cada turno; los arañazos provocan arrastre del film y sellados sesgados —revisa el collarín semanalmente por desgaste.
- Correas de arrastre / rodillos motrices (semanal): el deslizamiento de la correa es la causa número uno de variación de longitud de bolsa; comprueba la tensión semanalmente y sustituye ante el primer signo de vitrificación.
- Brazo bailarín y freno del film (mensual): verifica un control de tensión suave; un bailarín que se agarrota provoca tirones de film y fallos intermitentes de sellado.
- Registro de impresión por fotocélula (semanal): limpia el sensor de registro y confirma la detección de marca antes de cada cambio de rollo.
La calidad del sellado es el monitor de salud de una máquina VFFS. Un cambio brusco en la resistencia del sellado, un ojo de pez en la línea de sellado o fugas en el sellado inferior suelen remontarse a una deriva de temperatura de mordaza, a la presión de mordaza o al desgaste del PTFE —todo ello detectado por la inspección mensual de mordazas antes de convertirse en reclamaciones de clientes.
Cuidado de las máquinas de bolsas preformadas: estaciones, sensores y cambios
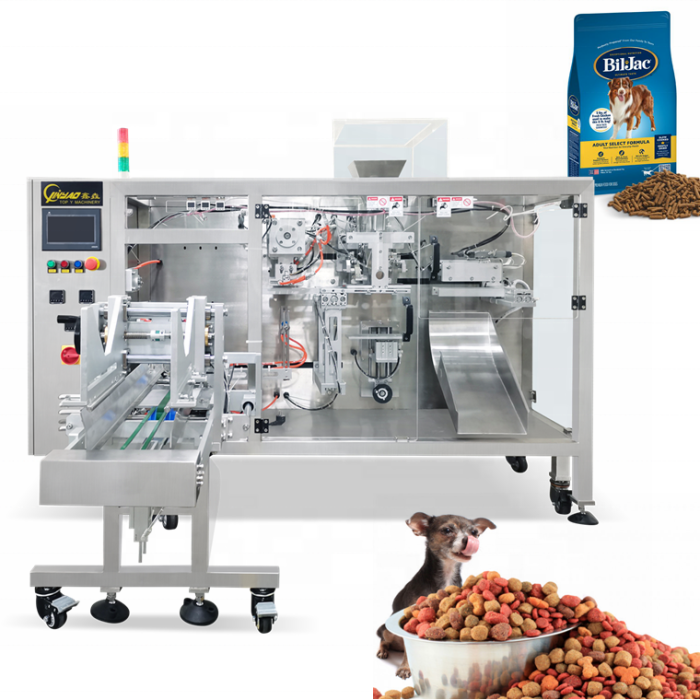
Las envasadoras de bolsas preformadas —como las máquinas horizontales de bolsas de TOP Y— añaden a la lista el desgaste basado en estaciones. Cada bolsa pasa por las estaciones de apertura, llenado y sellado, así que la alineación lo es todo:
- Sincronización de estaciones (mensual): verifica la sincronización de levas y servo; una deriva de medio grado se manifiesta como apertura o sellado desalineados.
- Pinzas / soportes de bolsa (semanal): comprueba la fuerza de agarre y las almohadillas de goma; unas pinzas débiles dejan caer bolsas al contenedor de rechazos.
- Sensores de apertura y llenado (semanal): limpia y reorienta las fotocélulas que verifican que la bolsa está abierta antes del llenado —un sensor sucio aquí provoca derrames de producto.
- Piezas de cambio (en cada cambio): guarda las piezas de cambio de formado y sellado en bandejas etiquetadas; inspecciona guías y sellos en cada cambio en lugar de mensualmente.
- Guías de lubricación (semanal): las guías lineales y los husillos a bolas del sistema de indexado necesitan engrase semanal según el manual.
Problemas comunes de las máquinas de envasado y su resolución
La mayoría de los fallos de línea tienen tres o cuatro causas conocidas. Recorre esta tabla de arriba abajo: comprueba primero la causa más barata y común —normalmente un sensor sucio o una correa floja— antes de sospechar de la electrónica.
| Síntoma | Causas más probables | Primeras soluciones |
|---|---|---|
| La longitud de bolsa varía | Deslizamiento de la correa de arrastre; tensión del bailarín incorrecta; freno de film agarrotado | Retensar las correas de arrastre; recalibrar el bailarín; revisar el freno (tareas semanales) |
| Sellados débiles o con fugas | Temperatura de mordaza baja; PTFE desgastado; presión de mordaza incorrecta; permanencia demasiado corta | Verificar la consigna del HMI frente al valor real; sustituir el PTFE; reajustar la presión |
| Marcas de sellado / quemaduras | Mordaza demasiado caliente; permanencia demasiado larga; grado de film no ajustado al valor | Bajar la temperatura en pasos de 5 °C; acortar la permanencia; comprobar la especificación del film |
| Bolsas sesgadas o arrugadas | Film mal guiado; residuos en el collarín del formador; correas de arrastre desiguales | Realinear el rollo de film; limpiar el formador; comprobar la tensión del par de correas |
| Rechazos intermitentes en la verificadora de peso | Zona de célula de carga sucia; vibración de un accionamiento cercano; deriva que requiere calibración | Limpiar el alojamiento de la célula; aislar la vibración; ejecutar calibración con pesas certificadas |
| La máquina se detiene sin alarma | Fotocélula sucia; conector flojo; circuito de paro de emergencia intermitente | Limpiar sensores; reasentar conectores; revisar el cableado del circuito de seguridad |
| Indexado o carro ruidoso | Guías lineales secas; rodamiento desgastado; acoplamiento flojo | Engrasar las guías; inspeccionar y sustituir el rodamiento; apretar el acoplamiento |
| Merma de producto por encima del objetivo | Deriva de la pesadora; acumulación en los revestimientos de tolva; deriva de calibración de la verificadora | Pasar pesas de calibración; limpiar revestimientos; recalibrar la verificadora |
Cuando no puedas resolver un fallo en dos intentos, detente y escala. La mayoría de los fallos repetidos provienen de una causa raíz que la tabla de síntomas no puede ver: una placa que falla, un rodamiento desgastado o un mazo eléctrico. Ese es el momento de llamar al equipo técnico de tu proveedor con el registro de inactividad en la mano.
Calibración de pesadoras y verificadoras de peso: los intervalos que importan
La precisión del peso es una cuestión de cumplimiento en el envasado de alimentos, no solo de eficiencia. Las bolsas con peso insuficiente generan riesgo legal y para el cliente; las bolsas con exceso queman margen en silencio. La calibración es un mínimo mensual, y la verificación diaria es un seguro barato:
- Diario: verifica la verificadora de peso con una pesa certificada cercana al objetivo (p. ej. una pesa de 100 g para un objetivo de 100 g) antes del turno.
- Semanal: realiza una comprobación de peso en 3 puntos (bajo, objetivo, alto) tanto en la pesadora como en la verificadora; registra los resultados.
- Mensual: calibración completa con pesas certificadas, incluidos los cangilones de combinación de la pesadora multicabezal; pon a cero y aprieta todos los soportes de las células de carga.
- Tras cualquier impacto o limpieza con agua: vuelve a verificar de inmediato —las células de carga se desvían tras un golpe físico.
Guarda los registros de calibración junto al parte de la máquina. Los auditores (BRC, IFS, FDA, GMP) los piden, y la línea de tendencia te indica cuándo una célula de carga está fallando semanas antes de que afecte a la precisión del peso.
Lubricación y repuestos: los dos calendarios que evitan paradas de emergencia
Dos documentos convierten esta lista en un sistema: un cuadro de lubricación y una lista de repuestos. Ambos son específicos de tu modelo de máquina: pide al fabricante las versiones oficiales y tenlas plastificadas junto a la máquina.
| Elemento | Intervalo | Notas |
|---|---|---|
| Guías deslizantes / husillos a bolas | Semanal | Usa el grado de grasa del manual; retira el exceso para evitar contaminar el producto |
| Reductores | Comprobación mensual de aceite; cambio anual | Busca partículas metálicas y entrada de agua |
| Transmisiones por cadena / transportadores | Lubricación semanal; comprobación mensual de tensión | Solo lubricante apto para uso alimentario donde el producto pueda contactar |
| Bomba de vacío | Comprobación mensual de aceite | Cambiar según el manual de la bomba; comprobar el filtro de escape |
| PTFE / cinta de sellado de repuesto | Stock de 2 juegos | El material antiadherente de sellado es el que falla más rápido de todas las piezas de desgaste |
| Correas de repuesto (arrastre, transportador) | Stock de 1 juego | Las correas son la pieza de fallo más común en VFFS |
| Resistencias / termopares de repuesto | Stock de 2 de cada | Una resistencia averiada sin repuesto = horas de inactividad por una pieza de 30 $ |
| Sensores de repuesto (fotocélulas, proximidad) | Stock de 1–2 de cada tipo | El seguro más barato de toda la línea |
Una regla que se paga sola: si una pieza falla más de dos veces en seis meses, o es la pieza equivocada para el servicio o es el síntoma de otro fallo: investiga en lugar de limitarte a volver a pedirla.
Preguntas frecuentes
¿Cuánto dura el mantenimiento diario de una máquina de envasado?
Una rutina diaria disciplinada lleva unos 15 minutos por turno: 10 minutos antes del arranque para limpieza, verificación de temperatura, presión de aire y comprobaciones de seguridad, más 5 minutos al final del turno para retirar restos y registrar la inactividad. Si lleva más, traslada las tareas de limpieza más profunda a la lista semanal.
¿Cuál es la causa más común de avería en las máquinas de envasado?
La contaminación y los elementos de desgaste descuidados: polvo de producto que bloquea fotocélulas y sensores, correas de accionamiento flojas, PTFE de sellado desgastado y rodamientos secos. Todo ello es gradual y todo ello está cubierto por las listas diaria y semanal, que es la razón por la que el mantenimiento programado reduce el tiempo de inactividad imprevisto un 40–60 % en las plantas alimentarias.
¿Con qué frecuencia debe revisarse una máquina VFFS?
Servicio ligero semanal (1–2 horas: mordazas de sellado, correas de arrastre, lubricación, limpieza de sensores) y un servicio completo mensual (medio día: paralelismo de mordazas, aceite de reductores, calibración de la pesadora, auditoría eléctrica). Las resistencias y el material antiadherente de PTFE son las piezas de desgaste más frecuentes y deben inspeccionarse semanalmente y sustituirse cada mes o cuando caiga la calidad del sellado.
¿Qué repuestos debo tener para mi envasadora?
Como mínimo: un juego de correas de arrastre/transportador, dos juegos de PTFE/cinta antiadherente de sellado, dos resistencias con termopares y un repuesto de cada tipo de sensor de la máquina. Estas cuatro categorías cubren aproximadamente el 70 % de las paradas de emergencia y cuestan mucho menos que una hora de inactividad imprevista.
¿Cómo sé cuándo hay que sustituir las mordazas de sellado?
Vigila tres señales: los sellados se debilitan pese a tener la temperatura y la presión correctas, el material antiadherente de PTFE muestra desgarros o acumulación de carbonilla que la limpieza no elimina, o las líneas de sellado desarrollan ojos de pez o marcas de quemadura con ajustes normales. Mide el paralelismo de las mordazas cada mes: una desviación superior a 0,1–0,2 mm (según el manual) significa servicio o sustitución.
¿Cuál es la mejor estrategia de mantenimiento para una línea pequeña de envasado de alimentos?
Empieza imprimiendo las tres listas de esta guía y pegándolas en la máquina, asigna un responsable con nombre por turno y lleva un registro sencillo de inactividad. Al cabo de dos meses, revisa el registro: los fallos que se repiten son tu señal para comprar repuestos, volver a formar a los operarios o programar la visita de servicio del fabricante. Las funciones predictivas (sensores de vibración, diagnóstico remoto) pueden añadirse más adelante: la lista en papel por sí sola aporta la mayor parte de la reducción del 40–60 %.
Soporte de mantenimiento: formación, repuestos y servicio 24/7 de TOP Y MACHINERY
Un programa de mantenimiento vale tanto como la formación y el soporte que hay detrás. TOP Y MACHINERY respalda cada máquina de envasado con un programa posventa completo: formación de operarios y de mantenimiento presencial y en vídeo para que tu equipo realice correctamente las comprobaciones diarias, semanales y mensuales; un programa de suministro de repuestos con las correas, el PTFE, las resistencias y los sensores que utiliza tu máquina; y soporte técnico 24/7 para resolución de problemas, diagnóstico remoto y envío urgente de piezas cuando sí se produce una parada inesperada. Las máquinas que hacen práctico este calendario incluyen la envasadora horizontal de bolsas preformadas TOPY-MDPL y la envasadora vertical VFFS de TOPY:
Envasadora horizontal de bolsas preformadas TOPY-MDPL
Envasadora lineal de alta velocidad de 4 estaciones para bolsas preformadas con cremallera y doypack, con estaciones controladas por servo, cambio rápido de receta y fácil acceso a las mordazas de sellado y a los sensores para el mantenimiento programado.
Ver detalles del producto →
Máquina envasadora vertical automática VFFS de TOPY
Máquina versátil vertical form-fill-seal que transforma film en rollo en bolsas pillow, quad y con fuelle —diseñada con mordazas de sellado accesibles, carga de film sin herramientas y un formador limpio que mantiene corta la rutina de mantenimiento.
Ver detalles del producto →¿No sabes por dónde empezar? Envía a TOP Y MACHINERY el modelo de tu máquina, tus productos y tus cifras actuales de inactividad: el equipo técnico adaptará a tu línea el calendario diario/semanal/mensual adecuado y un kit inicial de repuestos, y programará la formación de operarios para que la lista se ejecute sola. Consulta la gama completa de máquinas de envasado o contacta con TOP Y MACHINERY para soporte de mantenimiento y servicio.

