Guía de cumplimiento del equipo de envasado de alimentos: FDA, UE 1935/2004 y materiales en contacto con alimentos
Índice de contenidos
- Qué partes de una máquina de envasado de alimentos tocan el alimento
- La posición de EE. UU.: sustancias en contacto con alimentos según 21 CFR
- La posición de la UE: 1935/2004, GMP 2023/2006 y límites de migración
- Qué cambia el 20 de enero de 2027
- Los seis documentos que hay que pedir antes del envío
- 304 o 316L: lo que no cubre una especificación de material
- Lubricantes y productos químicos de limpieza: la línea que nadie audita
- Dónde se rompe el cumplimiento en silencio
- Requisitos de EE. UU. y de la UE en paralelo
- Preguntas frecuentes
Por qué el cumplimiento es una cuestión de materiales, no de máquinas
Una máquina de envasado de alimentos es conforme cuando encajan tres cosas distintas: los materiales que entran en contacto con su producto, los documentos que demuestran qué son esos materiales y la geometría que permite limpiar la máquina entre producciones. Falle cualquiera de las tres y una máquina puede superar una prueba en fábrica con bolsas perfectas y, aun así, no pasar la auditoría de su cliente tres meses después.
Este es el punto que más compradores malinterpretan. El cumplimiento del equipo de envasado de alimentos rara vez se decide por el rendimiento de la máquina. Se decide por aquello de lo que está hecha, por si alguien puede demostrarlo y por si las superficies pueden limpiarse hasta un punto verificable. Esta guía expone qué exigen realmente los marcos de EE. UU. y la UE, qué partes de una máquina entran dentro de esas reglas y el paquete de documentos que hay que pedir antes de liberar el pago final.
Qué partes de una máquina de envasado de alimentos tocan el alimento
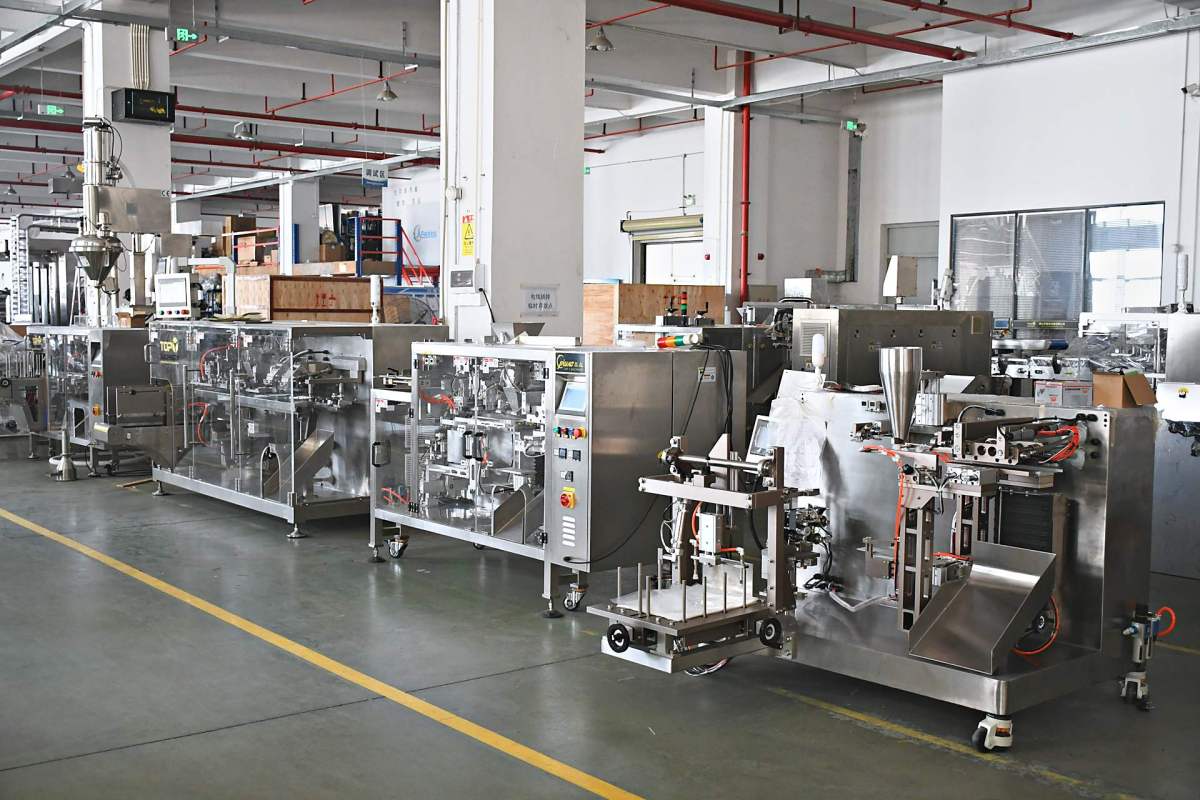
Los reguladores no regulan «la máquina». Regulan las sustancias y los materiales que contactan con el alimento. Por eso el primer paso práctico es dividir la máquina en tres zonas y tratar cada una de forma distinta. Los compradores que piden «un certificado FDA para la máquina» están pidiendo un documento que no existe; los que piden una declaración de material por cada pieza de contacto piden el documento que sí existe.
Zona 1 — contacto directo con el alimento
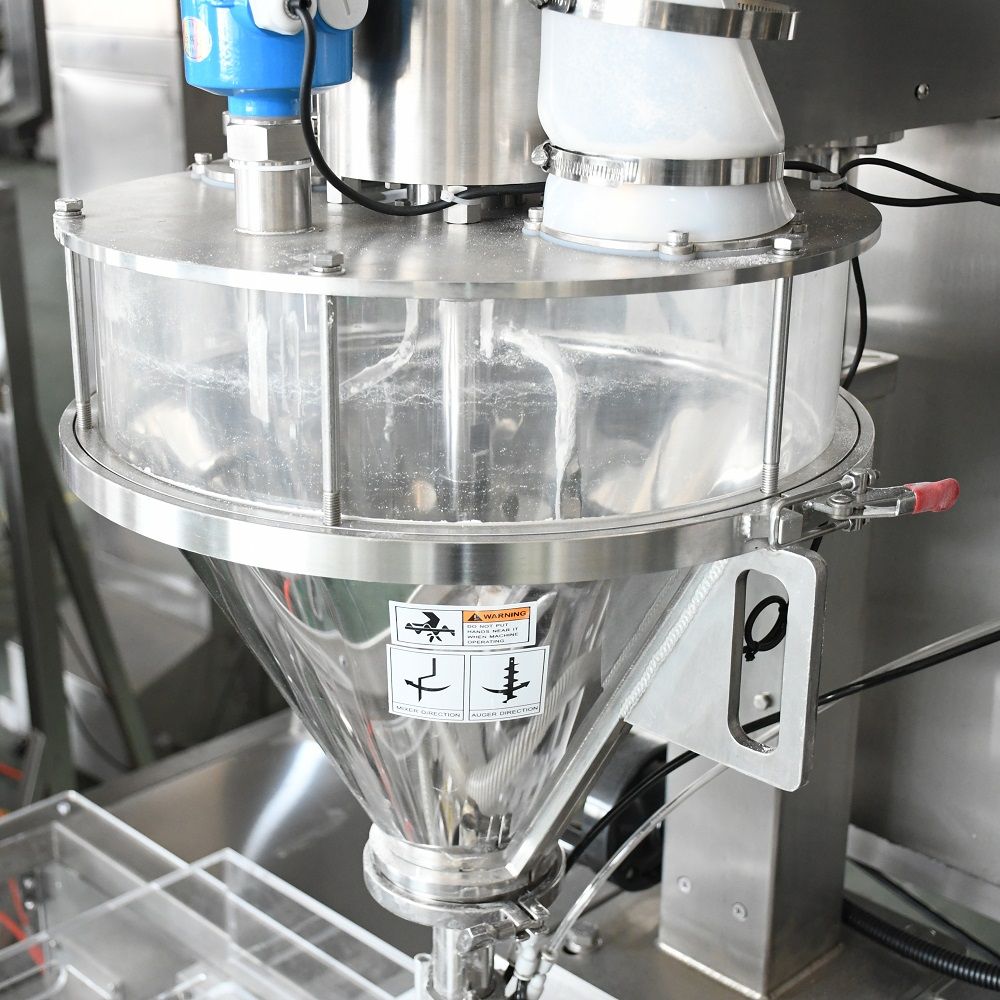
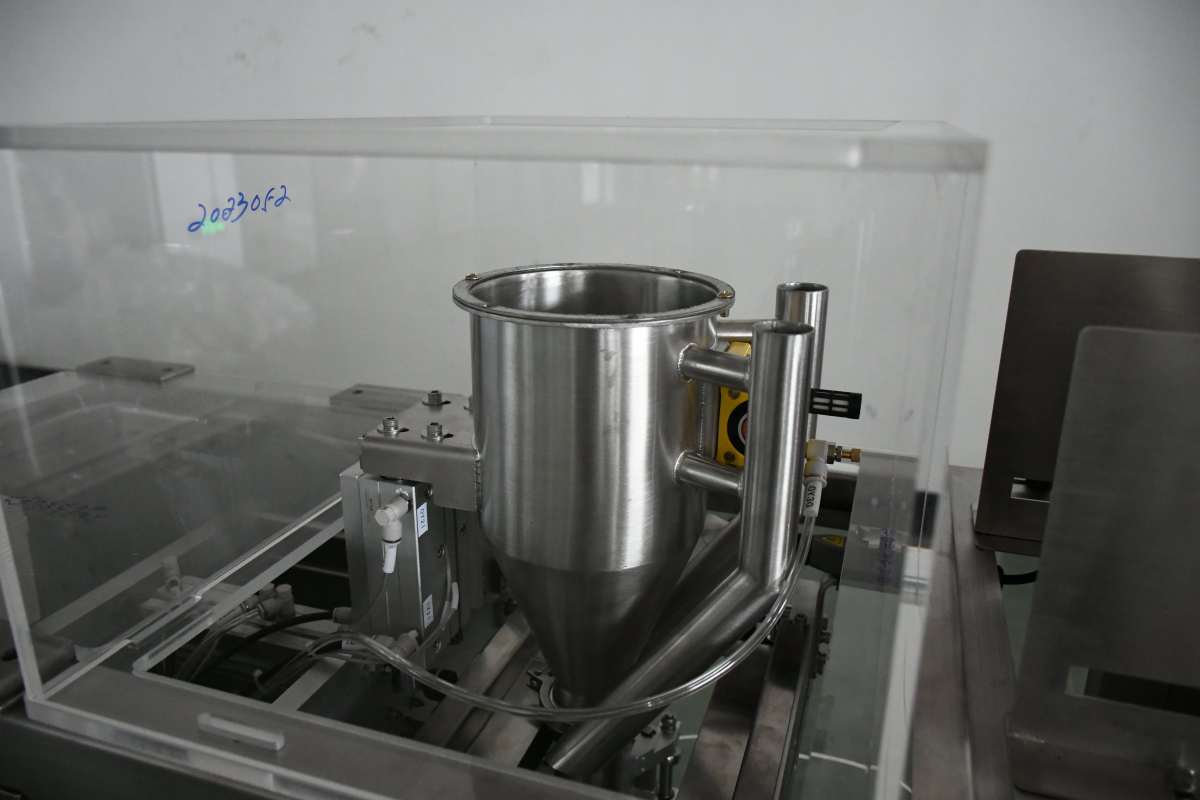
Tolvas y tapas de tolva, bandejas de alimentación vibratorias, copas y canales de la pesadora multicabezal, husillos sinfín, copas volumétricas, boquillas de llenado, cabezas de bomba, mangueras de producto, canales de descarga.
Zona 2 — salpicaduras y residuos
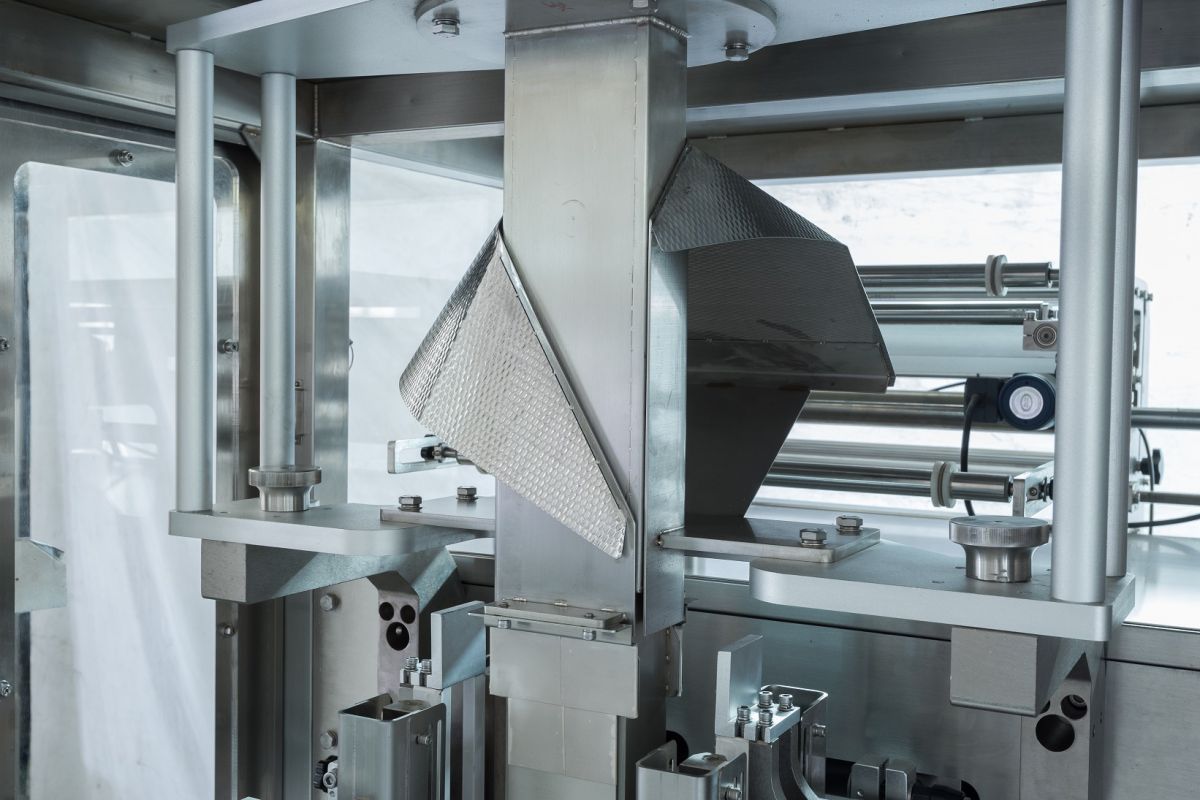
Tubo de formado y collarín, mordazas de sellado, recorrido del film, cuchilla, protecciones del lado del producto, bandejas bajo la zona de llenado. No hay contacto intencionado, pero el polvo, el aceite, las migas y el condensado acaban aquí.
Zona 3 — sin contacto
Bastidor, accionamiento, armario eléctrico, colector neumático, protecciones exteriores. La limpieza y el drenaje siguen importando, porque los residuos en estas zonas mantienen toda la línea fuera de un estado higiénico.
La distinción importa porque decide qué pruebas necesita. La Zona 1 exige declaraciones de material y, para los plásticos, una declaración de conformidad. La Zona 2 exige geometría higiénica y un diseño lavable, aunque no se deba ninguna declaración. La Zona 3 no necesita ninguna de las dos, y especificar requisitos de lujo ahí solo añade coste.
La posición de EE. UU.: sustancias en contacto con alimentos según 21 CFR
En Estados Unidos, la FDA regula la maquinaria de envasado a través de las sustancias de las que está hecha, no mediante una aprobación de la máquina. Según la Ley Federal de Alimentos, Medicamentos y Cosméticos, todo lo que contacta con el alimento debe ser una sustancia de contacto alimentario lícita. En la práctica, la prueba adopta una de estas cuatro formas.
Lo más útil que hay que saber: la FDA no certifica, registra ni aprueba máquinas de envasado. Regula sustancias en contacto con alimentos. Un proveedor que le ofrece «un certificado FDA para la máquina» le está describiendo un documento que no existe, y ese papel no superará una auditoría.
- Listadas en 21 CFR partes 170–199. Los reglamentos de aditivos indirectos para alimentos. La parte 177 cubre los polímeros; la parte 178 cubre los coadyuvantes y sus auxiliares de producción, incluidos los lubricantes con contacto alimentario incidental. Un proveedor que cita la sección concreta que cubre su material le está dando una afirmación verificable.
- Notificación de contacto con alimentos (FCN). Se usa para una sustancia no listada en 21 CFR para ese uso final, o para un uso final ampliado. Una FCN pertenece al fabricante que la presentó, y por eso no se puede heredar de otro proveedor.
- GRAS. Estatus de Generally Recognized as Safe (generalmente reconocido como seguro), relevante en ocasiones para agentes desmoldeantes y aceites base.
- Exención por umbral de regulación. Una vía de menor carga para sustancias con migración insignificante.
Otras dos normas dan forma al diseño de la máquina aunque no sean normas de materiales. Las Buenas Prácticas de Fabricación actuales y los controles preventivos para alimentos para consumo humano, establecidos en 21 CFR parte 117, exigen que el equipo se diseñe y mantenga de modo que las superficies en contacto con el alimento queden protegidas de la contaminación y que el equipo sea lavable. Y cuando el análisis de peligros de una planta identifica el material extraño como un peligro, se espera que la línea incorpore detección y rechazo en un punto crítico de control definido: un requisito de maquinaria con otro nombre.
Para la construcción sanitaria, los compradores estadounidenses suelen referirse a las normas sanitarias 3-A. La 3-A se aplica al lado del equipo en contacto con el producto y es un verdadero estándar de diseño, pero poseerla no equivale a estar aprobado por la FDA, y ambas cosas se confunden con frecuencia en la documentación de los proveedores.
La posición de la UE: 1935/2004, GMP 2023/2006 y límites de migración
El marco de la UE es más prescriptivo en cuanto a lo que debe producirse por escrito, y es donde la mayoría de las máquinas de envasado fabricadas en China tienen su verdadera brecha documental.
Reglamento (CE) n.º 1935/2004
El reglamento marco para los materiales y objetos destinados a entrar en contacto con alimentos. Su prueba central es que los materiales no deben transferir constituyentes al alimento en cantidades que puedan poner en peligro la salud, provocar un cambio inaceptable en la composición o deteriorar las propiedades organolépticas. El artículo 16 impone al proveedor la obligación de suministrar una Declaración de Conformidad.
Reglamento (CE) n.º 2023/2006
Buenas prácticas de fabricación para materiales en contacto con alimentos. Exige un sistema documentado de garantía de la calidad y la trazabilidad de los materiales hasta su origen, de modo que un sello defectuoso o un episodio de contaminación pueda rastrearse hasta una fuente de material.
Cuando una pieza de contacto es de plástico, la norma aplicable es el Reglamento (UE) n.º 10/2011 sobre materiales plásticos en contacto con alimentos. Funciona mediante una lista positiva de sustancias autorizadas, un límite de migración específica (SML) para sustancias individuales y un límite de migración global (OML) de 10 mg por dm² de superficie en contacto con alimentos. La prueba que recibe es una Declaración de Conformidad que cubre esos puntos.
Una consecuencia práctica: una Declaración de Conformidad se emite para un material o un objeto, no para una máquina. Si su máquina tiene siete piezas de contacto de plástico o elastómero, se le deben siete declaraciones o un documento consolidado que las enumere individualmente. Una sola página que no nombre ninguna pieza no es un documento de conformidad.
Qué cambia el 20 de enero de 2027
El Reglamento (UE) 2023/1230 de Máquinas sustituye a la Directiva 2006/42/CE el 20 de enero de 2027, sin periodo transitorio paralelo. Las máquinas comercializadas en el mercado de la UE hasta el 19 de enero de 2027 inclusive deben cumplir la Directiva; a partir del 20 de enero de 2027 solo se aplica el Reglamento. Los certificados de examen CE de tipo existentes siguen siendo válidos hasta su fecha de caducidad declarada, pero cualquier máquina que pida ahora con destino a la UE debería presupuestarse conforme al Reglamento y no a la Directiva.
El cambio no es solo administrativo. El Reglamento añade requisitos esenciales de seguridad y salud sobre ciberseguridad y acceso remoto, requisitos ampliados de seguridad del software, incluidas actualizaciones y validación, y requisitos para los sistemas de seguridad con aprendizaje automático. La documentación puede entregarse en formato digital para usuarios profesionales. Si está especificando una línea de envasado en 2026 para entrega en 2027, este es el punto de cumplimiento más determinante sobre la mesa, y merece la pena dejar por escrito frente a qué régimen certifica el fabricante.
Los seis documentos que hay que pedir antes del envío
El cumplimiento es barato de acordar en la fase de plano y caro de adaptar después. Este es el paquete que conviene escribir en el pedido, con el recordatorio de que cada punto debe nombrar las piezas concretas que cubre y no la máquina en su conjunto.
Declaraciones de material en contacto con alimentos
Para cada pieza de Zona 1: grado de aleación o polímero, proveedor, la norma o reglamento en que se basa la declaración y la fecha de emisión. Una declaración anterior a la última sustitución de material no es una prueba.
Declaración de Conformidad para destinos en la UE
Según el artículo 16 del 1935/2004 y, para plásticos, los artículos 15–16 del Reglamento (UE) n.º 10/2011. Debe enumerar las piezas de contacto individualmente e indicar la base de conformidad de migración.
Lista de piezas no metálicas
Juntas, tóricas, sellos, cinta de PTFE, mangueras, guías de plástico y mirillas, con material, rango de temperatura, estatus de contacto alimentario y compatibilidad química. Esta es la lista que hace fallar las auditorías, porque es la lista que nadie compila.
Programa de lubricación
Todos los puntos de lubricación, el lubricante utilizado y su estatus de grado alimentario. Los puntos donde es posible el contacto incidental deben llevar producto con registro H1 o certificación ISO 21469; los puntos en una zona sin contacto deben identificarse como tales en lugar de dejarse sin declarar.
Acabado superficial y norma de soldadura
El objetivo de rugosidad para las superficies en contacto con el producto, cómo se tratan y acaban las soldaduras y la referencia de diseño higiénico con la que trabaja el fabricante. Las guías de diseño higiénico suelen pedir una rugosidad en contacto con el producto de Ra ≤ 0,8 µm, soldaduras continuas esmeriladas y ausencia de bordes horizontales que retengan agua.
Planos as-built y control de cambios
Planos finales que coincidan con la máquina enviada, además de la regla sobre cómo se plantea, registra y aprueba una sustitución de material después del pedido. Sin esto, todos los demás documentos del paquete describen una máquina que quizá no haya recibido.
Pida esta lista en la fase de revisión de planos, no en el momento del envío. Acordar un cambio de material de contacto mientras la máquina aún son líneas sobre un plano cuesta una conversación. Acordarlo después de soldar la tolva cuesta una tolva.
304 o 316L: lo que no cubre una especificación de material
La mayor parte del equipo de envasado de alimentos que se vende desde China se fabrica en acero inoxidable 304 y, para una gran proporción de aplicaciones, esa es la elección correcta. El 316L se especifica donde hay cloruros, ácidos, sales o productos químicos de limpieza agresivos. Ninguno de los dos grados hace que una máquina sea conforme por sí solo, y especificar 316L en toda la máquina es una forma cara de resolver un problema que suele estar en tres o cuatro piezas.
| Consideración | Acero inox. 304 | Acero inox. 316L |
|---|---|---|
| Encaje típico | Productos secos y neutros — snacks, frutos secos, granos, polvos, té | Productos salados, ácidos o de alta humedad — salsas, lácteos, carne, pescado, llenado de líquidos |
| Resistencia a los cloruros | Limitada; la picadura pasa a ser un riesgo real con cloruros y temperatura elevada | El contenido de molibdeno mejora la resistencia a la picadura en servicio con cloruros |
| Química de limpieza | Correcta con regímenes neutros y alcalinos; los desinfectantes con alto contenido en cloruro requieren revisión | Mejor tolerancia a desinfectantes y productos de lavado con cloruro |
| Dónde corresponde | Opción por defecto para bastidores, protecciones y la mayoría de las piezas de contacto en aplicaciones secas | Especifíquelo en boquillas, cabezas de bomba, mangueras, tolvas y pesadoras que manejan producto agresivo |
| Posición de coste | Referencia base | Mayor coste de material; justifíquelo por la química del producto, no por costumbre |
| Valor de cumplimiento | Ninguno por sí solo: el grado por sí mismo no demuestra nada | Ninguno por sí solo: una geometría lavable importa más que el grado |
La última fila es la que conviene recordar. Una máquina de 316L con una soldadura rugosa dentro de la tolva y un tramo muerto bajo la zona de llenado no pasará una auditoría higiénica. Una máquina de 304 con soldaduras esmeriladas a ras, superficies inclinadas autodrenantes y esquinas internas con radio sí la pasará. El grado es una decisión de corrosión; el acabado y la geometría son las decisiones de cumplimiento.
Lubricantes y productos químicos de limpieza: la línea que nadie audita
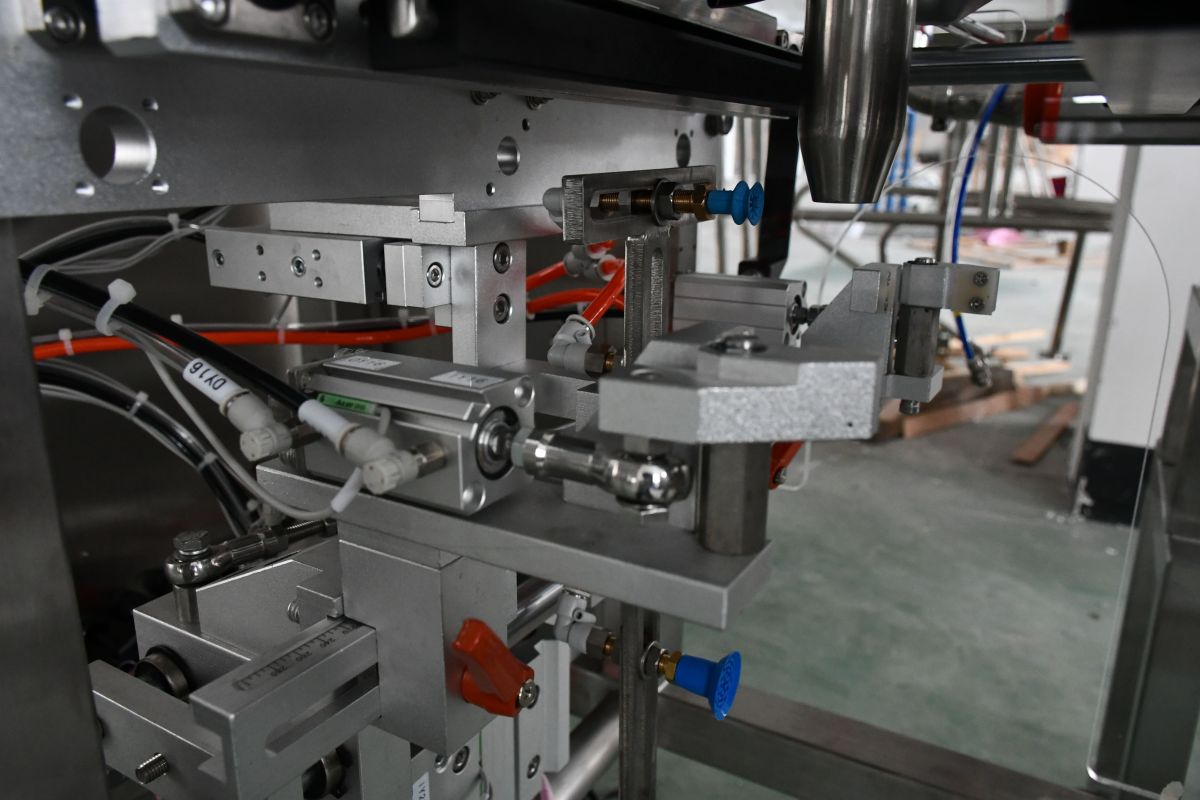
El lubricante es la brecha más habitual que vemos en la documentación de los compradores, porque es invisible hasta que se convierte en un problema. En EE. UU. la referencia es 21 CFR 178.3570, que regula los lubricantes con contacto alimentario incidental y limita ese contacto a 10 partes por millón. El registro en el esquema NSF H1, o la certificación ISO 21469, es la prueba de terceros de que un producto lo cumple. Conviene señalar que el programa del USDA que aún citan fichas técnicas antiguas se suspendió en 1998.
| Clasificación | Dónde puede utilizarse | Qué demuestra |
|---|---|---|
| H1 | Puntos donde el contacto alimentario incidental es posible y técnicamente inevitable | Formulado conforme a 21 CFR 178.3570; contacto incidental limitado a 10 ppm |
| H2 | Puntos donde no es posible ningún contacto con el alimento | No es una declaración de grado alimentario; no debe invadir una zona H1 |
| H3 | Prevención del óxido en ganchos, carros y equipos similares | El equipo debe limpiarse antes de volver a ponerse en servicio |
| 3H | Agentes desmoldeantes en superficies que contactan directamente con el alimento | Una categoría distinta y más permisiva: no es intercambiable con H1 |
El modo de fallo es práctico más que normativo. Una planta se consolida en H2 porque es más barato, un técnico de mantenimiento lo usa en un rodamiento situado sobre la zona de llenado y nadie lo nota hasta que llega una reclamación. Dos hábitos lo evitan: marcar cada punto de lubricación de la máquina con su clasificación permitida y guardar el programa de lubricación en la misma carpeta que las declaraciones de material. Los productos químicos de limpieza merecen el mismo tratamiento: un desinfectante agresivo con el 304 en un entorno con cloruros aparecerá como picadura en una superficie de contacto mucho antes de aparecer como un incidente de seguridad alimentaria.
Dónde se rompe el cumplimiento en silencio
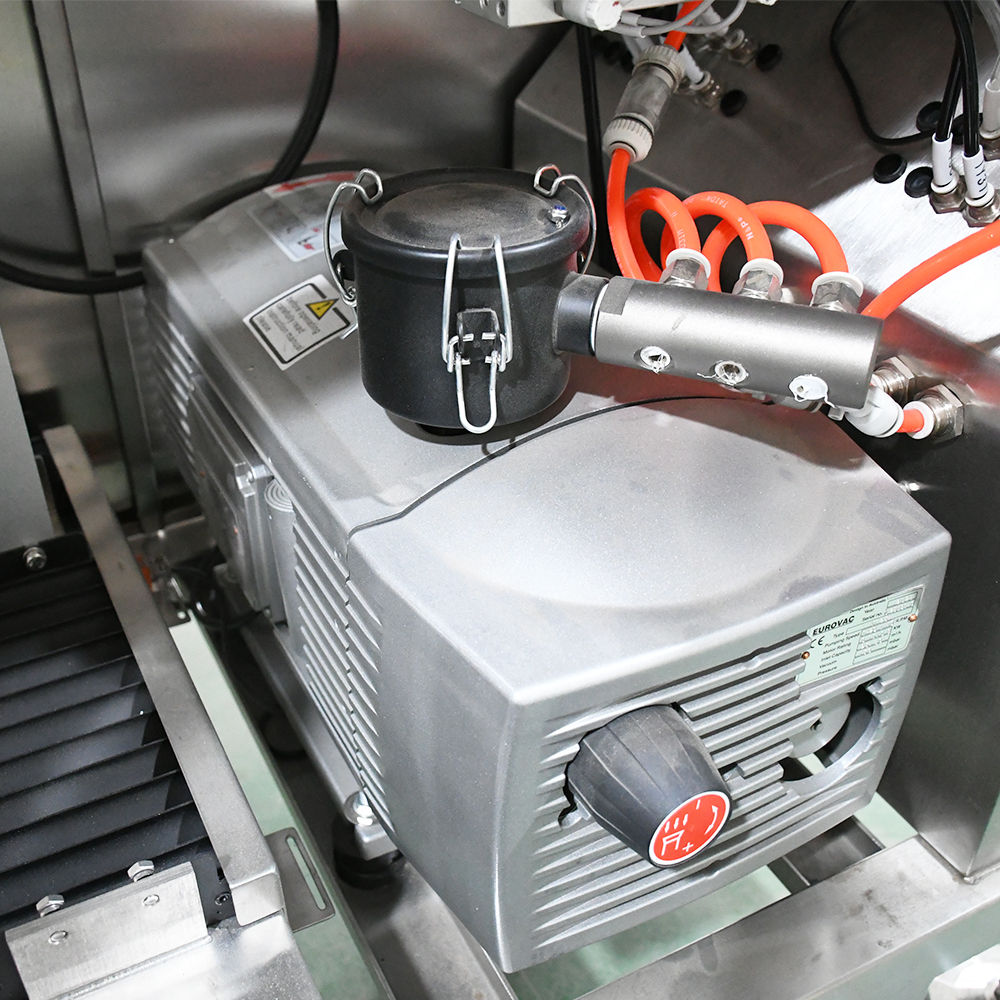
Casi ninguno de los fallos anteriores ocurre porque alguien ignorara un reglamento. Ocurren porque se tomó una decisión en algún punto entre el pedido y el taller y nadie la dejó por escrito. Eso es un problema de proceso de fabricación y es la parte del cumplimiento que una hoja de especificaciones no puede arreglar.
Cómo cierra TOP Y Machinery esa brecha en el taller
Desde nuestra base de fabricación en Foshan, Guangdong —establecida en octubre de 2011, más de 4.500 m² de taller y un equipo de más de 50 personas, incluidos ingenieros eléctricos, de diseño mecánico, de puesta en marcha y de posventa—, fabricamos con un proceso diseñado para mantener de acuerdo el expediente de cumplimiento y la máquina.
- Planos confirmados antes de iniciar la producción. Las dimensiones y las operaciones de producción se marcan en el plano, y los planos se emiten primero para su revisión y confirmación. Los requisitos de material y superficie acordados en ese momento se convierten en un documento, de modo que una sustitución posterior es un cambio registrado y no una decisión de taller. Es también la razón por la que la confirmación del plano, y no el pedido, es la puerta que pone en marcha el reloj de producción.
- Montaje por lotes y luego puesta en marcha de la unidad completa. Los subconjuntos se construyen y se prueban por lotes antes de la integración, de modo que un fallo aparece en el lote que lo causó y no en la prueba final.
- Ensayos con material real. Las máquinas se ponen en marcha sobre la unidad completa y funcionan con producto y film reales, no con ciclos en vacío.
- Integridad del sellado probada, no supuesta. Ensayo de pelado, ensayo de penetración con tinte y ensayo de estallido: la prueba a nivel de máquina que respalda cualquier afirmación sobre la calidad del sellado.
- Registros de formación que su sistema de calidad puede archivar. Los operarios se validan mediante comprobaciones prácticas en niveles definidos antes de la entrega, con registros y documentación del panel de control que conserva el equipo. Cuando un auditor pregunta a un operario cómo ajusta los parámetros de sellado y por qué, un registro de formación escrito es la diferencia entre una observación y una no conformidad.
Nada de esto es exótico. Es la disciplina ordinaria de fabricar según un plano confirmado, probar con producto real y documentar lo que se hizo. Importa en un artículo sobre cumplimiento porque es exactamente lo que vale un paquete de documentos: si la máquina se fabricó según el plano, las declaraciones describen la máquina que usted posee.
Requisitos de EE. UU. y de la UE en paralelo
| Requisito | Estados Unidos | Unión Europea |
|---|---|---|
| Marco regulador | Sustancias en contacto con alimentos según 21 CFR partes 170–199 | Reglamento (CE) n.º 1935/2004 |
| Prueba legal central | La sustancia en contacto con el alimento debe ser lícita para ese uso | Ninguna transferencia de constituyentes que ponga en peligro la salud, cambie la composición o dañe la calidad organoléptica |
| Prueba que recibe | Declaración de material con referencia a 21 CFR, una FCN, estatus GRAS o una exención TOR | Declaración de Conformidad según el artículo 16; para plásticos, Reglamento (UE) n.º 10/2011 |
| Límite cuantitativo | Referencia de 10 ppm de contacto incidental para lubricantes (21 CFR 178.3570) | OML de 10 mg/dm² para plásticos, más límites de migración específica por sustancia |
| Seguridad de la máquina | Con referencia a normas industriales estadounidenses y a 3-A para construcción sanitaria | Directiva 2006/42/CE hasta el 19 de enero de 2027, después Reglamento (UE) 2023/1230 |
| Brecha documental típica | Declaraciones que no nombran ninguna pieza concreta | Declaraciones anteriores al último cambio de material, o con piezas no metálicas ausentes |
La mayoría de los destinos fuera de estos dos mercados aceptan una Declaración de Conformidad como punto de partida, pero compruebe siempre los requisitos propios del mercado de destino en lugar de dar por hecho que el paquete de la UE sirve en cualquier sitio. Sea cual sea el mercado al que venda, los mismos tres documentos hacen el trabajo más importante: una declaración de material por pieza de contacto, una lista de piezas no metálicas y un programa de lubricación.
Preguntas frecuentes
¿Certifica la FDA las máquinas de envasado de alimentos?
No. La FDA regula las sustancias en contacto con alimentos, no las máquinas. No existe ningún certificado, registro ni aprobación de máquina. Una afirmación de un proveedor sobre la «aprobación FDA» de una máquina debe leerse como una afirmación sobre los materiales utilizados, y conviene pedir la referencia concreta del 21 CFR, la FCN o la base GRAS que la respalda.
¿Necesito una Declaración de Conformidad para la máquina en sí?
Una Declaración de Conformidad cubre materiales y objetos que contactan con el alimento, no una máquina en su conjunto. Para un destino en la UE necesita pruebas a nivel de material por cada pieza de contacto y, para las piezas de contacto de plástico o elastómero, una declaración que haga referencia al Reglamento (UE) n.º 10/2011.
¿Se exige el 316L para el equipo de envasado de alimentos?
No. El acero inoxidable 304 es adecuado para la mayoría de los productos secos y neutros y es el estándar en la mayoría de las máquinas de envasado de alimentos. Especifique 316L en las piezas concretas que manejan productos salados, ácidos o de alta humedad, o donde se usen productos químicos de limpieza con cloruro. El grado es una decisión de corrosión, no de cumplimiento.
¿Qué cambia para las máquinas pedidas ahora para entrega en 2027?
El Reglamento (UE) 2023/1230 de Máquinas se aplica desde el 20 de enero de 2027 y sustituye a la Directiva 2006/42/CE sin periodo paralelo. Añade requisitos de ciberseguridad y acceso remoto, seguridad ampliada del software y sistemas de seguridad con aprendizaje automático. Deje por escrito frente a qué régimen certifica el fabricante.
¿Quién es responsable del cumplimiento, el comprador o el fabricante?
Se reparte por alcance. El fabricante es responsable de los materiales suministrados, del diseño de las superficies de contacto y de la exactitud de las declaraciones. El comprador es responsable del análisis de peligros, de especificar los requisitos en el pedido y de mantener la documentación actualizada cuando cambian el producto o la química de limpieza.
¿Podemos usar lubricante industrial estándar en un punto de lubricación sellado?
Solo si ese punto está genuinamente en una zona sin contacto y permanece allí. El modo de fallo es la deriva: un producto H2 usado en un rodamiento situado sobre una zona de llenado donde el contacto incidental es posible. Marque cada punto de lubricación con su clasificación permitida y guarde el programa junto a las declaraciones de material.
Qué hacer antes de pagar un anticipo
Cuatro cosas, en este orden. Clasifique las piezas de la máquina en las tres zonas para saber qué piezas le deben realmente un documento. Envíe la lista de seis documentos con la consulta, no después del pedido. Acuerde los materiales, el acabado superficial y la clasificación del lubricante en la fase de confirmación del plano, donde los cambios aún son gratuitos. Y para cualquier destino en la UE, fije por escrito si la máquina se certifica conforme a la Directiva 2006/42/CE o al Reglamento (UE) 2023/1230.
El cumplimiento no es un certificado que se recoge al final. Es un conjunto de decisiones que se toman esté usted o no en la sala. Estar en la sala es todo el ejercicio.
Lecturas relacionadas
- La guía completa del equipo industrial de envasado de alimentos
- Tipos de máquinas de envasado de alimentos en 2026: sistemas VFFS, HFFS, rotativos y de bolsa
- Mantenimiento de máquinas de envasado: lista de comprobación diaria, semanal y mensual
- Fabricantes chinos de máquinas de envasado de alimentos: cómo encontrar un proveedor fiable
- Capacidad de fabricación: cómo se construyen las máquinas de envasado de alimentos
- Formación de operarios para máquinas de envasado de alimentos

