Mantenimiento de la máquina de envasado: Lista de verificación diaria, semanal y mensual
2026/8/6
Respuesta breve: Qué debe incluir una lista de verificación para el mantenimiento de una máquina de envasado.
Respuesta corta: Un programa completo de mantenimiento de máquinas de envasado se ejecuta en tres horizontes temporales: Lista de tareas diarias de 15 minutos (antes y después de cada turno), un Lista de verificación semanal de 1 a 2 horas (limpieza profunda, lubricación, comprobación de correas y sensores), y una Lista de verificación mensual de medio día (inspección de la mordaza del sello, servicio de la caja de engranajes y los cojinetes, auditorías eléctricas y de seguridad). Las plantas de alimentos que reemplazan "funcionar hasta que se rompa" con esta rutina documentada suelen informar Reducción del 40-60% en el tiempo de inactividad no planificado., mayor vida útil de las mordazas de sellado y del calentador, y menos bolsas rechazadas, porque la mayoría de las fallas en la línea de envasado son desgaste gradual que una revisión programada detecta a tiempo.
Esta guía le proporciona las tareas diarias, semanales y mensuales exactas para las máquinas VFFS y las envasadoras de bolsas prefabricadas, una tabla de solución de problemas para las fallas más comunes, un programa de lubricación y repuestos, y una guía de calibración para básculas y sistemas de control de peso; está escrita para gerentes de mantenimiento, operadores y propietarios de líneas de envasado de alimentos.
Por qué un programa de mantenimiento reduce el tiempo de inactividad entre un 40 % y un 60 %.
Las paradas no planificadas son el modo de fallo más costoso en una línea de envasado. Las encuestas de la industria de plantas de alimentos y bebidas sitúan sistemáticamente el coste de una parada no planificada de la línea de envasado entre Entre 5.000 y 50.000 dólares por hora Cuando se contabilizan la pérdida de producción, el desperdicio de producto, las horas extras y las penalizaciones por retraso en la entrega. Las fallas que provocan estas paradas —mordazas de sellado desgastadas, correas de transmisión flojas, sensores sucios, cojinetes atascados— no ocurren repentinamente. Se trata de un desgaste gradual y medible que aparece en una lista de verificación mucho antes de que se manifieste como un atasco.
La cifra del 40-60% es realista porque la mayoría de los fallos son prevenibles. Cuando el mantenimiento pasa de ser reactivo a programado, desaparecen las dos principales causas de paradas de emergencia: la contaminación (polvo del producto que obstruye sensores, fotocélulas y trayectorias de película) y el desgaste descuidado de los componentes (correas, cojinetes, calentadores, sellos). Las plantas que ejecutan un programa diario/semanal/mensual documentado reportan una reducción del tiempo de inactividad no planificado de entre el 40 % y el 60 %, una mayor previsibilidad de la mano de obra de mantenimiento y una disminución de los costos de repuestos, ya que las fallas se detectan antes de que dañen los componentes adyacentes. La lista de verificación a continuación está diseñada para que cada tarea tenga un intervalo específico, una verificación específica y un criterio claro de aprobación/rechazo; no se incluyen elementos vagos como "inspeccionar la máquina".
Lista de verificación de mantenimiento diario: 15 minutos por turno.
Realice estas tareas al inicio de su turno y nuevamente al final del mismo. La lista diaria elimina la contaminación y verifica los sistemas críticos de seguridad y sellado de la máquina antes de que comience la producción. Quince minutos por turno son suficientes cuando la rutina se realiza con disciplina.
Cuando
Tarea
Criterio de verificación/superación
Inicio del turno
Limpie la trayectoria de la película, el formador y las mordazas de sellado con un paño sin pelusa.
No hay residuos de producto, polvo ni grasa en las superficies de sellado.
Inicio del turno
Verifique las lecturas de temperatura del sello en la HMI comparándolas con los puntos de ajuste.
Dentro de la tolerancia especificada (normalmente ±5 °C del punto de ajuste).
Inicio del turno
Compruebe la presión del aire y el separador del filtro de aire.
Presión dentro de las especificaciones (por ejemplo, 0,6–0,8 MPa); trampa de drenaje de agua
Inicio del turno
Confirme el funcionamiento de los sistemas de seguridad, los enclavamientos y las paradas de emergencia.
La parada de emergencia detiene la máquina instantáneamente; el enclavamiento se abre correctamente.
Durante el turno
Compruebe el empalme de la película y la alineación del rollo cada 1-2 horas.
La película avanza en línea recta; no hay arrugas en el tubo formador.
Fin de turno
Retire los restos de producto de las tolvas, los cubos de pesaje y la cinta transportadora.
Todas las superficies de contacto están visualmente limpias.
Fin de turno
Registre el tiempo de inactividad, los rechazos y cualquier ruido/vibración anormal en el registro.
Registro escrito antes de que termine el turno.
Regla general: Si una tarea diaria lleva más de 30 minutos, debe incluirse en la lista semanal; la rutina diaria debe proteger el flujo de trabajo, no ralentizarlo.
Lista de verificación de mantenimiento semanal: 1-2 horas
Una vez a la semana, normalmente el día de menor producción, se deben realizar una limpieza más profunda y comprobaciones mecánicas. La lista semanal detecta la contaminación que no se observa con la limpieza diaria y verifica el desgaste de los artículos antes de que fallen.
Área
Tarea semanal
Criterio de verificación/superación
Sistema de sellado
Limpie las mordazas de sellado con el agente de limpieza aprobado; inspeccione el estado del PTFE/cinta.
Sin acumulación de carbono; recubrimiento antiadherente intacto
Trayectoria de la película
Inspeccione las correas de tracción, los rodillos y los brazos tensores; compruebe el seguimiento de la película.
Sin grietas, sin residuos de película; seguimiento consistente
Lubricación
Engrasar las juntas móviles y los rieles deslizantes según el manual de la máquina.
Puntos de engrase cubiertos; se utilizó el grado correcto.
Sistema de transmisión
Compruebe la tensión de la correa y el estado de la cadena en los transportadores y los accionamientos de indexación.
Deflexión de 10 a 15 mm bajo presión moderada del pulgar; sin eslabones desgastados.
Sensores
Limpiar las fotocélulas, los sensores de proximidad y las cámaras; verificar la alineación.
Los sensores se activan de forma fiable en las piezas de prueba.
Eléctrico
Revise los mazos de cables, los conectores y los ventiladores del gabinete; sople para eliminar el polvo del gabinete.
Sin cables rozados, terminales sueltos ni ventiladores bloqueados.
Seguridad
Verifique todos los dispositivos de seguridad, enclavamientos y barreras fotoeléctricas; vuelva a probar los botones de parada de emergencia.
Todas las funciones de seguridad superan la prueba funcional.
Lista de verificación de mantenimiento mensual: medio día
El mantenimiento mensual es la revisión exhaustiva que convierte el "esperar que funcione" en "saber que funciona". Incluya esto en el plan de producción para que la línea se detenga intencionalmente; una parada mensual planificada es mucho más económica que una no planificada.
Área
Tarea mensual
Criterio de verificación/superación
Mandíbulas de sellado y calentadores
Mida el paralelismo de las mordazas y la resistencia del calentador; reemplace el PTFE desgastado.
Paralelismo dentro de las especificaciones del manual; resistencia dentro de la tolerancia.
Cajas de engranajes y rodamientos
Compruebe el nivel/estado del aceite; escuche si hay ruido en los cojinetes; vuelva a engrasar según el manual.
Sin partículas metálicas en el aceite; sin ruidos ni chirridos.
Pesadora/llenadora
Pase las pesas de calibración por la llenadora de vasos o de cabezales múltiples; revise los revestimientos de la tolva.
Pesos dentro de los límites de tolerancia (por ejemplo, ±0,5–1 g sobre un objetivo de 100 g)
báscula de control
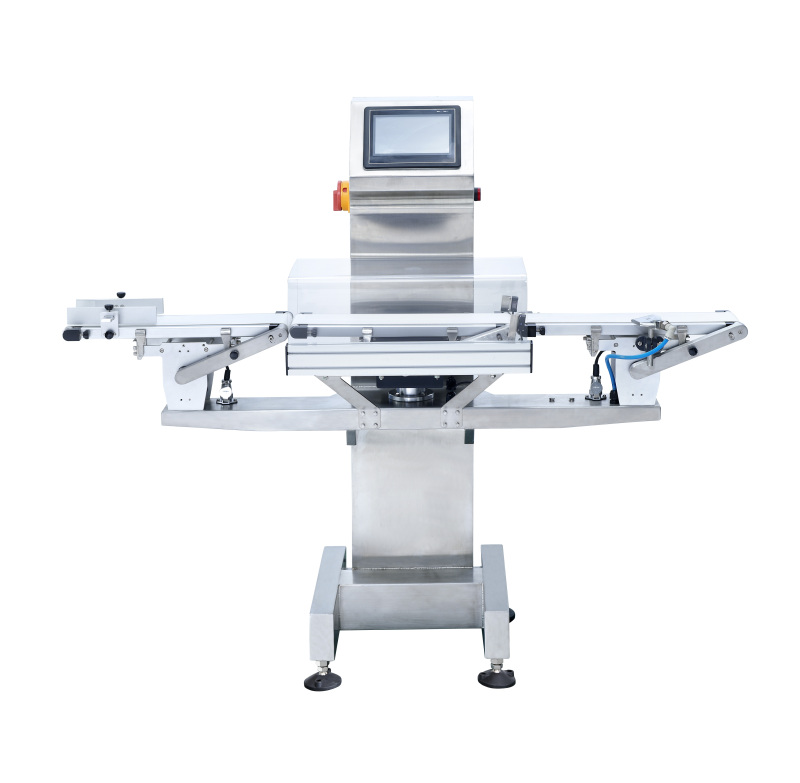
Calibración completa con pesas certificadas; verificar la sincronización del sistema de rechazo.
Pesos certificados aceptados/rechazados exactamente como están configurados.
Vacío y neumática
Compruebe el aceite de la bomba de vacío, los filtros y las juntas del cilindro; drene los sifones de agua.
No hay fugas de aceite; los cilindros se mueven suavemente a máxima velocidad.
Eléctrico
Componentes del gabinete con imagen térmica o control táctil; terminales de par crítico.
Sin puntos calientes; terminales bien ajustadas
Documentación
Revisar el registro de tiempo de inactividad; comparar el historial de fallas con el plan de mantenimiento.
Se programan acciones correctivas para las fallas recurrentes.
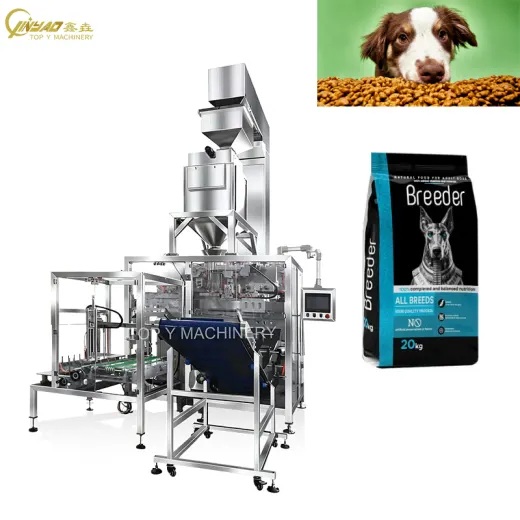
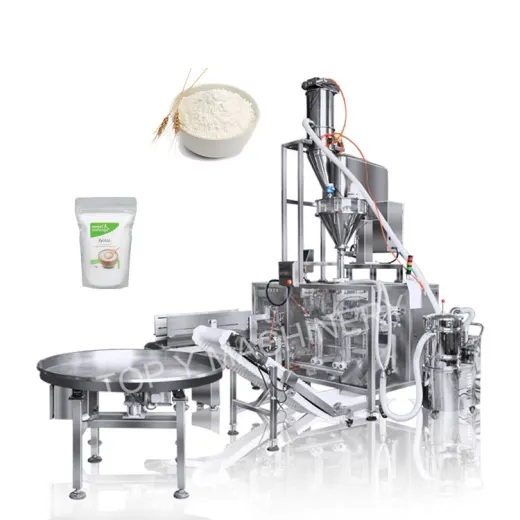
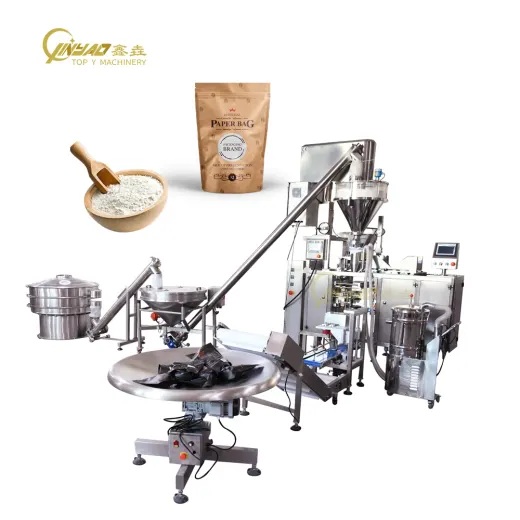
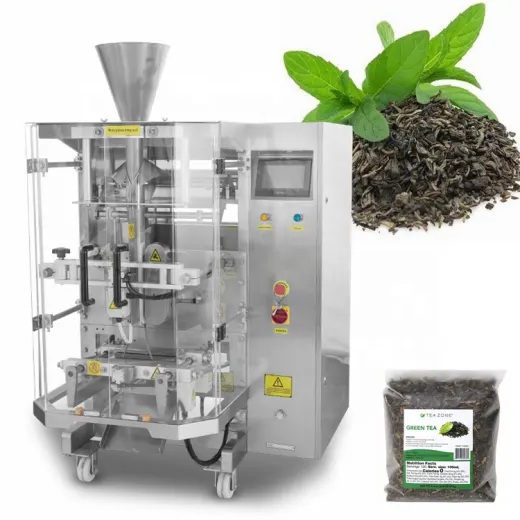
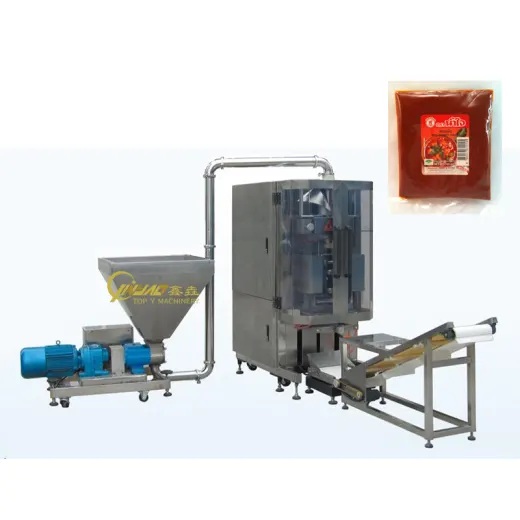
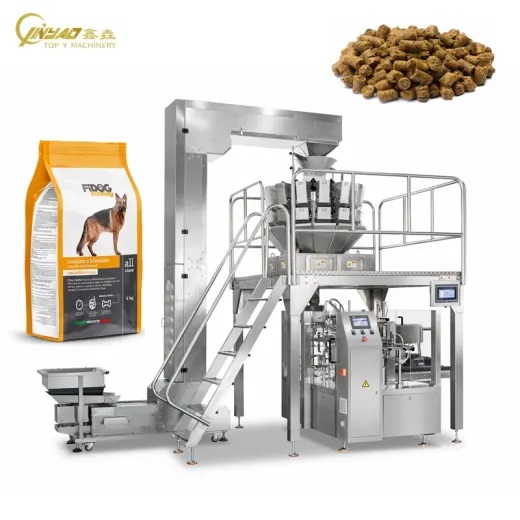
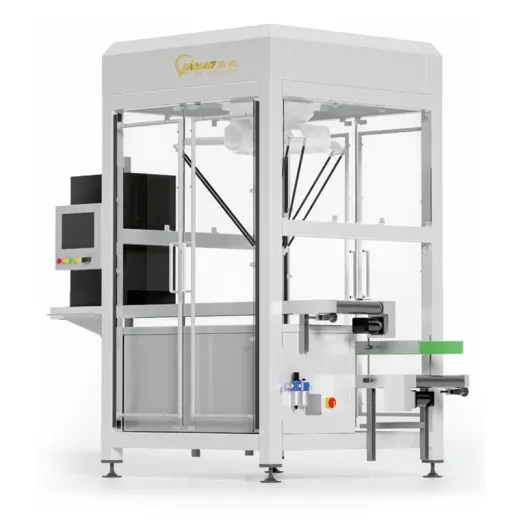
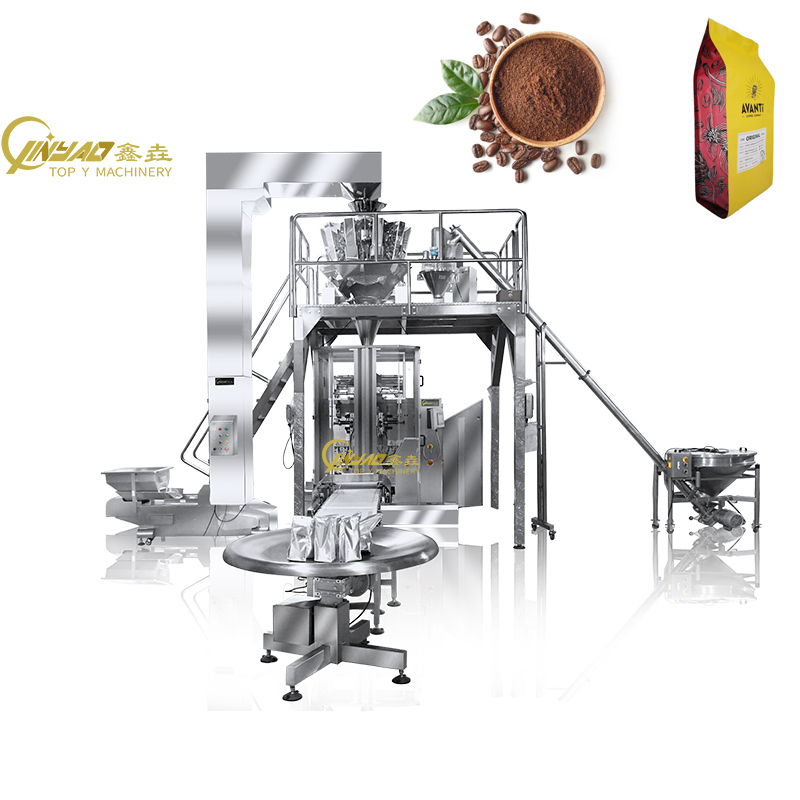
La máquina de envasado vertical TOPY VFFS (formado, llenado y sellado) consiste en revisar las mordazas de sellado, el tubo formador y las correas de tracción, que constituyen los puntos clave de mantenimiento diario, semanal y mensual. Ver detalles del producto →
Mantenimiento específico del VFFS: Mordazas de sellado, trayectoria de la película y tubo de formación.
Las máquinas VFFS fallan en puntos predecibles, y cada una tiene un intervalo específico. La formadora vertical crea puntos de tensión únicos que las máquinas para fabricar bolsas prefabricadas no tienen:
Mandíbulas de foca (diarias/semanales): Limpiar diariamente, inspeccionar el PTFE y la alineación de las mordazas semanalmente, reemplazar el material desmoldante mensualmente o cuando disminuya la calidad del sellado.
Formación del tubo (diariamente): Limpie los residuos de la película del collar del tubo en cada turno; los arañazos provocan que la película se atasque y que los sellos se deformen. Revise el collar semanalmente para detectar desgaste.
Correas de tracción / rodillos de accionamiento (semanalmente): El deslizamiento de la correa es la principal causa de variación en la longitud de las bolsas; compruebe la tensión semanalmente y reemplácela ante el primer signo de cristalización.
Brazo de bailarín y freno de película (mensual): Verifique que el control de la tensión sea uniforme; un rodillo atascado provoca que la película se deslice y que se produzcan fallos intermitentes en el sellado.
Registro de impresión de fotocélula (semanal): Limpie el sensor de registro y confirme la detección de la marca antes de cada cambio de rollo.
La calidad del sellado es el indicador de salud de una máquina VFFS. Un cambio repentino en la resistencia del sello, una fisura en forma de ojo de pez en la línea de sellado o fugas en el sello inferior generalmente se deben a variaciones de temperatura en las mordazas, presión en las mordazas o desgaste del PTFE; todo esto se detecta mediante la inspección mensual de las mordazas antes de que se convierta en quejas de los clientes.
Cuidado de la máquina de bolsas prefabricadas: estaciones, sensores y cambio de formato
Las máquinas de empaquetado de bolsas prefabricadas, como las máquinas de bolsas horizontales de TOP Y, añaden el uso de equipos específicos a la lista de verificación. Cada bolsa pasa por estaciones de apertura, llenado y sellado, por lo que la alineación lo es todo:
Horarios de la emisora (mensuales): Verifique la sincronización de la leva y del servomotor; una desviación de medio grado se manifiesta como una apertura o un sellado desalineados.
Sujetabolsas/soportes (semanal): Compruebe la fuerza de agarre y las almohadillas de goma; si las pinzas están débiles, las bolsas irán al contenedor de rechazos.
Apertura y llenado de sensores (semanalmente): Limpie y reoriente las fotocélulas que verifican que la bolsa esté abierta antes de llenarla; un sensor sucio en este punto provoca derrames del producto.
Piezas de cambio (en cada cambio): Guarde las piezas de recambio para el formado y sellado en bandejas etiquetadas; inspeccione las guías y los sellos en cada cambio de formato, en lugar de mensualmente.
Rieles de lubricación (semanalmente): Según el manual, los rieles lineales y los husillos de bolas del sistema de indexación necesitan lubricación semanal.
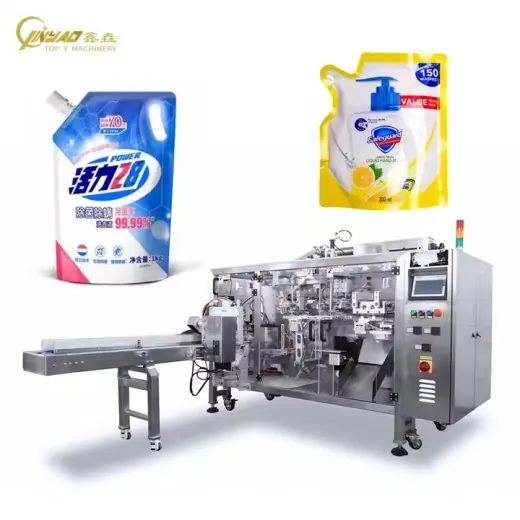
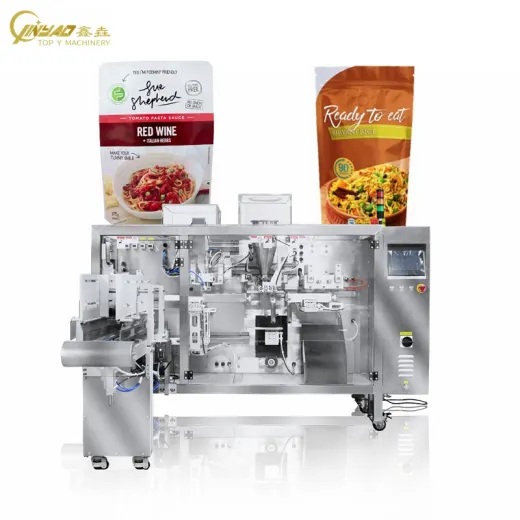
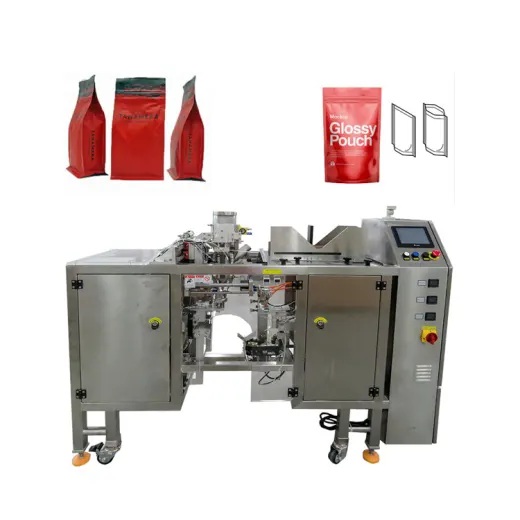
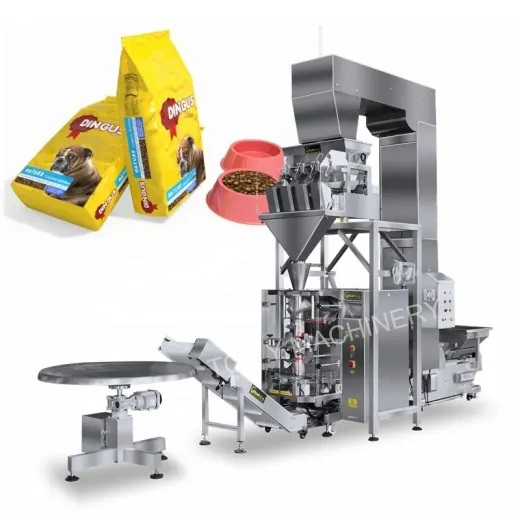
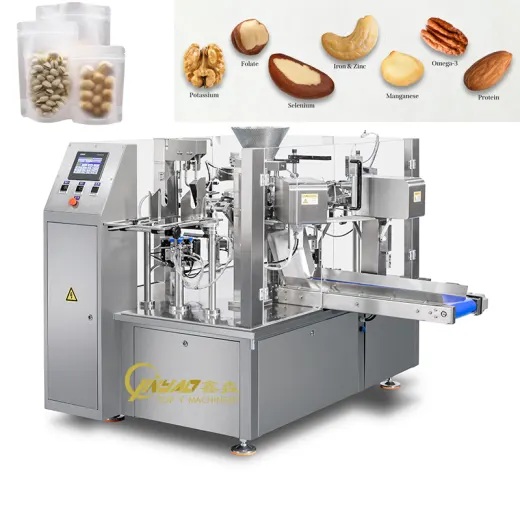
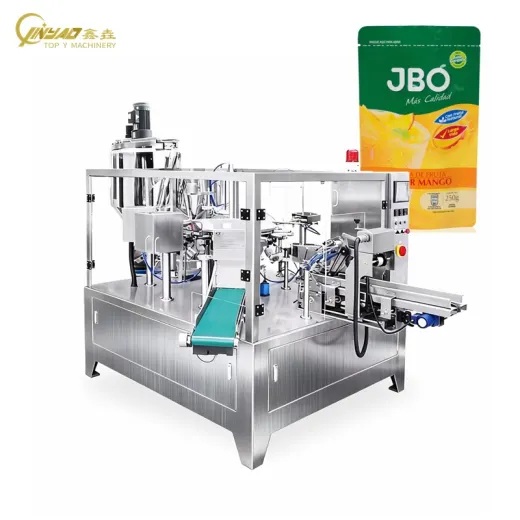
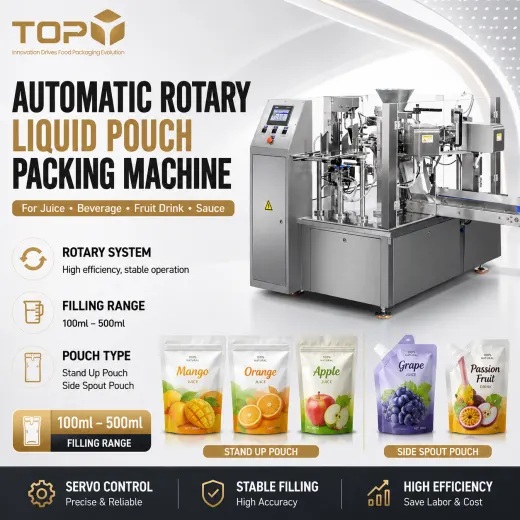
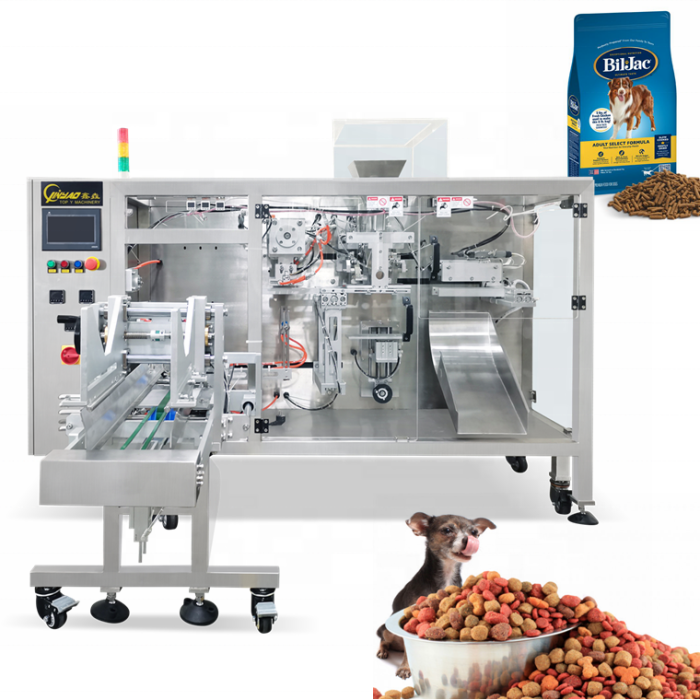
La máquina rotativa de envasado de bolsas prefabricadas TOPY-RPM permite que la sincronización de las estaciones, la fuerza de agarre y el indexado servoaccionado sean los puntos de mantenimiento que mantienen la línea de envasado rotativa funcionando a la velocidad nominal. Ver detalles del producto →
Problemas comunes y solución de problemas en máquinas de envasado
La mayoría de las averías en las líneas eléctricas tienen tres o cuatro causas conocidas. Analice esta tabla de arriba hacia abajo: compruebe primero la causa más barata y común (normalmente un sensor sucio o una correa floja) antes de sospechar de un problema electrónico.
Síntoma
Causas más probables
Primeros arreglos
La longitud de la bolsa varía
Deslizamiento de la correa; tensión del bailarín incorrecta; freno de película atascado
Volver a tensar las correas de tracción; recalibrar el tensor; realizar el mantenimiento del freno (tareas semanales).
Sellos débiles o con fugas
Temperatura de la mordaza baja; PTFE desgastado; presión de la mordaza reducida; tiempo de permanencia demasiado corto
Verifique el punto de ajuste de la HMI frente al valor real; reemplace el PTFE; restablezca la presión.
Marcas de sellado / perforación
Mandíbula demasiado caliente; tiempo de permanencia demasiado prolongado; grado de película no coincide con el ajuste.
Disminuir la temperatura en pasos de 5 °C; acortar el tiempo de permanencia; comprobar las especificaciones de la película.
Bolsas torcidas o arrugadas
Desviación de la película; residuos del collar anterior; correas de tracción desiguales
Realinear el rollo de película; limpiar el formador; comprobar la tensión del par de correas
Rechazos intermitentes en la báscula de control
Área de la celda de carga sucia; vibración proveniente de un accionamiento cercano; la deriva necesita calibración.
Carcasa de celda limpia; aislamiento de vibraciones; calibración de peso certificado
La máquina se detiene sin que se active ninguna alarma.
Fotocélula sucia; conector suelto; circuito de parada de emergencia intermitente
Limpie los sensores; vuelva a conectar los conectores; revise el cableado del circuito de seguridad.
Engrasar los rieles; inspeccionar y reemplazar el cojinete; apretar el acoplamiento
Obsequio de productos por encima del objetivo
Desviación de la báscula; acumulación en el revestimiento de la tolva; desviación de la calibración de la báscula de control
Ejecutar pesajes de calibración; limpiar los revestimientos; recalibrar la báscula de control.
Si no puedes solucionar un fallo en dos intentos, detente y escala el problema. La mayoría de las fallas recurrentes se deben a una causa raíz que no se detecta en la tabla de síntomas: una placa defectuosa, un rodamiento desgastado o un arnés eléctrico dañado. En ese caso, debe comunicarse con el equipo técnico de su proveedor y tener a mano el registro de tiempo de inactividad.
Calibración de básculas y contrapesos: intervalos importantes
La precisión en el peso es una cuestión de cumplimiento normativo en el envasado de alimentos, no solo de eficiencia. Las bolsas con peso inferior al debido generan riesgos legales y para el cliente; las bolsas con sobrepeso reducen silenciosamente el margen de beneficio. La calibración es un mínimo mensual, y la verificación diaria es una medida de seguridad económica.
A diario: Antes del turno, verifique la báscula de control con un peso certificado cercano al valor objetivo (por ejemplo, un peso de 100 g para un objetivo de 100 g).
Semanalmente: Realizar una comprobación de peso de 3 puntos (mínimo, objetivo, máximo) tanto en la báscula como en la báscula de control; registrar los resultados.
Mensual: Calibración completa con pesas certificadas, incluyendo los cucharones combinados de la pesadora multicabezal; volver a poner a cero y apretar todos los soportes de las células de carga.
Después de cualquier impacto o limpieza con agua: Vuelva a verificar inmediatamente: las celdas de carga se desvían después de un impacto físico.
Conserve los registros de calibración junto con el registro de la máquina. Los auditores (BRC, IFS, FDA, GMP) los solicitan, y la línea de tendencia indica cuándo falla una célula de carga semanas antes de que afecte a la precisión del peso.
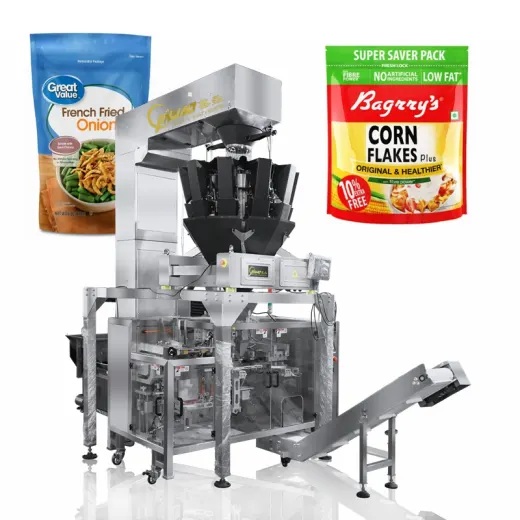
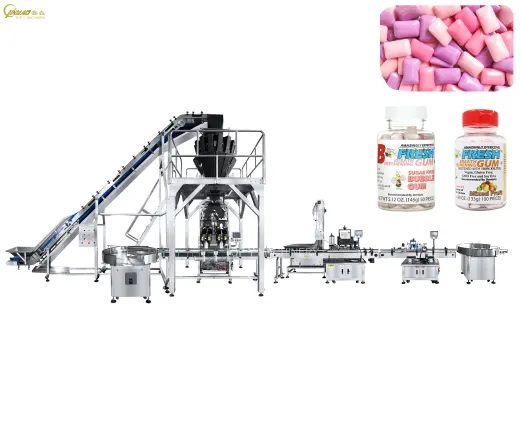
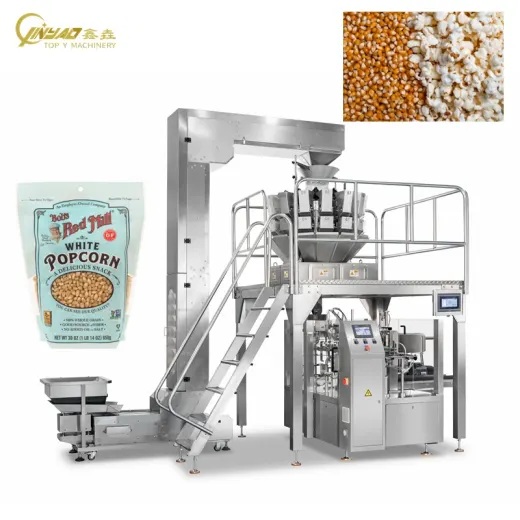
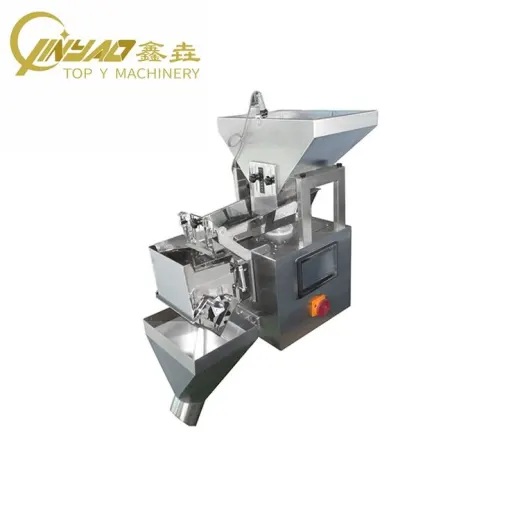
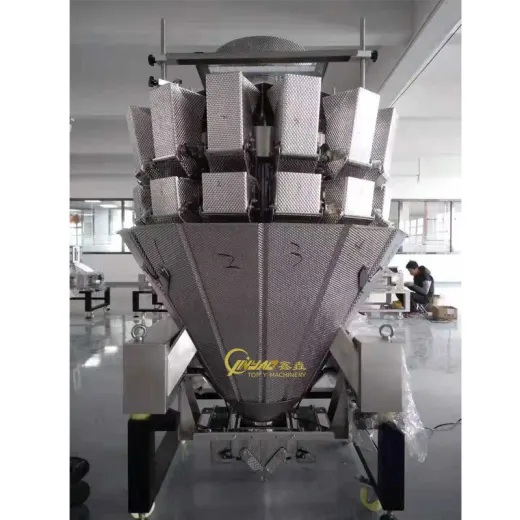
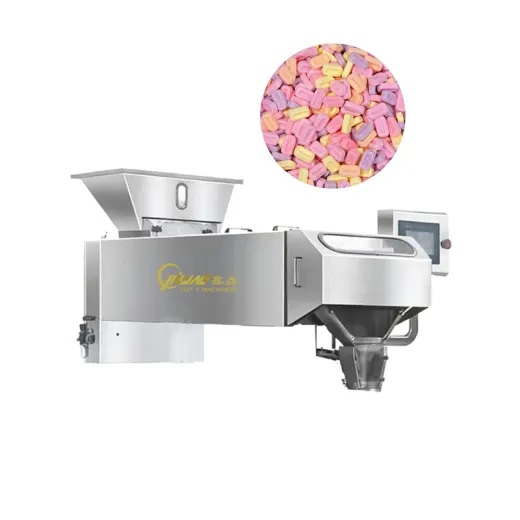
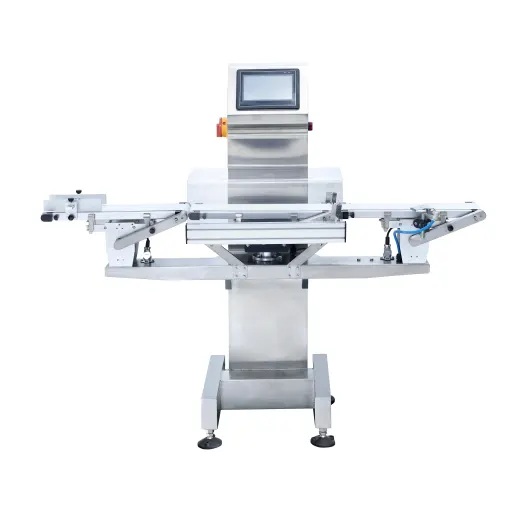
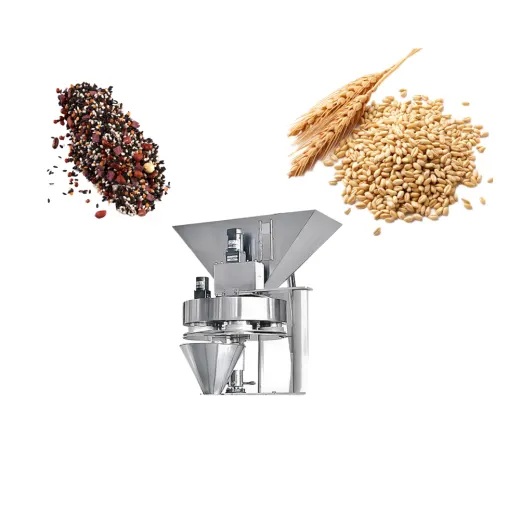
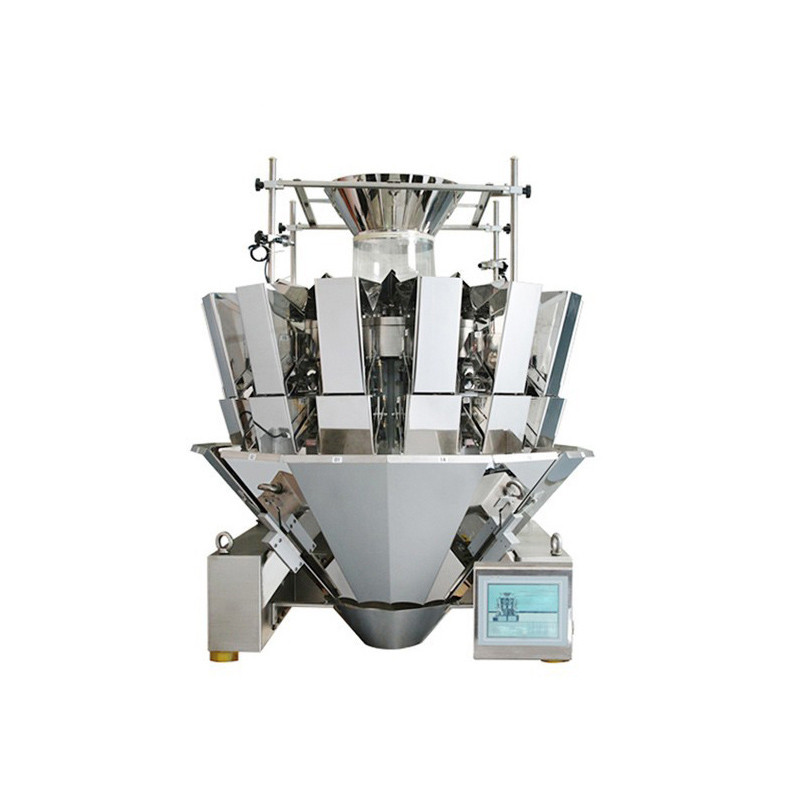
La pesadora multicabezal TOPY-VM, con sus cubetas combinadas y células de carga, constituye los puntos de limpieza semanal y calibración mensual que mantienen la precisión del llenado dentro de los límites de tolerancia. Ver detalles del producto →La báscula de control automática TOPY-CW con sistema de rechazo permite la verificación diaria del peso certificado y la calibración mensual, garantizando que los controles de peso en línea cumplan con la normativa y que las pérdidas se mantengan bajo control. Ver detalles del producto →
Lubricación y repuestos: Los dos programas que evitan paradas de emergencia
Dos documentos convierten esta lista de verificación en un sistema: una tabla de lubricación y una lista de repuestos. Ambas versiones son específicas para su modelo de máquina; solicite al fabricante las versiones oficiales y manténgalas plastificadas junto a la máquina.
Artículo
Intervalo
Notas
Guías deslizantes / husillos de bolas
Semanalmente
Utilice el tipo de grasa indicado en el manual; retire el exceso para evitar la contaminación del producto.
Cajas de cambios
Revisión mensual del aceite; cambio anual.
Busque partículas metálicas y filtraciones de agua.
Transmisiones por cadena / transportadores
Lubricación semanal; comprobación mensual de la tensión.
Lubricante apto para uso alimentario únicamente en zonas donde el producto pueda entrar en contacto con el suelo.
Bomba de vacío
Revisión mensual del aceite
Cambiar según el manual de la bomba; comprobar el filtro de escape
Cinta de PTFE/sellado de repuesto
Stock de 2 juegos
El material desmoldante es el que falla más rápidamente que cualquier otra pieza de desgaste.
Correas de repuesto (de tracción, transportadoras)
Stock 1 juego
Las correas son la pieza que falla con mayor frecuencia en los sistemas VFFS.
Calentadores/termopares de repuesto
Disponemos de 2 unidades de cada uno.
Un calentador averiado sin repuesto = horas de inactividad por una pieza de 30 dólares.
Sensores de repuesto (fotocélulas, sensores de proximidad)
Stock 1–2 de cada tipo
El seguro más barato de toda la gama.
Una regla que se paga sola: Si una pieza falla más de dos veces en seis meses, o bien no es la pieza adecuada para la función que desempeña, o bien es síntoma de otro fallo; conviene investigar en lugar de simplemente volver a pedirla.
Preguntas frecuentes
¿Cuánto tiempo lleva el mantenimiento diario de la máquina de envasado?
Una rutina diaria disciplinada requiere aproximadamente 15 minutos por turno: 10 minutos antes del inicio para la limpieza, verificación de temperatura, presión de aire y controles de seguridad, más 5 minutos al final del turno para retirar los residuos y registrar el tiempo de inactividad. Si lleva más tiempo, incluya las tareas de limpieza más profundas en la lista semanal.
¿Cuál es la causa más común de averías en las máquinas de envasado?
Contaminación y desgaste descuidado: el polvo del producto obstruye las fotocélulas y los sensores, las correas de transmisión están flojas, el PTFE de los sellos está desgastado y los cojinetes están secos. Todos estos problemas se presentan gradualmente y se incluyen en las listas de verificación diarias y semanales, razón por la cual el mantenimiento programado reduce el tiempo de inactividad no planificado entre un 40 % y un 60 % en las plantas de procesamiento de alimentos.
¿Con qué frecuencia se debe realizar el mantenimiento de una máquina VFFS?
Servicio ligero semanal (1-2 horas: mordazas de sellado, correas de tracción, lubricación, limpieza de sensores) y servicio completo mensual (medio día: paralelismo de las mordazas, aceite de la caja de engranajes, calibración de la báscula, auditoría eléctrica). Los calentadores y el material de liberación de PTFE son las piezas que se desgastan con mayor frecuencia y deben inspeccionarse semanalmente, reemplazarse mensualmente o cuando la calidad del sellado disminuya.
¿Qué repuestos debo tener para mi máquina de embalaje?
Como mínimo: un juego de cintas transportadoras, dos juegos de cintas de sellado de PTFE/antiadherentes, dos calentadores con termopares y un sensor de repuesto de cada tipo en la máquina. Estas cuatro categorías cubren aproximadamente el 70 % de las paradas de emergencia y cuestan mucho menos que una hora de inactividad no planificada.
¿Cómo sé cuándo hay que reemplazar las mordazas de sellado?
Preste atención a estas tres señales: los sellos se debilitan a pesar de la temperatura y presión correctas, el material de liberación de PTFE presenta desgarros o acumulación de carbono que no se puede eliminar con la limpieza, o las líneas de sellado desarrollan marcas de quemadura o de ojo de pez con los ajustes normales. Mida el paralelismo de las mordazas mensualmente; una desviación superior a 0,1–0,2 mm (según el manual) indica que se requiere servicio o reemplazo.
¿Cuál es la mejor estrategia de mantenimiento para una pequeña línea de envasado de alimentos?
Comience con las tres listas de verificación de esta guía impresas y pegadas a la máquina, asigne un responsable por turno y mantenga un registro sencillo de los tiempos de inactividad. Después de dos meses, revise el registro: las fallas recurrentes le indicarán que debe comprar repuestos, capacitar nuevamente a los operadores o programar la visita de servicio del fabricante. Las funciones predictivas (sensores de vibración, diagnóstico remoto) se pueden agregar más adelante; la lista de verificación en papel por sí sola logra la mayor parte de la reducción del 40 al 60 %.
Soporte de mantenimiento: Capacitación, repuestos y servicio 24/7 de TOP Y MACHINERY.
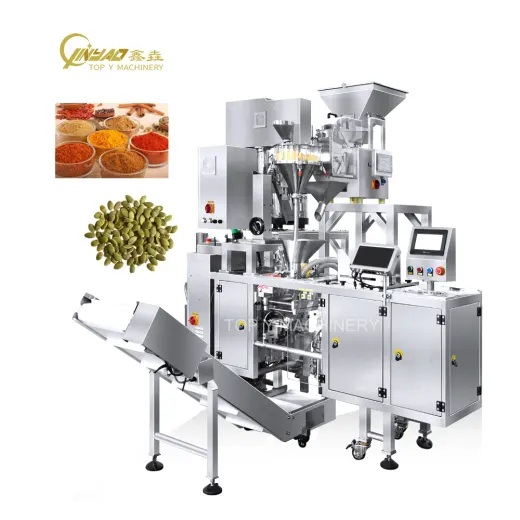
Un programa de mantenimiento es tan bueno como la formación y el apoyo que lo respaldan. TOP Y MACHINERY respalda cada máquina de envasado con un programa completo de posventa: asistencia in situ y basada en vídeo. formación de operadores y personal de mantenimiento para que su equipo ejecute correctamente las comprobaciones diarias, semanales y mensuales; suministro de repuestos programar con las correas, PTFE, calentadores y sensores que utiliza su máquina; y Soporte técnico 24/7 para la resolución de problemas, el diagnóstico remoto y el envío de piezas de emergencia cuando se produce una parada inesperada. Las máquinas que hacen posible este programa incluyen la empaquetadora de bolsas prefabricadas horizontal TOPY-MDPL y la máquina vertical de formado, llenado y sellado TOPY VFFS:
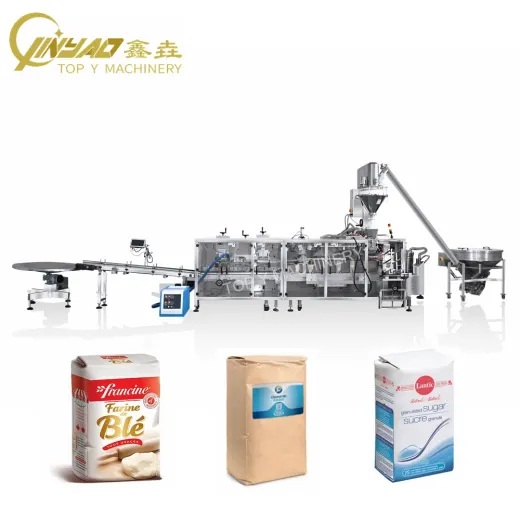
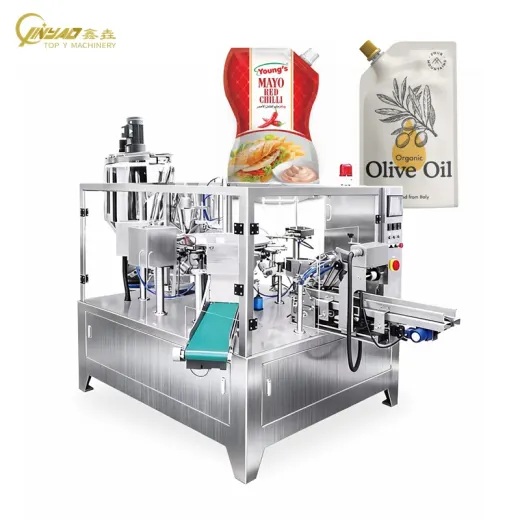
Máquina de envasado horizontal de bolsas prefabricadas TOPY-MDPL
Ensacadora lineal de alta velocidad de 4 estaciones para bolsas prefabricadas con cierre de cremallera y tipo doypack, con estaciones controladas por servomotores, cambio rápido de recetas y fácil acceso a las mordazas de sellado y a los sensores para el mantenimiento programado.
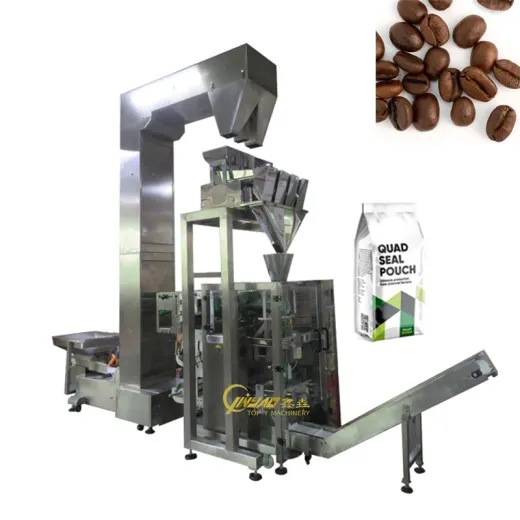
Máquina vertical flexible de formado, llenado y sellado que transforma la película en rollo en bolsas tipo almohada, de cuatro compartimentos y con fuelle; diseñada con mordazas de sellado accesibles, carga de película sin herramientas y un formador limpio que reduce el mantenimiento.
¿No sabe por dónde empezar? Envíe a TOP Y MACHINERY el modelo de su máquina, los productos que utiliza y las cifras actuales de tiempo de inactividad. El equipo técnico elaborará el programa diario/semanal/mensual adecuado y un kit de inicio de repuestos para su línea, y programará la capacitación del operador para que la lista de verificación se ejecute automáticamente. Consulte el catálogo completo. Gama de máquinas de envasado o Contacte con TOP Y MACHINERY para mantenimiento y soporte técnico.