Guía de cumplimiento para equipos de envasado de alimentos: FDA, Reglamento UE 1935/2004 y materiales en contacto con alimentos.
Tabla de contenido
- ¿Qué partes de una máquina de envasado de alimentos entran en contacto con los alimentos?
- La posición de EE. UU.: sustancias en contacto con alimentos según 21 CFR
- La posición de la UE: 1935/2004, GMP 2023/2006 y límites de migración.
- ¿Qué cambios se producirán el 20 de enero de 2027?
- Los seis documentos que debe solicitar antes del envío
- 304 o 316L: lo que no cubre una especificación de material
- Lubricantes y productos químicos de limpieza: la línea que nadie audita
- Donde el cumplimiento normativo se desmorona silenciosamente
- Requisitos de EE. UU. y la UE uno al lado del otro
- Preguntas frecuentes
Por qué el cumplimiento normativo es una cuestión de materiales, no de máquinas.
Una máquina de envasado de alimentos cumple con la normativa cuando se dan tres condiciones: los materiales que entran en contacto con el producto, la documentación que acredita la naturaleza de dichos materiales y la geometría que permite limpiar la máquina entre ciclos de producción. Si falta alguna de estas tres condiciones, la máquina puede superar una prueba de fábrica con bolsas perfectas y aun así no pasar la auditoría del cliente tres meses después.
Este es el punto en el que la mayoría de los compradores se equivocan. El cumplimiento de las normas para equipos de envasado de alimentos rara vez se basa en el rendimiento de la máquina. Se basa en los materiales de los que está hecha, en si se puede demostrar su conformidad y en si las superficies se pueden limpiar hasta un punto verificable. Esta guía detalla los requisitos de las normativas de EE. UU. y la UE, qué partes de la máquina se ajustan a dichas normas y la documentación que debe solicitar antes de realizar el pago final.
¿Qué partes de una máquina de envasado de alimentos entran en contacto con los alimentos?
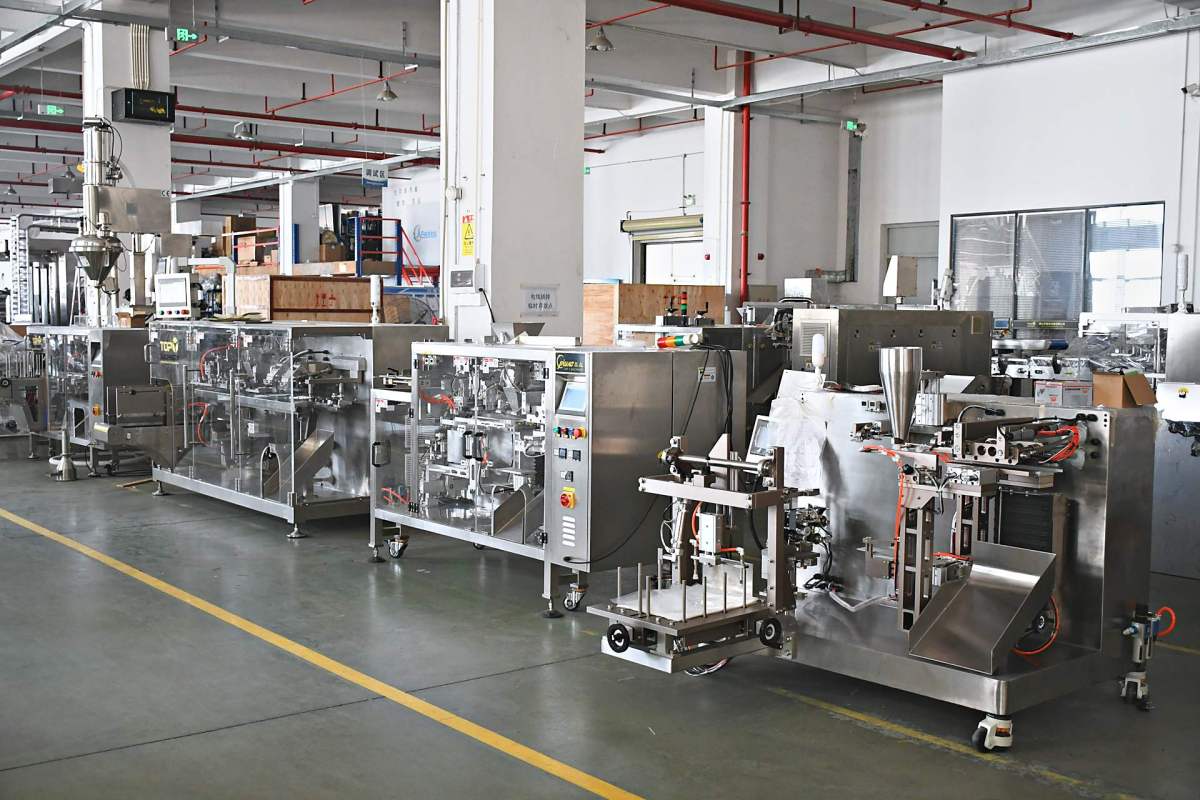
Los organismos reguladores no regulan la máquina en sí, sino las sustancias y los materiales que entran en contacto con los alimentos. Por lo tanto, el primer paso práctico es dividir la máquina en tres zonas y tratar cada una de forma diferente. Los compradores que solicitan un certificado de la FDA para la máquina piden un documento que no existe; quienes solicitan una declaración de materiales por cada pieza en contacto con los alimentos piden el documento que sí existe.
Zona 1: contacto directo con los alimentos
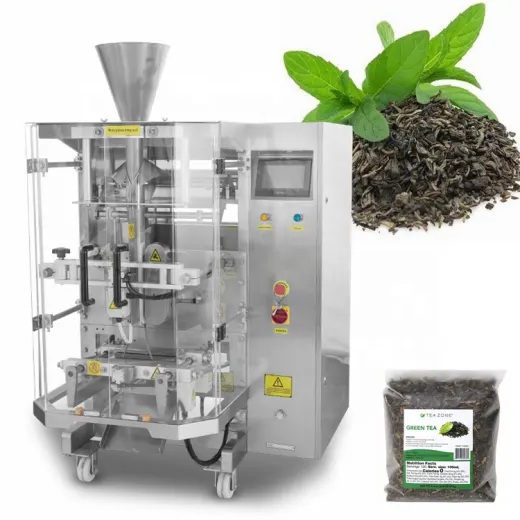
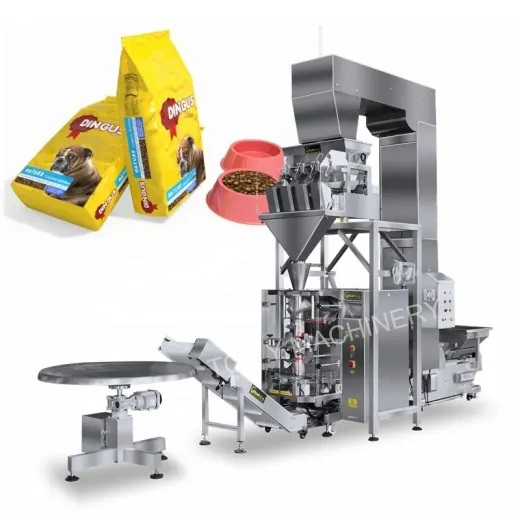
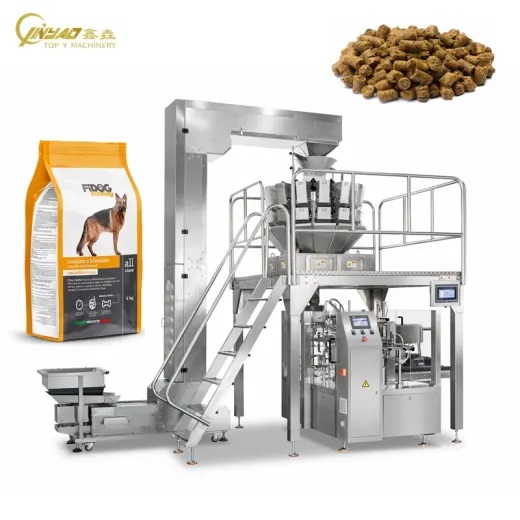
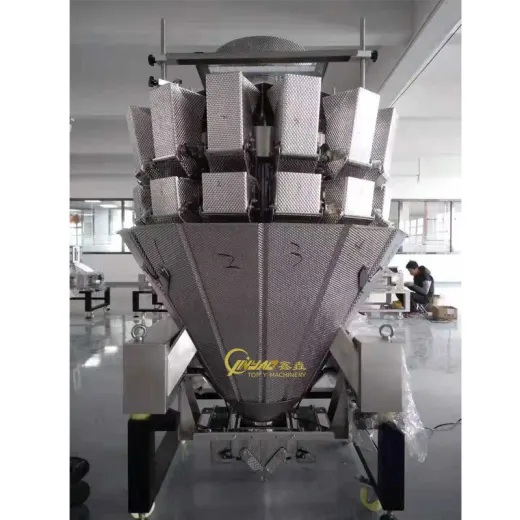
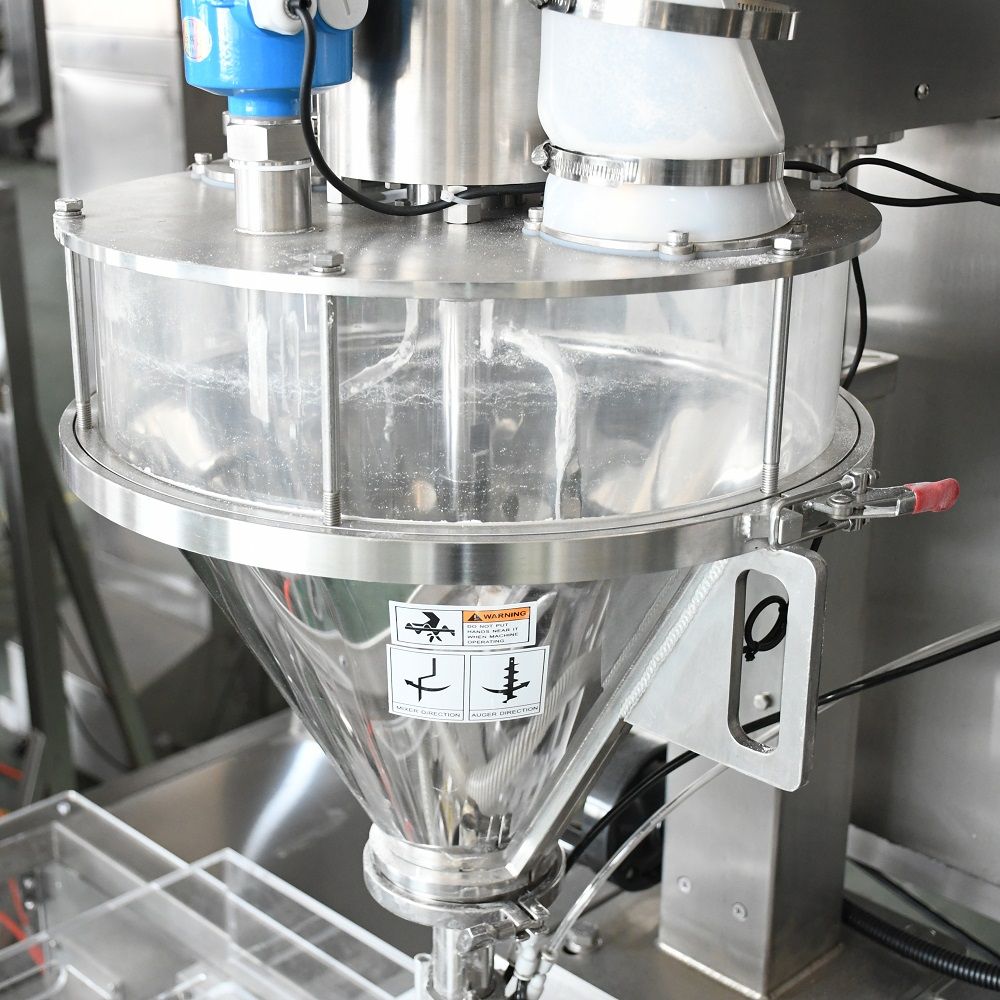
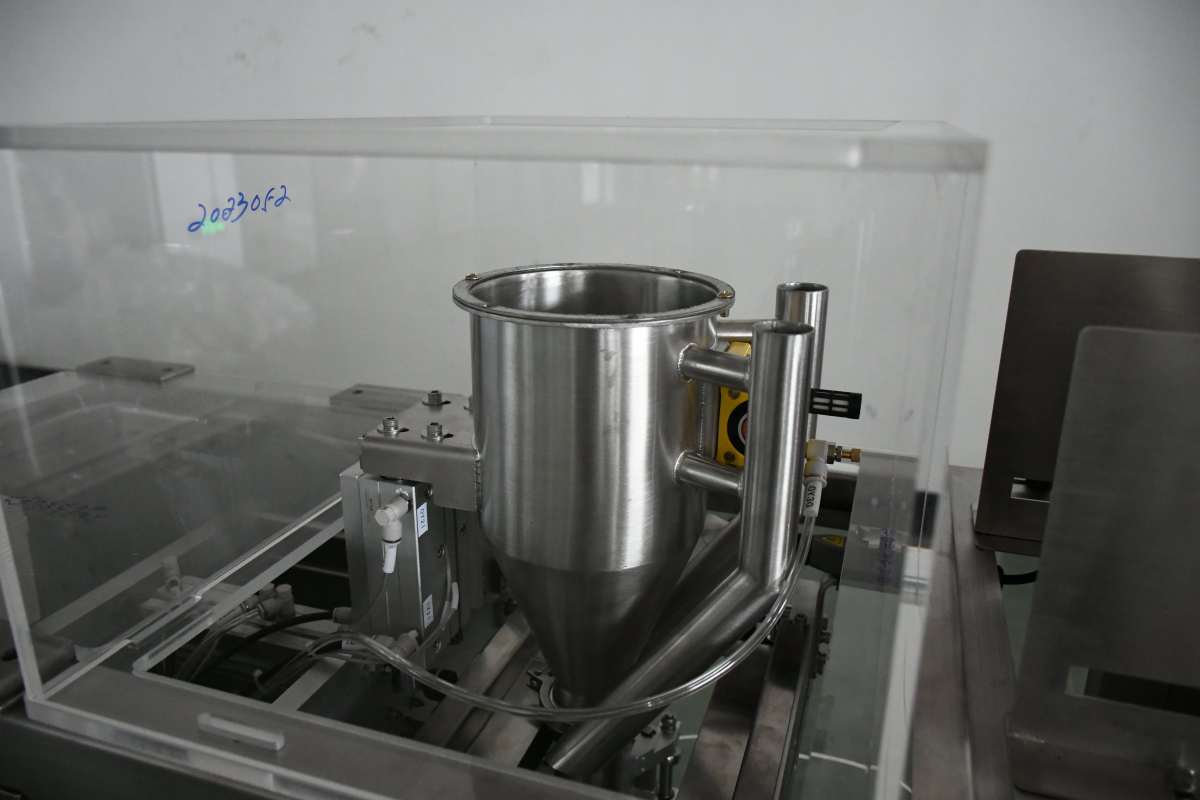
Tolvas y tapas de tolvas, bandejas de alimentación vibratorias, cubos y rampas de pesaje multicabezal, tornillos sin fin, vasos volumétricos, boquillas de llenado, cabezales de bomba, mangueras de producto, rampas de descarga.
Zona 2: salpicaduras y residuos
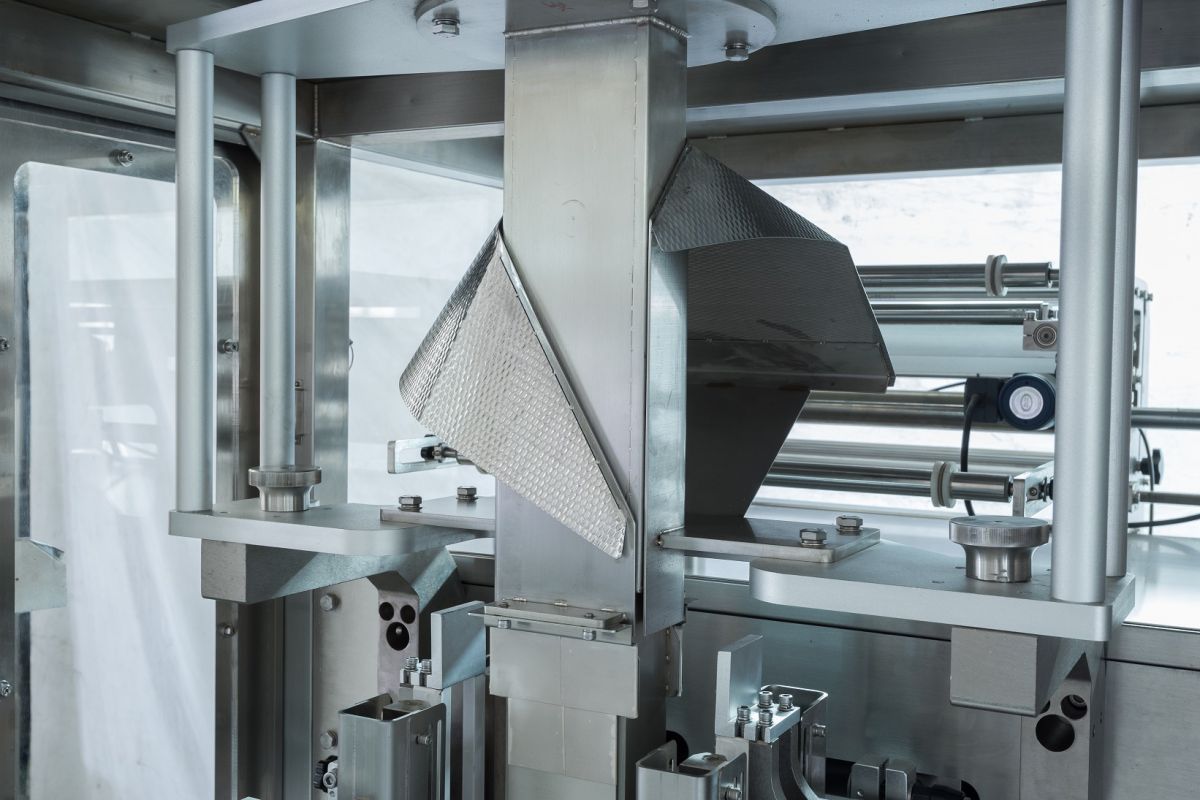
Tubo y collarín de formación, mordazas de sellado, trayectoria de la película, cortador, protecciones del lado del producto, bandejas debajo de la zona de llenado. No hay contacto intencional, pero polvo, aceite, migas y condensación terminan aquí.
Zona 3: sin contacto
Bastidor, accionamiento, armario eléctrico, colector neumático, protección exterior. La limpieza y el drenaje siguen siendo importantes, ya que los residuos en estas zonas impiden que toda la línea se encuentre en un estado higiénico.
La distinción es importante porque determina qué evidencia se necesita. La Zona 1 requiere declaraciones de materiales y, para los plásticos, una declaración de conformidad. La Zona 2 requiere geometría higiénica y un diseño que facilite la limpieza, aunque no se requiera ninguna declaración. La Zona 3 no requiere ninguna de las dos, y especificar requisitos excesivos en esta zona solo aumenta los costos.
La posición de EE. UU.: sustancias en contacto con alimentos según 21 CFR
En Estados Unidos, la FDA regula la maquinaria de envasado a través de las sustancias con las que está fabricada, no mediante una aprobación de la máquina. Según la Ley Federal de Alimentos, Medicamentos y Cosméticos, todo lo que entre en contacto con los alimentos debe ser una sustancia legal para el contacto con alimentos. En la práctica, la evidencia se presenta de cuatro formas.
Lo más útil que debes saber: La FDA no certifica, registra ni aprueba máquinas de envasado. Su función es regular las sustancias en contacto con alimentos. Un proveedor que le ofrezca un "certificado de la FDA para la máquina" está describiendo un documento inexistente, y dicho documento no superará una auditoría.
- Listado en 21 CFR Partes 170–199. Reglamento sobre aditivos alimentarios indirectos. La Parte 177 abarca los polímeros; la Parte 178 abarca los adyuvantes y los auxiliares de producción de adyuvantes, incluidos los lubricantes que entran en contacto incidental con alimentos. Si un proveedor cita la sección específica que cubre su material, le está proporcionando una declaración verificable.
- Notificación de contacto con alimentos (FCN). Se utiliza para una sustancia no incluida en la lista del Título 21 del Código de Regulaciones Federales (21 CFR) para ese uso final, o para un uso final ampliado. Un Certificado de Nombramiento de Fabricante (FCN) pertenece al fabricante que lo solicitó, por lo que no se puede heredar de otro proveedor.
- GRAS. Generalmente reconocido como seguro, aunque ocasionalmente relevante para agentes desmoldantes y aceites base.
- Umbral de exención de regulación. Una vía de transporte menos invasiva para sustancias con una migración insignificante.
Otras dos normas influyen en el diseño de las máquinas, aunque no sean normas de materiales. Las Buenas Prácticas de Fabricación (BPF) y los controles preventivos para alimentos de consumo humano, establecidos en la Parte 117 del Título 21 del Código de Regulaciones Federales (21 CFR Parte 117), exigen que los equipos se diseñen y mantengan de manera que las superficies en contacto con los alimentos estén protegidas de la contaminación y que los equipos sean fáciles de limpiar. Además, cuando el análisis de riesgos de una planta identifica material extraño como un peligro, se espera que la línea de producción cuente con detección y rechazo en un punto de control crítico definido, lo cual, en la práctica, constituye un requisito para la maquinaria.
En lo que respecta a la construcción sanitaria, los compradores estadounidenses suelen hacer referencia a las Normas Sanitarias 3-A. La norma 3-A se aplica a la superficie de los equipos de procesamiento de alimentos que entra en contacto con el producto y es un estándar de diseño legítimo, pero cumplir con ella no es lo mismo que estar aprobado por la FDA, y ambos conceptos se confunden con frecuencia en la documentación de los proveedores.
La posición de la UE: 1935/2004, GMP 2023/2006 y límites de migración.
El marco normativo de la UE es más restrictivo en cuanto a lo que debe documentarse en papel, y es ahí donde la mayoría de las máquinas de embalaje de fabricación china presentan su principal deficiencia en materia de documentación.
Reglamento (CE) n.º 1935/2004
El marco normativo para materiales y artículos destinados a entrar en contacto con alimentos establece que los materiales no deben transferir componentes a los alimentos en cantidades que puedan poner en peligro la salud, provocar una alteración inaceptable de su composición o deteriorar sus propiedades organolépticas. El artículo 16 impone al proveedor la obligación de presentar una Declaración de Conformidad.
Reglamento (CE) n.º 2023/2006
Buenas prácticas de fabricación para materiales en contacto con alimentos. Requiere un sistema documentado de garantía de calidad y la trazabilidad de los materiales hasta su origen, de modo que un sellado defectuoso o un incidente de contaminación pueda rastrearse hasta la fuente del material.
Cuando la parte en contacto con los alimentos es de plástico, la normativa aplicable es el Reglamento (UE) n.º 10/2011 sobre materiales plásticos en contacto con alimentos. Este reglamento establece una lista positiva de sustancias autorizadas, un límite de migración específico (LME) para cada sustancia y un límite de migración global (LMG) de 10 mg por dm² de superficie en contacto con alimentos. La prueba que recibirá es una Declaración de Conformidad que abarca estos puntos.
Una consecuencia práctica: una Declaración de Conformidad se emite para un material o artículo, no para una máquina. Si su máquina tiene siete piezas de contacto de plástico o elastómero, tiene derecho a siete declaraciones o a un documento consolidado que las enumere individualmente. Una sola página que no mencione ninguna pieza no constituye un documento de conformidad.
¿Qué cambios se producirán el 20 de enero de 2027?
El Reglamento (UE) 2023/1230 sobre maquinaria sustituye a la Directiva 2006/42/CE el 20 de enero de 2027, sin periodo transitorio paralelo. Las máquinas comercializadas en la UE hasta el 19 de enero de 2027 inclusive deben cumplir la Directiva; a partir del 20 de enero de 2027, solo se aplicará el Reglamento. Los certificados CE de homologación vigentes conservan su validez hasta la fecha de caducidad indicada, pero cualquier máquina que solicite ahora con destino a la UE deberá cotizarse conforme al Reglamento, no a la Directiva.
El cambio no es meramente administrativo. El Reglamento añade requisitos esenciales de salud y seguridad que abarcan la ciberseguridad y el acceso remoto, requisitos ampliados de seguridad del software, incluyendo actualizaciones y validación, y requisitos para sistemas de seguridad basados en aprendizaje automático. La documentación puede proporcionarse digitalmente para usuarios profesionales. Si está especificando una línea de envasado para 2026 con entrega prevista para 2027, este es el aspecto de cumplimiento más importante a considerar, y conviene dejar constancia por escrito de la normativa que certifica el fabricante.
Los seis documentos que debe solicitar antes del envío
Acordar el cumplimiento normativo en la fase de diseño es económico, pero implementarlo posteriormente resulta costoso. Este es el paquete que conviene incluir en la orden de compra, recordando que cada elemento debe especificar las piezas que abarca, en lugar de referirse a la máquina en su conjunto.
Declaraciones de materiales en contacto con alimentos
Para cada pieza de la Zona 1: grado de aleación o polímero, proveedor, norma o reglamento en el que se basa la declaración y fecha de emisión. Una declaración anterior a la última sustitución de material no constituye prueba.
Declaración de conformidad para destinos de la UE
De conformidad con el artículo 16 del Reglamento (UE) 1935/2004 y, en el caso de los plásticos, con los artículos 15 y 16 del Reglamento (UE) n.º 10/2011. Debe enumerar individualmente las partes en contacto con el producto e indicar la base de cumplimiento de la normativa sobre migración.
Lista de piezas no metálicas
Juntas, anillos tóricos, sellos, cinta de PTFE, mangueras, guías de plástico y mirillas: con información sobre el material, la temperatura de funcionamiento, su aptitud para el contacto con alimentos y su compatibilidad química. Esta es la lista que no pasa las auditorías, porque nadie la elabora.
Programa de lubricación
En cada punto de lubricación, se debe indicar el lubricante utilizado y su aptitud para uso alimentario. En los puntos donde sea posible el contacto incidental, se debe utilizar un producto con certificación H1 o ISO 21469; los puntos en zonas sin contacto deben identificarse como tales, en lugar de dejarlos sin especificar.
Acabado superficial y estándar de soldadura
El objetivo de rugosidad para las superficies en contacto con el producto, el tratamiento y acabado de las soldaduras, y la normativa de diseño higiénico que sigue el constructor. Las directrices de diseño higiénico suelen exigir una rugosidad en las superficies en contacto con el producto de aproximadamente Ra ≤ 0,8 µm, soldaduras continuas pulidas y ausencia de salientes horizontales que retengan agua.
Planos finales y control de cambios
Planos finales que coinciden con la máquina enviada, además de la normativa sobre cómo se realiza una sustitución de material después de que se haya realizado, registrado y aprobado el pedido. Sin esto, el resto de la documentación describe una máquina que quizás no haya recibido.
Solicite esta lista durante la revisión del plano, no al momento del envío. Acordar un cambio de material de contacto mientras la máquina aún está en fase de diseño implica una conversación. Acordarlo después de soldar la tolva implica una tolva completa.
304 o 316L: lo que no cubre una especificación de material
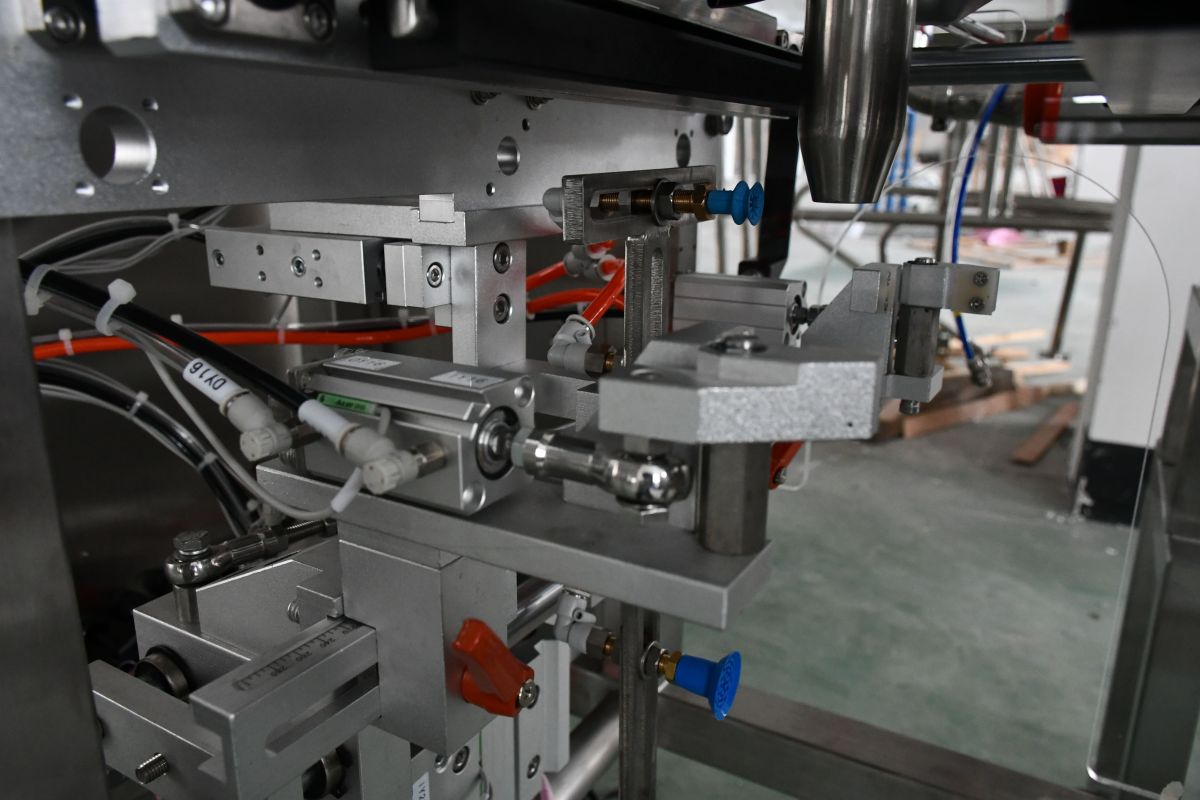
La mayoría de los equipos de envasado de alimentos vendidos en China están fabricados en acero inoxidable 304, y para una gran parte de las aplicaciones, esta es la opción correcta. El acero inoxidable 316L se especifica cuando hay cloruros, ácidos, sales o productos químicos de limpieza agresivos. Ninguno de estos grados garantiza por sí solo que una máquina cumpla con la normativa, y especificar el acero inoxidable 316L para toda la máquina es una forma costosa de solucionar un problema que generalmente se presenta en tres o cuatro partes.
| Consideración | Acero inoxidable 304 | Acero inoxidable 316L |
|---|---|---|
| Ajuste típico | Productos secos y neutros: aperitivos, frutos secos, cereales, polvos, té. | Productos salados, ácidos o con alto contenido de humedad: salsas, lácteos, carne, productos del mar, rellenos líquidos. |
| Resistencia al cloruro | Limitado; la corrosión por picaduras se convierte en un riesgo real con cloruros y temperaturas elevadas. | El contenido de molibdeno mejora la resistencia a la corrosión por picaduras en aplicaciones con cloruros. |
| Química de limpieza | Funciona bien con regímenes neutros y alcalinos; los desinfectantes con alto contenido de cloruro necesitan revisión. | Mayor tolerancia a los desinfectantes y productos químicos de lavado que contienen cloruro. |
| Donde pertenece | Valor predeterminado para marcos, protecciones y la mayoría de las piezas en contacto con el suelo en aplicaciones secas. | Especificar en boquillas, cabezales de bomba, mangueras, tolvas y pesadoras que manipulan productos agresivos. |
| Posición de costos | Base | Mayor coste de los materiales; justifíquelo por la química del producto, no por costumbre. |
| Valor de cumplimiento | Ninguna por sí sola; la calificación por sí sola no prueba nada. | Ninguno por sí solo: una geometría que se pueda limpiar importa más que la calificación. |
La última fila es la que conviene recordar. Una máquina de acero inoxidable 316L con una soldadura irregular en el interior de la tolva y una zona muerta bajo la zona de llenado no superará la auditoría higiénica. Una máquina de acero inoxidable 304 con soldaduras al ras, superficies autodrenantes inclinadas y esquinas internas redondeadas la superará. El grado influye en la corrosión; el acabado y la geometría determinan el cumplimiento de la normativa.
Lubricantes y productos químicos de limpieza: la línea que nadie audita
El lubricante es la deficiencia más común que observamos en la documentación del comprador, ya que pasa desapercibido hasta que se convierte en un problema. En EE. UU., la referencia es 21 CFR 178.3570, que regula los lubricantes con contacto incidental con alimentos y limita dicho contacto a 10 partes por millón. El registro bajo el esquema NSF H1 o la certificación según la norma ISO 21469 constituyen la prueba independiente de que un producto cumple con dicha norma. Cabe destacar que el programa del USDA, que aún se cita en las fichas técnicas antiguas, se suspendió en 1998.
| Clasificación | Dónde se puede utilizar | Lo que demuestra |
|---|---|---|
| H1 | Puntos donde el contacto incidental con los alimentos es posible y técnicamente inevitable. | Formulado según 21 CFR 178.3570; el contacto incidental se limita a 10 ppm. |
| H2 | Puntos donde no es posible el contacto con los alimentos. | No es una afirmación de grado alimenticio; no debe entrar en una zona H1. |
| H3 | Prevención de la oxidación en ganchos, carros y equipos similares. | El equipo debe limpiarse antes de volver a ponerse en servicio. |
| 3H | Agentes desmoldantes en superficies que entran en contacto directo con los alimentos. | Una categoría diferente y más permisiva, no intercambiable con H1. |
El modo de fallo es práctico, no normativo. Una planta se centra en el H2 porque es más barato, un técnico de mantenimiento lo utiliza en un cojinete por encima de la zona de llenado y nadie se da cuenta hasta que se presenta una queja. Dos hábitos lo evitan: marcar cada punto de lubricación de la máquina con su clasificación permitida y guardar el programa de lubricación en la misma carpeta que las declaraciones de materiales. Los productos químicos de limpieza merecen el mismo tratamiento: un desinfectante agresivo para el acero inoxidable 304 en un entorno de cloruros provocará picaduras en una superficie de contacto mucho antes de que se manifieste como un incidente de seguridad alimentaria.
Donde el cumplimiento normativo se desmorona silenciosamente
Casi ninguno de los fallos mencionados se debe a que alguien haya ignorado una normativa. Se producen porque se tomó una decisión en algún punto entre el pedido y la producción y nadie la dejó por escrito. Se trata de un problema del proceso de fabricación, y es un aspecto del cumplimiento normativo que una hoja de especificaciones no puede solucionar.
Cómo TOP Y Machinery cierra la brecha en el piso
Desde nuestra planta de fabricación en Foshan, Guangdong, establecida en octubre de 2011, con más de 4.500 m² de taller y un equipo de más de 50 personas, incluidos ingenieros eléctricos, de diseño mecánico, de puesta en marcha y de servicio posventa, construimos siguiendo un proceso diseñado para mantener el expediente de conformidad y la máquina en perfecta sintonía.
- Los planos se confirman antes de que comience la producción. Las dimensiones y los procesos de producción se indican en el plano, que se entrega para su revisión y confirmación. Los requisitos de material y superficie acordados en ese momento quedan registrados en un documento, por lo que cualquier modificación posterior se considera un cambio registrado y no una decisión de taller. Por ello, la confirmación del plano, y no la orden de compra, es el punto de partida de la producción.
- Ensamblaje por lotes y posterior puesta en marcha de la unidad completa. Los subconjuntos se fabrican y prueban en lotes antes de su integración, por lo que un fallo se manifiesta en el lote que lo causó, en lugar de en las pruebas finales.
- Pruebas con material real. Las máquinas se ponen en marcha con la unidad completa y se hacen funcionar con producto y película reales, no con ciclos vacíos.
- Se ha comprobado la integridad del sello, pero no se da por sentada. Prueba de despegue, prueba de penetración de tinte y prueba de ruptura: la evidencia a nivel de máquina que respalda cualquier afirmación sobre la calidad del sellado.
- Registros de capacitación que su sistema de calidad puede archivar. Antes de la entrega, los operarios son certificados tras realizar comprobaciones prácticas en niveles definidos, y el equipo conserva los registros y la documentación del panel de control. Cuando un auditor pregunta a un operario cómo y por qué configura los parámetros de sellado, un registro escrito de la formación es fundamental para evitar una irregularidad.
Nada de esto es exótico. Se trata de la práctica habitual de construir según un plano confirmado, realizar pruebas con el producto real y documentar el proceso. Es importante en un artículo de cumplimiento normativo porque precisamente eso es lo que vale un paquete de documentos: si la máquina se construyó según el plano, las declaraciones describen la máquina que usted posee.
Requisitos de EE. UU. y la UE uno al lado del otro
| Requisito | Estados Unidos | unión Europea |
|---|---|---|
| Marco rector | Sustancias en contacto con alimentos según las partes 170–199 del Título 21 del Código de Regulaciones Federales (CFR). | Reglamento (CE) n.º 1935/2004 |
| Prueba jurídica fundamental | La sustancia en contacto con los alimentos debe ser legal para ese uso. | No se permite la transferencia de componentes que pongan en peligro la salud, alteren la composición o perjudiquen la calidad organoléptica. |
| Evidencia que usted recibe | Declaración de material que haga referencia a 21 CFR, una FCN, estado GRAS o una exención de TOR. | Declaración de conformidad según el artículo 16; para los plásticos, Reglamento (UE) n.º 10/2011. |
| Límite cuantitativo | Límite de referencia de 10 ppm para el contacto incidental con lubricantes (21 CFR 178.3570) | Límite máximo de ocupación (LMO) de 10 mg/dm² para plásticos, más límites de migración específicos por sustancia. |
| Seguridad de la maquinaria | Conforme a los estándares de la industria estadounidense y a la norma 3-A para la construcción sanitaria. | Directiva 2006/42/CE hasta el 19 de enero de 2027, luego Reglamento (UE) 2023/1230 |
| Brecha típica en la documentación | Declaraciones que no nombran partes específicas | Declaraciones anteriores al último cambio sustancial o faltantes piezas no metálicas |
La mayoría de los destinos fuera de estos dos mercados aceptan una Declaración de Conformidad como punto de partida, pero siempre conviene consultar los requisitos específicos del mercado de destino en lugar de dar por sentado que el embalaje de la UE es válido. Independientemente del mercado al que se venda, los tres documentos principales son los mismos: una declaración de materiales por pieza en contacto con el producto, una lista de piezas no metálicas y un programa de lubricación.
Preguntas frecuentes
¿La FDA certifica las máquinas de envasado de alimentos?
No. La FDA regula las sustancias en contacto con alimentos, no las máquinas. No existe un certificado, registro ni aprobación para las máquinas. Una declaración del proveedor sobre la "aprobación de la FDA" de una máquina debe interpretarse como una declaración sobre los materiales utilizados, y debe solicitar la referencia específica del Título 21 del Código de Regulaciones Federales (21 CFR), el Certificado de Conformidad con Alimentos (FCN) o la clasificación GRAS que la respalda.
¿Necesito una Declaración de Conformidad para la propia máquina?
Una Declaración de Conformidad abarca los materiales y artículos que entran en contacto con alimentos, no la máquina en su conjunto. Para un destino en la UE, se requiere evidencia a nivel de material para cada pieza en contacto, y para las piezas de plástico o elastoméricas en contacto, una declaración que haga referencia al Reglamento (UE) n.º 10/2011.
¿Es necesario el acero inoxidable 316L para los equipos de envasado de alimentos?
El acero inoxidable 304 es adecuado para la mayoría de los productos secos y neutros, y es el estándar en la mayoría de las máquinas de envasado de alimentos. Especifique el acero inoxidable 316L para las partes que manipulan productos salados, ácidos o con alto contenido de humedad, o donde se utilizan productos químicos de limpieza que contienen cloruro. La clasificación del grado se refiere a la corrosión, no al cumplimiento de la normativa.
¿Qué cambios se producirán en las máquinas encargadas ahora para su entrega en 2027?
El Reglamento (UE) 2023/1230 sobre maquinaria entra en vigor el 20 de enero de 2027 y sustituye a la Directiva 2006/42/CE sin periodo de transición. Añade requisitos de ciberseguridad y acceso remoto, mayor seguridad del software y sistemas de seguridad basados en aprendizaje automático. Indique por escrito el régimen que certifica el constructor.
¿Quién es responsable del cumplimiento, el comprador o el constructor?
Se divide por alcance. El constructor es responsable de los materiales suministrados, el diseño de las superficies de contacto y la exactitud de las declaraciones. El comprador es responsable del análisis de riesgos, de especificar los requisitos en la orden de compra y de mantener la documentación actualizada cuando cambien el producto o la composición química de la limpieza.
¿Podemos utilizar lubricante industrial estándar en un punto de lubricación sellado?
Solo si ese punto se encuentra realmente en una zona sin contacto y permanece allí. El modo de falla es la deriva: un producto H2 utilizado en un cojinete por encima de una zona de llenado donde es posible el contacto incidental. Marque cada punto de lubricación con su clasificación permitida y mantenga el cronograma con las declaraciones de materiales.
Qué hacer antes de realizar un depósito
Cuatro puntos, en este orden. Clasifique las piezas de la máquina en las tres zonas para saber qué piezas requieren documentación. Envíe la lista de seis documentos con la consulta, no después del pedido. Acuerde los materiales, el acabado superficial y la clasificación del lubricante en la fase de confirmación del plano, donde aún se permiten cambios. Y para cualquier destino en la UE, especifique por escrito si la máquina se certificará según la Directiva 2006/42/CE o el Reglamento (UE) 2023/1230.
El cumplimiento no es un certificado que se obtiene al final. Es un conjunto de decisiones que se toman independientemente de si uno está presente o no. Estar presente es fundamental para todo el proceso.
Lecturas relacionadas
- La guía completa de equipos para el envasado industrial de alimentos.
- Tipos de máquinas de envasado de alimentos en 2026: VFFS, HFFS, sistemas rotativos y de bolsas.
- Mantenimiento de la máquina de envasado: Lista de verificación diaria, semanal y mensual
- Fabricantes chinos de máquinas de envasado de alimentos: Cómo encontrar un proveedor fiable
- Capacidad de fabricación: Cómo se construyen las máquinas de envasado de alimentos
- Capacitación para operadores de máquinas de envasado de alimentos

