Detección de objetos extraños en líneas de envasado de alimentos: Detección de metales vs. Rayos X vs. Báscula de control
Tabla de contenido
- Las tres tecnologías responden a tres preguntas diferentes.
- Detección de metales: qué detecta y qué la inutiliza.
- Rayos X: la solución cuando el embalaje es metálico.
- Báscula de control: no es un detector de contaminantes, y eso es importante desde el punto de vista legal.
- Dónde debe ubicarse el punto de inspección en la línea.
- Cómo convertir un detector en un PCC: paquetes de prueba, frecuencia, registros
- Hacer que el rechazo sea confiable
- Donde falla la interfaz
- Detector de metales, rayos X y báscula de control uno al lado del otro
- Preguntas frecuentes
El detector es la parte barata. La interfaz es donde se invierte el dinero.
Los sistemas de detección de objetos extraños en las líneas de envasado de alimentos suelen adquirirse como máquinas independientes y se instalan posteriormente. Este enfoque es erróneo. Un detector de metales, un sistema de rayos X y una báscula de control responden a necesidades diferentes, cada uno presenta un modo de fallo que los demás no tienen, y los tres solo funcionan si la máquina de envasado que los alimenta puede detenerse, rechazar y recuperar el producto sin problemas.
Esta guía explica qué tecnología detecta qué, cómo el material de embalaje y el producto determinan cuál se puede utilizar, dónde se ubica el punto de inspección y qué información solicitará el auditor. Está dirigida al comprador o al ingeniero de planta que especifica una línea, no a un laboratorio de metrología.
Las tres tecnologías responden a tres preguntas diferentes.
La primera decisión no es qué marca elegir, sino qué riesgo se está controlando. Si el análisis de riesgos indica que el riesgo proviene de metal de piezas de maquinaria desgastadas, un detector de metales es la medida de control adecuada. Si el riesgo proviene de vidrio de una gasolinera cercana o de huesos en un producto cárnico, un detector de metales no sirve de nada.
detección de metales
Detecta contaminación por metales ferrosos, no ferrosos y acero inoxidable mediante inducción electromagnética. No puede detectar vidrio, piedra, hueso ni plástico. Presenta dificultades con productos húmedos, salados o conductores, así como con películas metalizadas.
inspección por rayos X
Detecta contaminantes por diferencia de densidad: metal, vidrio, piedra, hueso calcificado, plástico denso y caucho. También verifica el nivel de llenado, los componentes faltantes y la integridad del empaque. No puede detectar materiales de baja densidad y requiere controles de radiación.
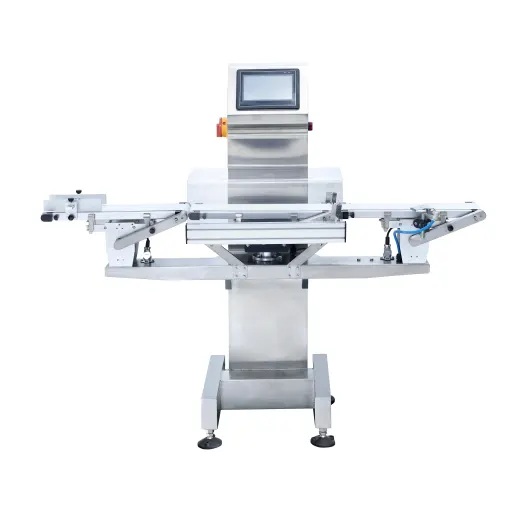
Control de pesaje
Verifica la masa en movimiento contra un objetivo. Es un control de cantidad y de detección de objetos faltantes, no un detector de contaminantes. Detecta objetos faltantes y llenado insuficiente, no un fragmento de 1 mm.
Detección de metales: qué detecta y qué la inutiliza.
Un detector de metales crea un campo electromagnético con una bobina transmisora y mide la perturbación que una partícula metálica provoca en las bobinas receptoras. Puede detectar metales ferrosos, no ferrosos y acero inoxidable, y esta última categoría es más importante de lo que los compradores esperan: el acero inoxidable es el menos detectable de los tres, por lo que un detector que supera una prueba con una bola de metal ferroso aún podría pasar por alto un fragmento de acero inoxidable del mismo tamaño.
La limitación práctica es efecto del productoLos productos húmedos, salados, ácidos o calientes son conductores, por lo que generan una señal que enmascara el contaminante. Existen sistemas multifrecuencia con ajuste de fase dinámico para suprimir dicha señal, pero priorizan la estabilidad sobre la sensibilidad, y esta decisión debe tomarse en función del producto real, no de una hoja de especificaciones.
Tres cosas que perjudican silenciosamente el rendimiento de los detectores de metales: Un producto con la conductividad suficiente para estar cerca del umbral de detección; una película de embalaje metalizada o laminada con lámina metálica que bloquea completamente el campo; y una abertura de tamaño generoso debido al gran tamaño de la bolsa. La eficacia de un detector depende de la capacidad de rechazar de forma fiable el contaminante más pequeño presente en el envase y a la velocidad de línea real.
Rayos X: la solución cuando el embalaje es metálico.
La inspección por rayos X mide la cantidad de radiación que absorbe cada producto, lo cual depende de su densidad. Esto la convierte en la única opción práctica en dos situaciones: cuando el riesgo de contaminación es no metálico (vidrio, piedra, hueso, plástico denso) y cuando el embalaje es de aluminio o película metalizada, lo que impide que un detector de metales lo detecte.
Los sistemas de rayos X también ofrecen una verificación que el detector de metales no puede proporcionar. Al generar una imagen de densidad de todo el paquete, pueden comprobar el nivel de llenado, confirmar la presencia de un componente o sobre, y detectar defectos en el sellado y huecos. En líneas de producción de paquetes mixtos o kits de comida con varios componentes, esta capacidad de imagen suele ser más valiosa que la detección de contaminantes para la que se adquirió el sistema.
Las limitaciones son reales. La sensibilidad disminuye a medida que aumenta el grosor y la densidad del producto, así como la velocidad de la línea de producción, por lo que el sistema debe dimensionarse en función de la matriz del producto. Además, los rayos X implican radiación, lo que conlleva requisitos de cerramiento, enclavamiento, señalización y obligaciones normativas locales que un detector de metales no requiere. Considere el presupuesto tanto para la documentación como para la máquina.
Báscula de control: no es un detector de contaminantes, y eso es importante desde el punto de vista legal.
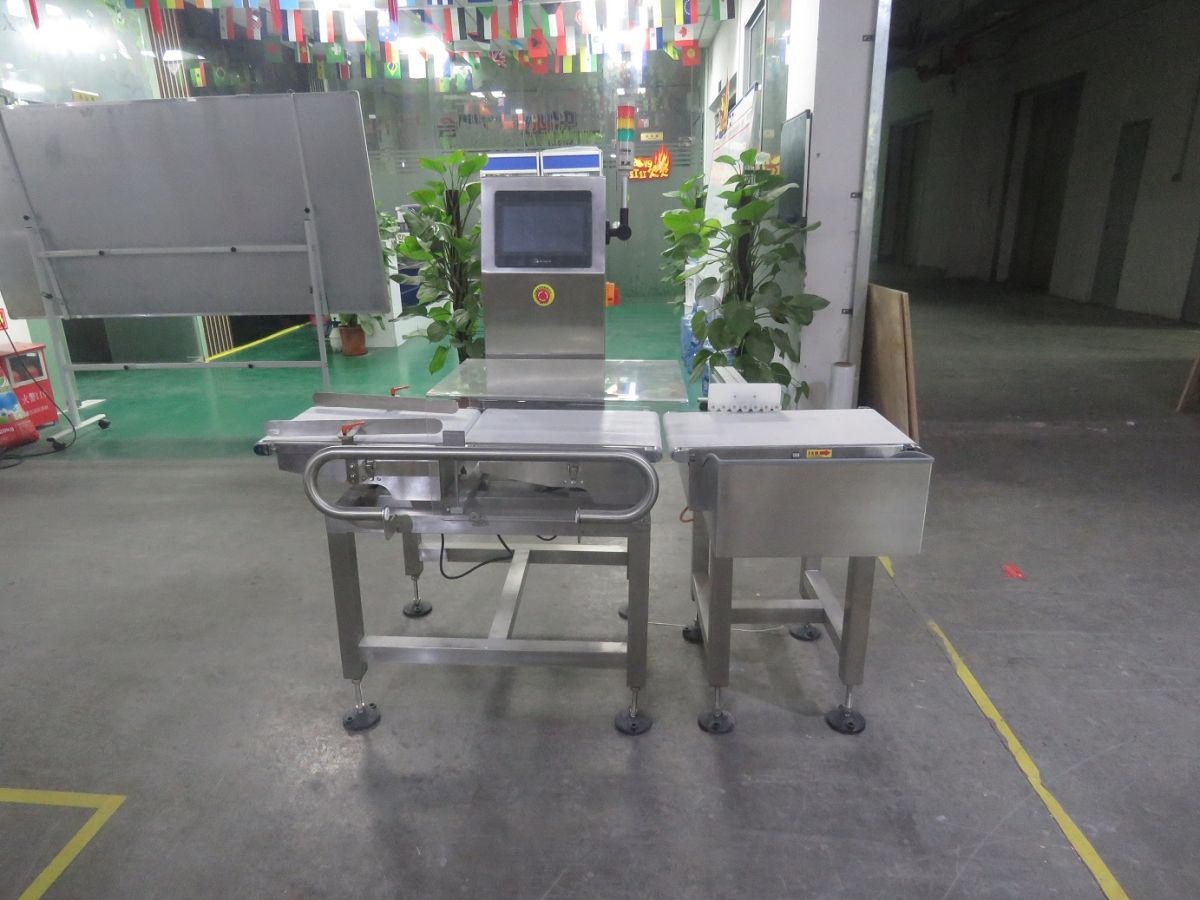
Una báscula de control pesa cada paquete en tránsito y lo clasifica según un punto de ajuste nominal. Se trata de una función de medición de cantidad, y cada vez más, una función legal. Cuando la báscula de control se utiliza con fines comerciales legales o para demostrar el cumplimiento del contenido neto, es un instrumento de medición regulado, y el régimen de aprobación depende del lugar de venta.
unión Europea
Los instrumentos de pesaje automáticos están sujetos a la Directiva de instrumentos de medición 2014/32/UE, Anexo VIII — módulo MI-006Las básculas de control se clasifican en las categorías de precisión X e Y, con clases XI a XIIII e Y(I) a Y(b), alineadas con las normas OIML R51 y R61. Cabe señalar el error común: la norma MI-005 abarca los sistemas de medición de líquidos, como los dispensadores de combustible, no las básculas.
Estados Unidos
Una báscula de control homologada para su comercialización requiere un Certificado de Conformidad NTEP, evaluado según el Manual NIST 44, que abarca básculas y dispositivos de pesaje para cintas transportadoras. Las pruebas de contenido neto se rigen por separado por el Manual NIST 133. En China, las homologaciones equivalentes se rigen por las normas JJG 539 y JJG 648.
De esto se derivan dos consecuencias. Primero, si necesita que la báscula de control sea legal para el comercio, especifique el régimen de aprobación antes de realizar el pedido, ya que no es posible obtener un certificado posteriormente. Segundo, tenga claro lo que no es una báscula de control: no detectará fragmentos de metal y nunca debe presentarse en un plan HACCP como control de contaminación física. Los auditores hacen precisamente esta pregunta, y una respuesta que confunda el control de cantidad con el control de contaminantes constituye una irregularidad.
Dónde debe ubicarse el punto de inspección en la línea.
La ubicación no depende del espacio disponible, sino de lo que se desea proteger. La regla general es situar el punto de inspección lo más tarde posible en el proceso de envasado, de modo que el paquete esté completo y cerrado, y lo antes posible en el proceso de distribución, para que aún se pueda retener el producto rechazado.
- Después del sellado, antes del embalaje en caja. La posición estándar para la inspección a nivel de paquete. El paquete está cerrado, una acción de rechazo elimina exactamente una unidad vendible, y aún no se ha generado ningún caso en el que un solo rechazo resulte costoso e imposible de rastrear.
- En la entrada principal, antes de la llenadora. Se justifica cuando la materia prima entrante presenta el mayor riesgo de contaminación y rechazar el material a granel resulta más económico que rechazar los paquetes llenos. Además, es la única opción que protege la propia máquina de llenado de posibles daños.
- Después del embalaje de la caja. Ocasionalmente se utiliza para la verificación del recuento de piezas en cajas completas. Rara vez sustituye a la inspección a nivel de paquete, ya que una prueba fallida a nivel de caja pone en cuarentena todos los paquetes que contiene.
- No ambos extremos sin una razón. Dos puntos de inspección duplican la carga de trabajo de verificación. Mantenga el PCC donde el peligro se controla mejor y documente por qué el otro punto se utiliza para monitorear en lugar de controlar.
Otra regla de ubicación que a menudo se pasa por alto: el dispositivo de rechazo necesita un espacio físico libre y un destino definido para el producto rechazado. Si el punto de rechazo queda oculto entre dos cintas transportadoras, o si el contenedor de rechazo se encuentra en una zona de paso del operario, el sistema de detección se desactivará en menos de un mes, no por mala intención, sino porque vaciarlo resulta engorroso.
Cómo convertir un detector en un PCC: paquetes de prueba, frecuencia, registros
Un detector se convierte en un punto de control crítico solo cuando su rendimiento se verifica, registra y justifica. Comprar el equipo es la parte fácil. La parte crucial es el programa de pruebas, y es lo que un auditor revisará al abrir su expediente.
La práctica habitual consiste en realizar la prueba con una muestra física de material y tamaño conocidos, introducida en la máquina dentro de un envase que coincida con el producto real. Probar el detector con la muestra expuesta al aire libre no demuestra nada, ya que lo que se está probando es precisamente el efecto del producto y la geometría del envase.
Construcción del paquete de prueba
Un envase auténtico del producto real que contiene una muestra de material y tamaño definidos, libre de cualquier otra contaminación y marcado de forma que no pueda introducirse en la cadena de suministro si se pierde.
Frecuencia de la prueba
Al inicio y al final de la producción, en los cambios de lote, después de cualquier modificación en la configuración de la máquina y tras el mantenimiento o la reparación. La frecuencia debe ser lo suficientemente estricta como para que todo el producto, desde la última prueba exitosa, pueda permanecer en cuarentena en las instalaciones.
Tamaños de muestra
Defina el contaminante más pequeño que se compromete a detectar, por tipo de material, para cada producto y formato de envase. Los metales ferrosos, no ferrosos y el acero inoxidable son tres pruebas diferentes con tres resultados diferentes.
Registros y acciones de falla
Quién realizó la prueba, cuándo, con qué muestra, qué resultado. Y una regla escrita sobre qué hacer en caso de una prueba fallida: rechazar el paquete de prueba, volver a la última prueba exitosa, recalibrar, repetir la prueba y registrar el resultado.
Los requisitos del esquema están convergiendo precisamente en esto. Norma global BRCGS para la seguridad alimentaria. Número 9 Sigue siendo la edición actual a partir de 2026; la versión 10 aún está en desarrollo y no se espera que se publique antes de la segunda mitad de 2027, por lo que su próxima auditoría se medirá con un sistema documentado según la versión 9. La versión 7 de FSSC 22000, publicada en mayo de 2026, y la versión 8 de IFS Food, obligatoria desde enero de 2024, plantean la misma pregunta fundamental: ¿puede demostrar, con registros, que el dispositivo funcionaba cuando el producto pasó a través de él?
Hacer que el rechazo sea confiable
Un sistema de detección que emite señales correctamente pero rechaza de forma deficiente es peor que no tener ningún sistema, porque crea una falsa sensación de control. Cuatro puntos de diseño son fundamentales.
- Haga coincidir el dispositivo de rechazo con el paquete. Los empujadores son adecuados para contenedores y cajas rígidas; el soplado de aire es adecuado para paquetes ligeros o de forma irregular; una sección de cinta retráctil o abatible es adecuada para paquetes que no deben ser empujados a través de un carril adyacente. Un empujador utilizado en una bolsa ligera simplemente la vuelca y esta continúa su camino por la línea.
- Confirma que el rechazo se produjo. Una señal de detección no es prueba de que el paquete haya sido retirado. La confirmación de rechazo demuestra que el paquete realmente abandonó el flujo, y es la diferencia entre una reclamación y un control.
- Proteja el contenedor de desechos. Un contenedor con cerradura y protección por contraseña, con un túnel de seguridad entre el detector y el punto de rechazo, impide que un operario decidido pueda solucionar un atasco retrayendo el paquete rechazado a la línea de producción. Además, garantiza que el contenido sea una cantidad documentada y controlable.
- Registra todo. Configuración, resultados de pruebas, rechazos, alarmas. El registro de datos tiene dos propósitos: respalda el registro HACCP y proporciona el patrón de fallas cuando se discute sobre una falla recurrente.
Donde falla la interfaz
Casi ninguno de los problemas mencionados anteriormente son problemas del detector. Son problemas de interfaz entre la máquina de envasado y el dispositivo de inspección, y se deciden mucho antes de que se construya cualquiera de las dos máquinas.
Cómo TOP Y Machinery gestiona la interfaz de línea
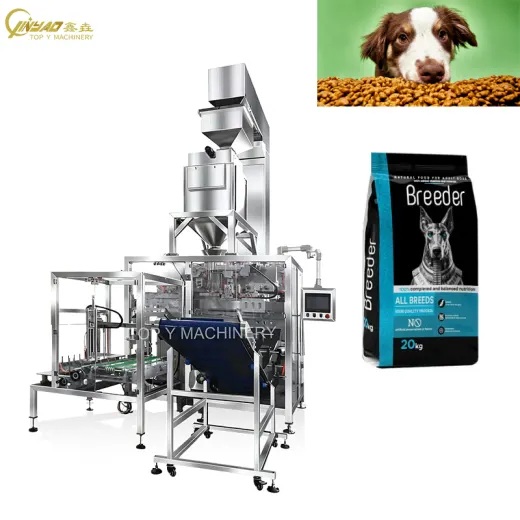
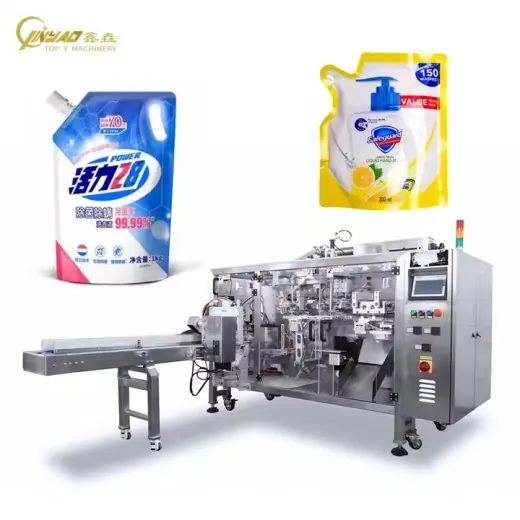
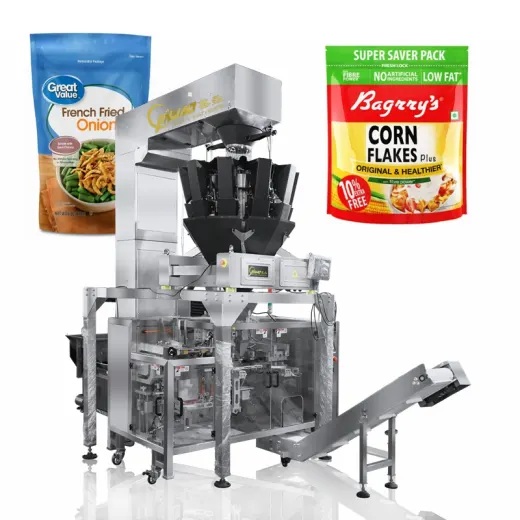
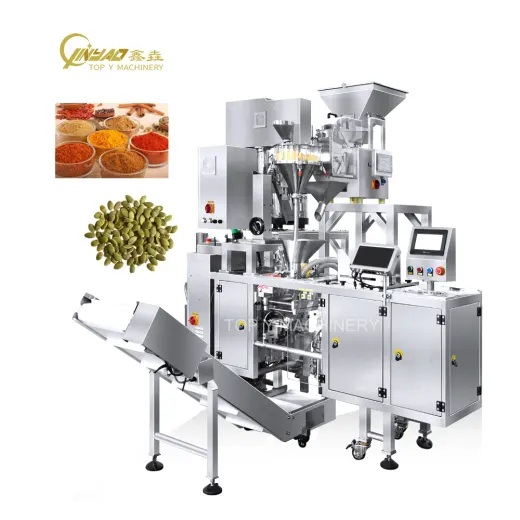
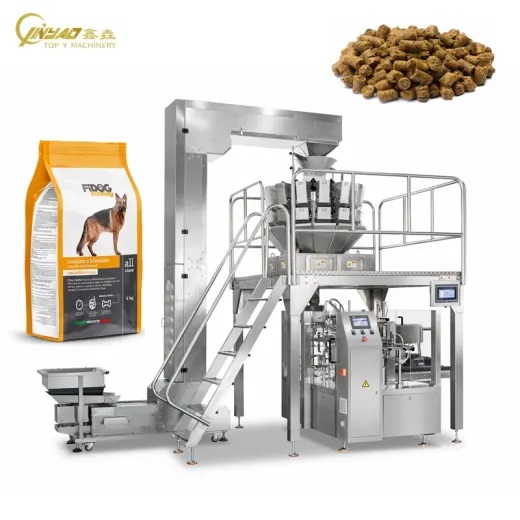
TOP Y fabrica la máquina de envasado, no el detector; el equipo de inspección normalmente proviene de un proveedor especializado. Precisamente por eso, es importante diseñar la interfaz en lugar de darla por sentada. Desde nuestra sede en Foshan, Guangdong, establecida en octubre de 2011 con más de 4500 m² de taller y un equipo de más de 50 personas, incluyendo ingenieros de diseño mecánico, eléctricos, de puesta en marcha y de servicio posventa, cuatro departamentos se encargan de la mayor parte del trabajo.
- La interfaz está definida en el dibujo. Las alturas de las cintas transportadoras, los puntos de transferencia, el cableado de señales, la lógica de parada y el espacio reservado para el dispositivo de rechazo se definen en los planos y se envían para su confirmación antes de que comience la producción. Añadir un punto de detección a una máquina ya construida implica reconstruir las cintas transportadoras y reconfigurar la lógica de control in situ, a su cargo y según su calendario.
- Se encarga como una unidad completa, no por partes. Los subconjuntos se verifican por lotes, luego se ensambla la máquina completa y se pone en marcha como una sola línea. La alimentación, la dosificación, el sellado, el accionamiento y el control deben funcionar en conjunto, al igual que la comunicación con la báscula, el detector de metales, la báscula de control, la cinta transportadora y la empacadora.
- Material real, no ciclos vacíos. Las máquinas se prueban con productos y películas reales. Esa es la única manera de saber cómo afecta su producto a la sensibilidad del detector antes de que lo hagan los operarios.
- Tu equipo está capacitado en la interfaz, no solo en la máquina. Nuestra capacitación para operadores abarca el control de precisión, el manejo de rechazos y las pruebas de detección de metales, además de los parámetros de carga de película y sellado, y finaliza con un registro firmado que su sistema de calidad puede archivar. Cuando un auditor le pide a un operador que realice una prueba de detección de metales, ese registro es la respuesta.
Existe un beneficio secundario, y es el que genera ganancias cada semana. Cuando los operarios pueden leer un código de error y probar la ruta de rechazo por sí mismos, una línea detenida se soluciona en quince minutos en lugar de requerir una visita del servicio técnico. La interfaz de la línea no es solo una cuestión de cumplimiento normativo; es la diferencia entre una parada que su equipo resuelve y una parada que requiere la intervención de su proveedor.
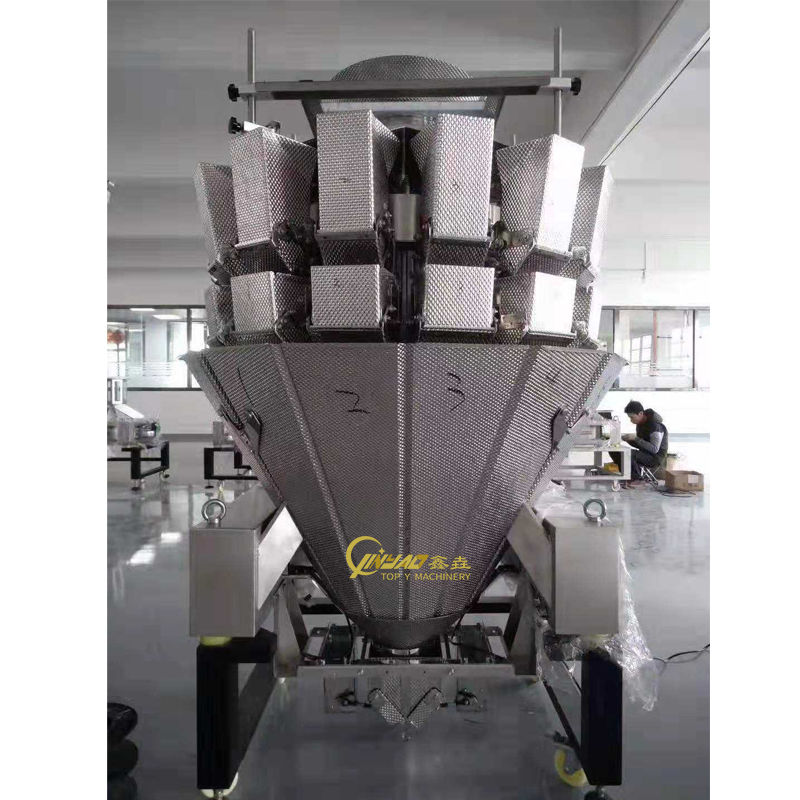
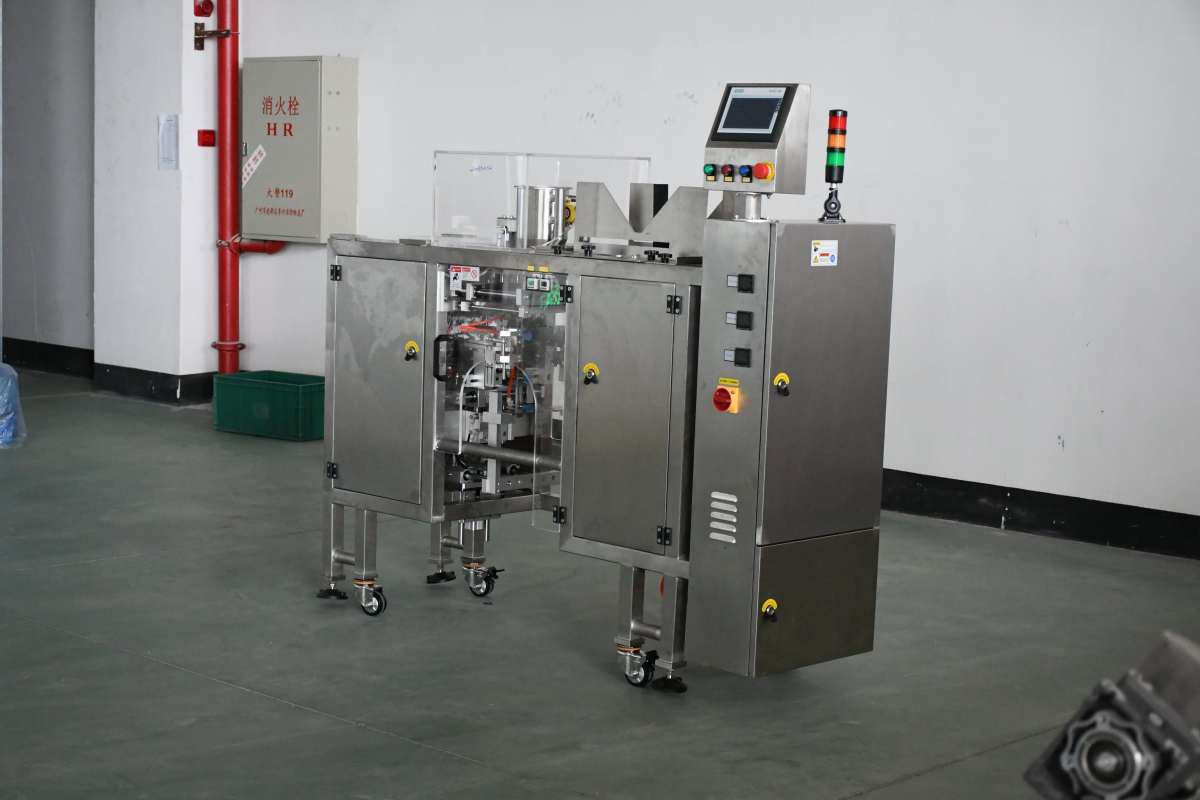
Detector de metales, rayos X y báscula de control uno al lado del otro
| Consideración | detección de metales | inspección por rayos X | báscula de control |
|---|---|---|---|
| Detecta | Acero ferroso, acero no ferroso, acero inoxidable | Metal, vidrio, piedra, hueso, plástico denso, caucho | Desviación de masa únicamente |
| Ciego a | Vidrio, piedra, hueso, plástico, material de baja densidad | Material de baja densidad y películas muy delgadas del mismo. | Cualquier contaminante que no cambie de masa de forma significativa. |
| Bloqueado por el embalaje | Sí, la lámina y la película metalizada cubren el campo. | No, los paquetes de aluminio se manipulan de forma rutinaria. | No |
| Limitación del producto | Los productos húmedos, salados, ácidos y calientes provocan efectos en el producto. | La sensibilidad disminuye con el grosor y la densidad del producto. | La estabilidad de la correa y la vibración determinan la precisión. |
| Capacidad adicional | Ninguno | Nivel de llenado, componentes faltantes, comprobación de sellos y vacíos | Control de obsequios, datos SPC, calibración de rellenos |
| Ángulo regulatorio | No es un instrumento de medición; se rige por los requisitos del sistema HACCP y del esquema. | Controles de radiación, cerramiento, enclavamiento, registro local | Aprobación legal para el comercio, cuando corresponda: UE MI-006, EE. UU. NTEP, China JJG |
Lea la tabla como una secuencia de eliminaciones, no como una clasificación. Si su embalaje es de aluminio, la detección de metales queda descartada, independientemente del costo. Si el riesgo reside en huesos o vidrio, la detección de metales nunca fue la solución. Si lo que realmente necesita es el cumplimiento de las normas sobre contenido neto y la reducción de pérdidas, ninguna de las tecnologías de detección de contaminantes sustituye a una báscula de control, y viceversa.
Preguntas frecuentes
¿Puede una báscula de control sustituir a un detector de metales?
No. Una báscula de control mide la masa y no puede identificar un fragmento de metal, un trozo de vidrio ni un fragmento de hueso. Detecta componentes faltantes y un llenado insuficiente. Considerarla como un control de contaminación física en un plan HACCP es un error común y evitable.
Mi producto está envasado en papel de aluminio. ¿Qué opciones tengo?
Inspección por rayos X. La lámina metálica y la película metalizada bloquean el campo electromagnético del detector de metales, por lo que la detección de metales no es posible en ese paquete. Los rayos X funcionan por diferencia de densidad y no se ven afectados por la lámina metálica.
¿Por qué mi detector de metales no detecta el acero inoxidable, pero sí el hierro con facilidad?
El acero inoxidable es el menos detectable de las tres categorías de materiales, ya que es el menos conductor eléctricamente y, a menudo, no magnético. Una máquina que supera una prueba con una bola ferrosa no está homologada para detectar acero inoxidable. Especifique y pruebe los tres tipos de materiales por separado, en el tamaño mínimo que se comprometa a detectar.
¿Con qué frecuencia debemos realizar una prueba de desafío?
Como mínimo, al inicio y al final de la producción, en los cambios de lote y formato, tras cualquier modificación de la configuración del detector y después del mantenimiento o la reparación. El principio fundamental es la capacidad de cuarentena: el intervalo debe ser lo suficientemente corto como para que cada paquete producido desde la última prueba exitosa pueda aislarse in situ si una prueba falla.
¿Necesitamos homologación para operar legalmente nuestra báscula de control?
Solo si se utiliza para demostrar el cumplimiento del contenido neto o con fines comerciales. En la UE, esto significa el Anexo VIII de la Directiva MID 2014/32/UE, módulo MI-006; en EE. UU., un Certificado de Conformidad NTEP evaluado según el Manual NIST 44, con pruebas de contenido neto según el Manual NIST 133. Si lo necesita, decídalo antes de realizar el pedido, ya que no se puede instalar posteriormente en un instrumento no homologado.
¿Contra qué versión de BRCGS se realizará nuestra auditoría?
Edición 9. A fecha de 2026, sigue siendo la edición publicada vigente, y la edición 10 aún está en desarrollo; no se prevé su publicación antes del segundo semestre de 2027. Mientras tanto, manténgase al tanto de las declaraciones de posición de BRCGS, ya que modifican los requisitos de auditoría entre ediciones.
Qué especificar antes de realizar el pedido
Cinco elementos, y los cinco deben figurar en el plano o en la orden de compra, en lugar de tratarse en una conversación posterior a la entrega. Defina qué riesgo controla el punto de inspección y, por lo tanto, qué tecnología. Confirme que su material de embalaje permite el funcionamiento de dicha tecnología. Determine el espacio físico y la altura de transferencia donde se ubicará el detector, junto con el cableado de señal y la lógica de parada entre este y la máquina de embalaje. Defina el dispositivo de rechazo, la confirmación de rechazo y el destino del producto rechazado. Y registre el régimen de pruebas de desafío, incluyendo los tamaños de muestra por tipo de material, en la documentación de entrega.
Las máquinas que dan problemas en una línea de envasado rara vez son las que se especificaron mal. Son aquellas cuya interfaz se dejó en manos del equipo de planta para que la resolvieran un viernes por la tarde. Resolverlo en el plano no cuesta nada.
Lecturas relacionadas
- Guía de cumplimiento para equipos de envasado de alimentos: FDA, Reglamento UE 1935/2004 y materiales en contacto con alimentos.
- La guía completa de equipos para el envasado industrial de alimentos.
- Tipos de máquinas de envasado de alimentos en 2026: VFFS, HFFS, sistemas rotativos y de bolsas.
- Mantenimiento de la máquina de envasado: Lista de verificación diaria, semanal y mensual
- Capacidad de fabricación: Cómo se construyen las máquinas de envasado de alimentos
- Capacitación para operadores de máquinas de envasado de alimentos

