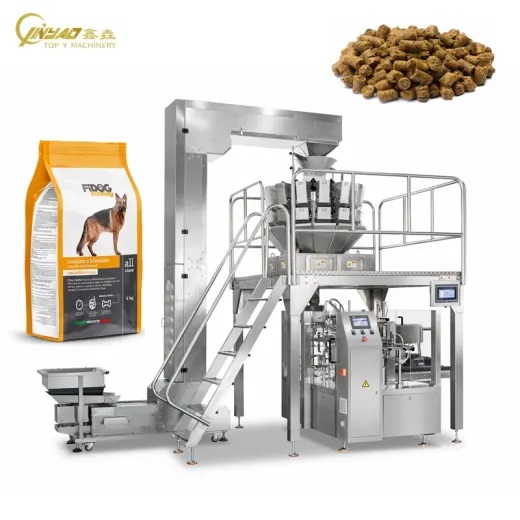
Prueba de aceptación en fábrica para equipos de envasado de alimentos: Lista de verificación para el comprador antes del envío
Tabla de contenido
- FAT y SAT no son la misma prueba.
- Su fecha FAT se establece mediante la confirmación del sorteo, no mediante el pedido.
- Qué llevar al examen
- La lista de verificación FAT de diez puntos
- Qué significa "aprobar": criterios de aceptación medibles
- La resistencia del sello y la integridad del sello son dos pruebas diferentes.
- Qué registrar durante la carrera
- Liberación, pago del saldo y envío
- Lo que FAT no puede cubrir: SAT y traspaso de operador.
- Preguntas frecuentes
La prueba es el último punto en el que aún tienes ventaja.
Una prueba de aceptación en fábrica (FAT, por sus siglas en inglés) consiste en probar la máquina en las instalaciones del fabricante, con el producto y la película, antes de su embalaje. Su valor no reside en la ceremonia, sino en que la FAT representa el último momento del proyecto en el que un problema le cuesta tiempo y dinero al fabricante, en lugar de provocar una parada de producción.
Una vez que la máquina se envía, todas las correcciones se realizan en su planta, dentro de su horario de producción, con su equipo presente. Antes del envío, el fabricante dispone de las herramientas, los planos, las piezas de repuesto y los ingenieros en el mismo edificio. Esta asimetría es la razón principal para realizar este proceso correctamente, y por eso la lista de verificación que aparece a continuación está diseñada para imprimirse y llevarse consigo, en lugar de leerse.
FAT y SAT no son la misma prueba.
Los compradores suelen usar ambos términos indistintamente, y así es como surgen las discrepancias. Prueban cosas diferentes, en lugares diferentes, y no pueden sustituirse entre sí.
FAT — prueba de aceptación en fábrica
En las instalaciones del fabricante, antes del envío. Se comprueba que la máquina se construyó según las especificaciones confirmadas, que funciona con su producto y que cumple con los criterios de precisión e integridad acordados. Incluye la construcción mecánica, la verificación eléctrica y de seguridad, la documentación de los materiales y la entrega de repuestos y manuales.
SAT — prueba de aceptación del sitio
En su planta, una vez instalada y conectada la maquinaria, se comprueba el correcto funcionamiento de la máquina en sus instalaciones, con su suministro de aire comprimido y energía eléctrica, e integrada con sus equipos aguas arriba y aguas abajo. El proceso incluye el reensamblaje, la alineación, la integración en la línea y la capacitación del operador, lo que certifica la operatividad de su equipo.
La consecuencia práctica: una FAT sin incidencias no garantiza una línea de producción en funcionamiento, porque la línea aún no existe. Una FAT verifica la máquina. Una SAT verifica la instalación. Incluya ambas en la orden de compra, con criterios de aceptación separados, o se encontrará discutiendo sobre la responsabilidad de cada fallo mientras la línea permanece parada.
Su fecha FAT se establece mediante la confirmación del sorteo, no mediante el pedido.
La mayoría de los compradores planifican la fecha de entrega final (FAT) a partir de la fecha de envío y luego descubren que no hay un espacio disponible. Esto se debe a que una máquina de embalaje personalizada no se puede programar desde la orden de compra, ya que aún no existe con una configuración definida.
La construcción solo se puede programar una vez que se confirman los planos técnicos. Hasta que se aprueben los planos, las dimensiones, la disposición de la estación, el recorrido de la película, los materiales de contacto y los puntos de interfaz con el detector o la empaquetadora aún no están definidos. Un constructor que le dé una fecha de finalización definitiva antes de que se confirmen los planos está haciendo conjeturas.
Planifica la secuencia, no solo la fecha. Confirmación del diseño, fabricación, prueba de funcionamiento, pago final y envío. Para una máquina personalizada, la fabricación en sí es el proceso más largo: las máquinas estándar suelen tardar alrededor de un mes, las no estándar de seis a ocho semanas, y las complejas o líneas completas, considerablemente más. Reserve su espacio para la prueba de aceptación en fábrica (FAT) al mismo tiempo que confirma el diseño, para evitar improvisaciones al final del proyecto.
Qué llevar al examen
Esta es la parte en la que los compradores suelen equivocarse, y es lo que determina si la prueba aporta información útil. Una máquina que funciona con el producto de demostración del fabricante demuestra que funciona con dicho producto. Sin embargo, aporta muy poca información sobre la producción.
- Su producto, en condiciones de producción. No se trata de una muestra de laboratorio. Un producto pegajoso, polvoriento, frágil o con forma irregular se comporta de manera diferente en una pesadora, en un tubo de conformado y en la mordaza de sellado que un material de demostración limpio. Envíe suficiente cantidad para una prueba continua, no solo para una fotografía.
- Sus películas o bolsas de embalaje. La estructura de la película determina la ventana de sellado. Un laminado reciclable monomaterial, una estructura a base de papel y un laminado de aluminio requieren diferentes ajustes de temperatura, presión y tiempo de permanencia, y fallan de maneras distintas. Traiga el material que realmente piensa utilizar, incluyendo el rollo impreso si la impresión afecta el registro.
- Un paquete de referencia. Un paquete terminado que representa la imagen de un buen producto, acordado previamente con su equipo de calidad. Esto elimina la discusión sobre si una arruga es aceptable mientras la máquina está en funcionamiento.
- Recibirá por escrito los criterios de aceptación antes de viajar. Velocidades, pesos y tolerancias, además de los valores esperados en la prueba de sellado. Acordar los valores mientras la máquina está caliente y la prueba está en marcha es la forma en que los compradores aceptan algo que no deseaban.
- Sus propios instrumentos de medición. Una báscula de control, una balanza y, cuando corresponda, un comprobador de sellos o un medidor. La medición independiente es la diferencia entre una prueba y una demostración.
La lista de verificación FAT de diez puntos
Cada elemento a continuación genera un documento. Si un elemento solo produce una garantía verbal, no se trata de una verificación completada, sino de una promesa, y las promesas no se transfieren con la máquina.
Planos de obra terminada y registro de sustituciones
La máquina se entregó de acuerdo con el plano que usted confirmó, además de una lista escrita de cualquier material o componente que se haya modificado después de la confirmación, con el motivo y su aprobación.
Certificados de materiales en contacto con alimentos
Para cada componente que entra en contacto con el producto: grado de aleación o polímero, proveedor, norma o reglamento en el que se basa la declaración y fecha de emisión. Los certificados anteriores al último cambio de material no constituyen prueba.
Programa de piezas no metálicas y lubricantes
Juntas, sellos, juntas tóricas, mangueras, cinta de PTFE y guías con información sobre el material y la temperatura de funcionamiento; cada punto de lubricación con el producto utilizado y su aptitud para uso alimentario, y los puntos en zonas sin contacto identificados como tales.
Precisión mecánica
Alineación del molde y del collar, paralelismo de las mordazas de sellado, repetibilidad de la longitud de la bolsa, registro de la película y posición de la cuchilla, cada uno medido en función de la tolerancia del dibujo en lugar de hacerlo a simple vista.
Carrera en vacío a toda velocidad
Todos los movimientos se han completado, todas las protecciones están cerradas, los enclavamientos están activos, no hay alarmas y el tiempo de ciclo se compara con la velocidad nominal especificada.
Cargado en su producto y película
Velocidad constante con el material, sin atascos, sin fallos en los sellos y con la ruta de rechazo aplicada deliberadamente en lugar de asumirla.
Pruebas de integridad del sellado y del embalaje
Pruebas de desprendimiento, penetración del tinte y resistencia al estallido en los envases producidos durante la tirada, registrándose los valores en lugar de indicar si son aprobados o reprobados. Consulte la sección siguiente para saber por qué se realizan estas pruebas por separado.
Precisión en la dosificación y el pesaje
Objetivo frente a valor real en una muestra definida: media, dispersión y margen de error. Una máquina que alcanza el objetivo en promedio pero con una amplia variación le costará material en cada turno.
Verificación eléctrica y de seguridad
Se verifica la continuidad del circuito de conexión equipotencial de protección, la resistencia de aislamiento, la parada de emergencia, los enclavamientos de seguridad, los puntos de aislamiento y bloqueo, y la puesta a tierra, conforme a la norma eléctrica con la que está construida la máquina.
Repuestos, herramientas y documentación
Lista de repuestos con plazos de entrega para piezas de desgaste, piezas de cambio rápido, herramientas especiales, manuales y diagramas de cableado, copia de seguridad del programa PLC y el paquete de certificados, todo ello en un idioma que su equipo de mantenimiento pueda leer.
Qué significa "aprobar": criterios de aceptación medibles
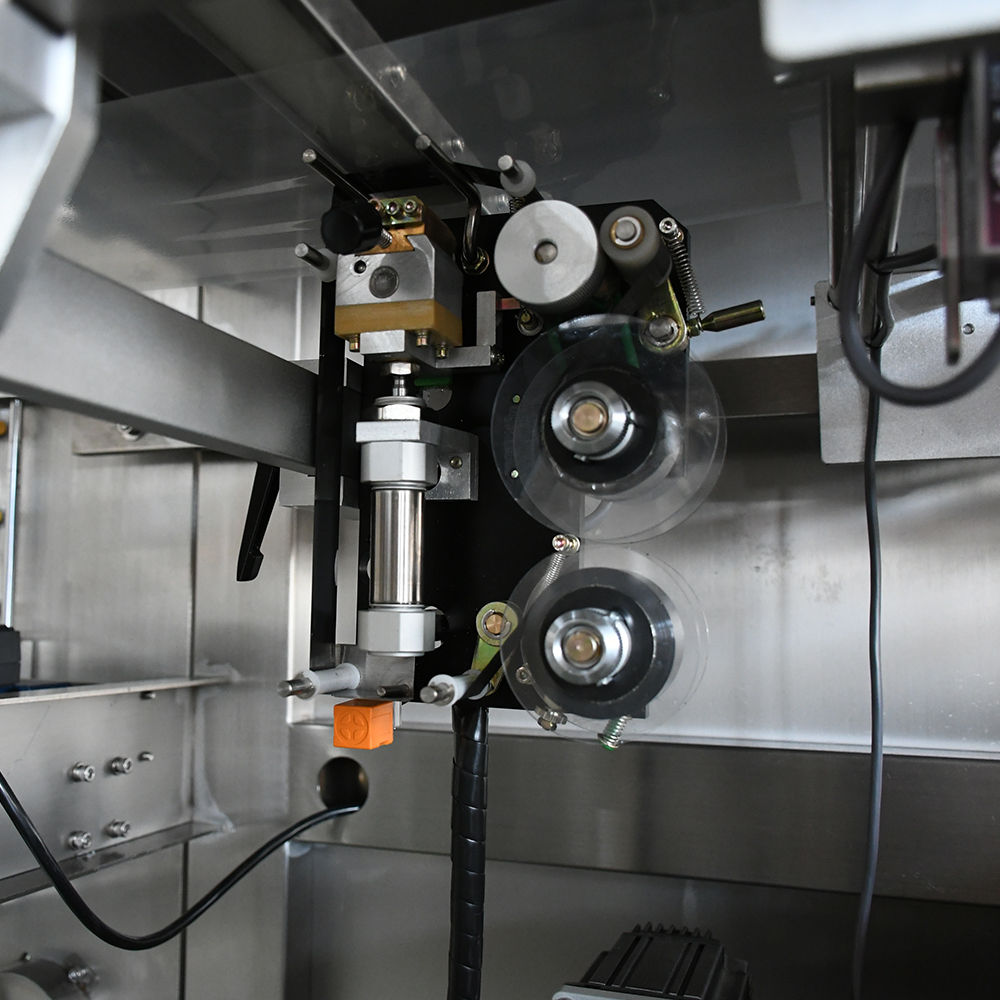
Un criterio de aceptación que no se puede medir no es un criterio. La tabla que aparece a continuación muestra el formato de lo que se debe acordar por escrito antes de la prueba, para que nadie tenga que negociar mientras la máquina está en funcionamiento.
| Controlar | Cómo probarlo | Qué grabar |
|---|---|---|
| Frecuencia del ciclo | Ejecución cronometrada a la velocidad especificada, en su producto, durante una duración definida. | Paquetes reales por minuto, duración de la carrera, número y causa de las interrupciones. |
| Longitud de la bolsa y posición del sello | Mida en paquetes consecutivos y compare con la tolerancia de dibujo. | Media, mínimo y máximo, y si el valor varió a lo largo de la ejecución. |
| Fuerza del sello | Ensayo de pelado según ASTM F88 con un ancho de muestra y una velocidad de ensayo acordados. | La técnica utilizada, el ancho de la muestra, la velocidad de la prueba, el valor medio y el valor mínimo individual. |
| Integridad del sello | Penetración del tinte según ASTM F1929 en los paquetes de la serie | Aprobado o reprobado por muestra, y el tipo de defecto cuando se encuentra. |
| Resistencia a la rotura del paquete | Prueba de inflado según ASTM F1140 o ASTM F2054, o una retención de fluencia cercana al 80 por ciento del valor de ruptura. | Presión de rotura y ubicación de la falla: sello o material |
| Peso de llenado | Pese una muestra definida con su propio instrumento. | Tamaño de la muestra, media, desviación estándar, error con respecto al objetivo |
| Continuidad de la unión protectora | Verifique la continuidad del circuito de conexión equipotencial de protección según lo requiera el equipo eléctrico de la máquina. | El valor medido en comparación con el límite que indica el constructor. |
| Parada de emergencia y enclavamientos | Accione cada dispositivo de parada y interruptor de seguridad en su turno. | Aprobado o reprobado por dispositivo y el comportamiento de parada observado |
Observe la diferencia entre la segunda y la tercera columna. Casi todos los compradores especifican la primera y olvidan la segunda. Una prueba sin valor registrado no se puede comparar con la siguiente máquina, no se puede analizar su evolución cuando la producción disminuye seis meses después, ni se puede mostrar a un auditor que pregunte cómo se controla la calidad del sellado.
La resistencia del sello y la integridad del sello son dos pruebas diferentes.
Esta distinción causa más problemas que cualquier otro punto en las pruebas de aceptación de empaques, y vale la pena comprenderla correctamente antes de redactar una especificación.
Fuerza del sello Mide cuánta fuerza se necesita para separar un sello. Integridad del sello Mide si el envase tiene una fuga: un canal, un hueco o una vía por donde puede escaparse el producto o la atmósfera. Son propiedades diferentes, medidas con métodos distintos, y una no implica la otra.
Un paquete puede pasar una prueba de estanqueidad y aun así tener fugas. Un sello hermético con un defecto en el canal estrecho se abrirá con una fuerza perfectamente aceptable y aun así fallará como barrera. Lo contrario también ocurre: un paquete puede ser hermético y aun así abrirse con una fuerza inferior a la exigida por su propio estándar de calidad. Si su especificación solo menciona una de las dos posibilidades, deja la mitad del riesgo sin controlar.
En la práctica, esto significa tres familias de pruebas en la agenda de FAT. La prueba de pelado según ASTM F88 proporciona el valor de resistencia. La prueba de penetración de tinte según ASTM F1929 es la prueba sensible para defectos de canal que la inspección visual no detecta. La prueba de inflado según ASTM F1140 o ASTM F2054, que incluye una prueba de fluencia, proporciona la integridad del paquete completo y, lo que es importante, dónde ocurrió la falla: una rotura en el sello indica parámetros de sellado, mientras que una rotura en el material indica el laminado. Cuando se utiliza un lavado con nitrógeno o una atmósfera modificada, la medición de oxígeno en el espacio de cabeza debe ir junto con estas pruebas, ya que verifica que la atmósfera se haya establecido correctamente y no se haya escapado.
Otro inconveniente: los resultados de la prueba de despegue solo son comparables si la técnica es la misma. Sin soporte, con soporte a 90 grados y con soporte a 180 grados se obtienen valores de fuerza diferentes en el mismo paquete. Acuerden la técnica una sola vez, regístrenla y aplíquenla en todas las pruebas futuras.
Qué registrar durante la carrera
La prueba debe generar un archivo, no dejar memoria. Hay cuatro aspectos que merecen ser tenidos en cuenta, ya que reconstruirlos posteriormente resulta costoso.
- Configuración de la máquina para obtener el mejor rendimiento. Temperatura, presión y tiempo de sellado; tensión de la película; parámetros de longitud de la bolsa; ajustes de dosificación. Fotografie las pantallas y anote los valores. Si un nuevo operador realiza algún cambio en tres meses, deberá restaurar la configuración anterior.
- El procedimiento del operador. El trazado de la película, la secuencia de arranque, la secuencia de cambio. Documentado en la prueba de aceptación en fábrica (FAT), cuando el ingeniero del fabricante está a tu lado, en lugar de reconstruirse durante la puesta en marcha.
- Cada desviación y su resolución. ¿Qué falló, qué se modificó, qué se volvió a probar? Un archivo sin desviaciones no es prueba de calidad; generalmente significa que no se cuestionó nada.
- Fotografías y vídeos de la ruta de rechazo, los puntos de protección y las interfaces. Estos son los artículos que tienen más probabilidades de generar discusiones después del envío, y una foto tomada en la fábrica lo resuelve en un minuto.
Liberación, pago del saldo y envío
La parte comercial es tan importante como la técnica, y debería estar estipulada en el contrato en lugar de acordarse por correo electrónico al final.
- Realizar la prueba, documentarla y firmarla. La nota de lanzamiento debe hacer referencia a los valores registrados, no a una declaración general de satisfacción. Si un valor no cumple con el criterio, se corrige y se vuelve a probar, o se registra como un elemento pendiente con fecha, sin que esto se incluya en la firma.
- Vincula el pago del saldo a la prueba firmada, no al calendario. La mayoría de los fabricantes trabajan con un depósito y el resto se paga antes del envío. Vincular ese saldo a una prueba de aceptación en fábrica (FAT) superada con resultados documentados es la herramienta más eficaz que se puede utilizar, y los fabricantes que siguen un proceso de construcción documentado se sienten cómodos con ello porque esperan superarla.
- Mantenga una lista de asuntos pendientes con los propietarios. Es normal que haya algunos elementos pendientes en una máquina personalizada. Lo importante es que cada uno tenga un responsable identificado, una corrección y una fecha, y que la lista de empaque registre lo que se está corrigiendo en el sitio.
- Registre la máquina tal como fue enviada. Fotografías de la máquina embalada, la lista de empaque y la confirmación de que el paquete de documentación viajó con ella. La documentación que se envía por separado de la máquina suele llegar tarde.
Lo que FAT no puede cubrir: SAT y traspaso de operador.
Una FAT no puede probar su planta, porque su planta es un edificio diferente. Hay tres aspectos que quedan fuera de su alcance y deben planificarse en la SAT.
- Servicios en su edificio. Calidad y presión del aire comprimido, características de la fuente de alimentación, temperatura y humedad ambiente. Una máquina que funcionó correctamente con el suministro de aire del fabricante puede comportarse de manera diferente con el suyo, y eso no es un defecto de fabricación.
- Integración de línea. La conexión entre la pesadora o llenadora anterior y el detector, la báscula de control, la cinta transportadora y la empacadora posteriores. La puesta en marcha de la unidad completa en la fábrica demuestra el funcionamiento de la máquina; solo la prueba SAT demuestra el funcionamiento de la línea.
- Sus operadores, quienes realmente lo manejan. Esta es la parte con la cola más larga. Un operario que ajusta los parámetros de sellado por tacto en lugar de mediante pruebas produce fugas que aparecen en el archivo de quejas de los clientes en lugar de en la propia línea de producción.
Cómo TOP Y Machinery estructura la prueba antes del envío
Desde nuestra planta de fabricación en Foshan, Guangdong, establecida en octubre de 2011, con más de 4500 m² de taller, un equipo de más de 50 personas que incluye ingenieros eléctricos, de diseño mecánico, de puesta en marcha y de servicio posventa, y una capacidad de producción mensual cercana a las 70 máquinas personalizadas, fabricamos siguiendo un proceso diseñado para que la prueba final sea una confirmación en lugar de un descubrimiento.
- La producción parte de un dibujo confirmado, no del pedido. Las dimensiones y las operaciones de producción se indican en el plano, que se entrega para su revisión y confirmación. Esto es lo que hace que la verificación de la obra terminada sea útil en la prueba de aceptación en fábrica (FAT): existe un documento con el que comparar. Por eso, la confirmación del plano, y no la orden de compra, es el punto de partida para la puesta en marcha de la producción.
- Los subconjuntos se prueban antes de su integración. El ensamblaje se realiza por lotes, cada uno probado individualmente, y solo entonces se ensambla y pone en marcha la máquina completa como una sola unidad. Los fallos se detectan dentro del lote que los originó, en una etapa en la que corregirlos no implica desmontar una máquina terminada.
- La prueba utiliza material real. La puesta en marcha utiliza producto y película reales, no ciclos vacíos. Por eso mismo pedimos a los compradores que envíen producto y película en condiciones de producción: una máquina que solo ha trabajado con material de demostración no ha sido probada en ningún aspecto relevante para usted.
- La calidad del sellado se mide, no se da por sentada. Las pruebas de desprendimiento, penetración de tinte y ruptura forman parte de nuestro proceso de verificación del sellado, en lugar de una simple inspección visual de la mandíbula. Los valores deben constar en su expediente, no en una conversación.
- El entrenamiento finaliza con la firma del acta. Los operarios reciben formación sobre la carga de la película, los parámetros de sellado, el cambio a un nuevo formato, la lectura de códigos de error y el diagnóstico inicial. Finalizan con una comprobación práctica cuyos registros puede archivar su sistema de calidad. Cuando un auditor pregunte a un operario cómo y por qué configuró los parámetros de sellado, ese registro será la respuesta.
Nada de esto cambia la naturaleza de una FAT (Entorno de Pruebas en Fábrica). Lo que cambia es lo que uno encuentra al llegar: una máquina construida según un documento, ensamblada en lotes verificados, ya probada con material real, con los valores de sus pruebas de sellado y sus registros de capacitación en una carpeta. La prueba, entonces, confirma, en lugar de rescatar.
Preguntas frecuentes
¿Podemos omitir la prueba FAT y realizar la prueba en nuestras propias instalaciones?
Puedes hacerlo, pero perderás la ventaja. En las instalaciones del constructor, los planos, las herramientas, las piezas de repuesto y el equipo de ingeniería se encuentran en un mismo edificio, y el constructor asume el costo de corregir cualquier problema. Después del envío, cada corrección se realiza en tu planta, dentro de tu plazo de producción. Si viajar es realmente imposible, solicita una grabación de vídeo presencial con los valores registrados, pero insiste en los valores, no en un resumen.
¿Cuánto tiempo debería durar una prueba de aceptación en fábrica?
Calcule un día completo para una máquina estándar y dos o más para una unidad personalizada o una línea, dedicando la mayor parte del tiempo a la prueba de funcionamiento con carga y a la prueba de sellado. Si el cronograma solo permite una hora para la prueba de funcionamiento, el problema está en el cronograma, no en la prueba. Incluya la duración de la prueba de aceptación en fábrica (FAT) en el plan del proyecto al confirmar los planos.
¿Qué ocurre si la máquina falla en alguna parte de la prueba?
Es normal en una máquina personalizada y no es motivo para descartarla. Lo que importa es la resolución: corregida y probada de nuevo, o registrada como un elemento abierto con un responsable, una solución y una fecha. Lo que sí debería preocuparle es una prueba en la que no se cuestionó nada ni se produjo ningún fallo; eso suele significar que los criterios nunca se cuantificaron.
¿Debería vincularse el pago del saldo al FAT?
Sí. Vincular el equilibrio a una FAT superada con valores documentados es una práctica habitual y te da una ventaja real en el único momento en que aún la tienes. Los constructores que siguen un proceso de compilación documentado esperan superar la prueba y, por lo general, aceptan la condición sin dificultad.
¿Necesitamos tanto una prueba de desprendimiento como una prueba de penetración del tinte?
Sí, si el paquete es de barrera. La prueba de despegue según ASTM F88 mide la resistencia. La prueba de penetración de tinte según ASTM F1929 detecta los defectos de canal que la inspección visual no detecta y que la prueba de despegue no revela. Un paquete puede pasar la primera prueba y fallar como barrera. Cuando se utiliza atmósfera modificada, se debe añadir la medición de oxígeno en el espacio de cabeza.
¿Qué documentación debe enviarse físicamente con la máquina?
Manuales de operación y mantenimiento, diagrama de cableado, planos de montaje, copia de seguridad del programa PLC, lista de repuestos con plazos de entrega para piezas de desgaste, declaraciones de materiales en contacto con alimentos y paquete de certificados, todo en un idioma que su equipo de mantenimiento entienda. Confirme en la prueba de aceptación en fábrica (FAT) que el paquete esté completo y en la caja, no que se haya prometido para más adelante.
Qué incluir en la orden de compra
Seis cláusulas hacen la mayor parte del trabajo, y redactarlas lleva una tarde. Fije la especificación y el paso de confirmación del plano. Defina los criterios de aceptación numéricamente, incluyendo la técnica de prueba de sellado aplicable. Indique que la producción en serie utiliza su producto y su película, y que usted proporciona ambos. Exija la documentación en la prueba de aceptación en fábrica (FAT) en lugar de después del envío. Vincule el pago del saldo a una prueba firmada con valores registrados. Y separe los criterios de FAT de los criterios de SAT para que los problemas de integración de la línea no se confundan con defectos de fabricación.
Los compradores que siguen este procedimiento correctamente obtienen algo más que protección contra una máquina defectuosa. Obtienen una base documentada: la configuración, los procedimientos y los valores medidos de la máquina en su mejor rendimiento, que servirá de referencia para cualquier consulta futura sobre solución de problemas. La prueba de aceptación en fábrica (FAT) no es el último paso antes del envío, sino el primer registro útil de la vida útil de la máquina.
Lecturas relacionadas
- Guía de cumplimiento para equipos de envasado de alimentos: FDA, Reglamento UE 1935/2004 y materiales en contacto con alimentos.
- Detección de objetos extraños en líneas de envasado de alimentos: Detección de metales vs. Rayos X vs. Báscula de control
- Costo de la máquina de envasado de alimentos: Guía de precios 2026
- Fabricantes chinos de máquinas de envasado de alimentos: Cómo encontrar un proveedor fiable
- Capacidad de fabricación: Cómo se construyen las máquinas de envasado de alimentos
- Capacitación para operadores de máquinas de envasado de alimentos

