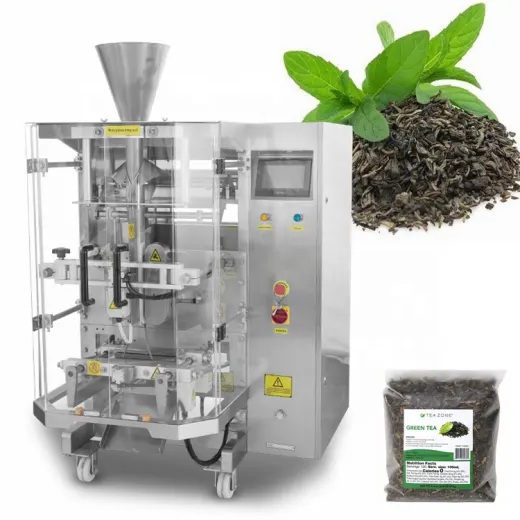
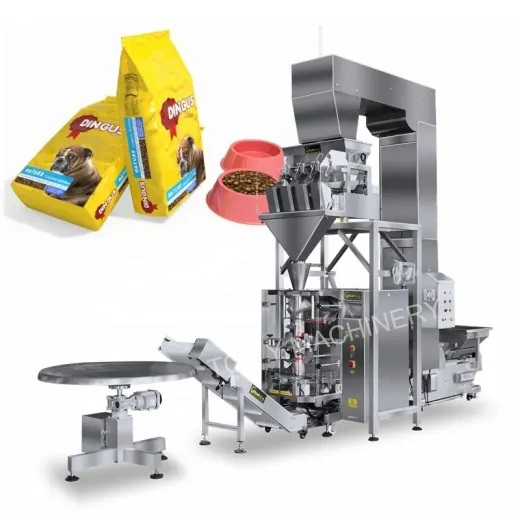
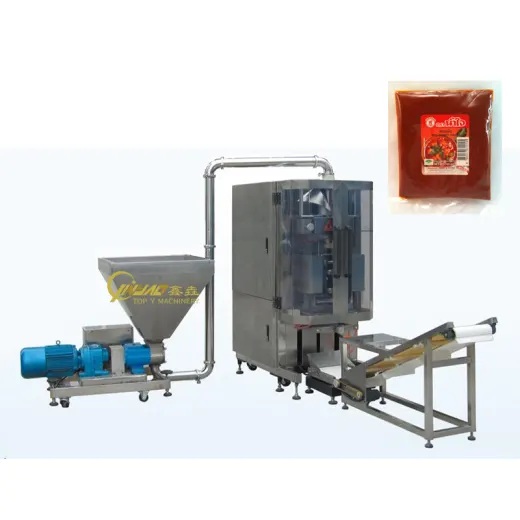
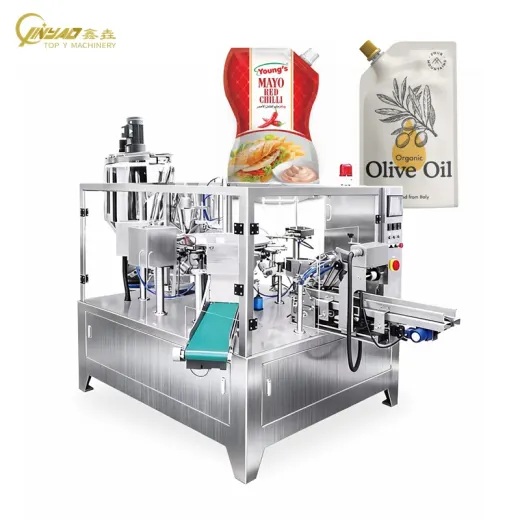
Envasado vertical frente a bolsas prefabricadas: comparación de formatos de bolsa, consumo de film y tiempo de cambio.
Qué abarca esta comparación
- VFFS vs. Bolsa prefabricada: Tres números deciden la máquina.
- Una diferencia arquitectónica lo decide todo lo demás.
- Formatos de bolsas: La limitación que no se puede evitar mediante la ingeniería.
- Consumo de película: la fórmula de ancho que puede comprobar con cualquier presupuesto.
- Ejemplo práctico: 13,5 gramos de película por bolsa.
- Dónde se pierden los rollos de película y dónde se pierden las bolsas prefabricadas
- Tiempo de cambio: La longitud de la bolsa es un parámetro, el ancho de la bolsa es una parte.
- ¿Cuánto cuesta el tiempo de cambio de las bolsas prefabricadas a lo largo de un año?
- Dónde aparecen los problemas de calidad de los sellos en cada plataforma
- El crossover, construido a partir de tus números, no de los nuestros.
- Máquinas de embolsado vertical (VFFS) en el lado de la película
- Máquinas de bolsas prefabricadas en el lado del formato
- Preguntas frecuentes: Formatos, películas y cambios de formato
- Cómo se escribió esta comparación
VFFS vs. Bolsa prefabricada: Tres números deciden la máquina.
Las máquinas de ensacado vertical (VFFS) y las máquinas de bolsas prefabricadas pesan, llenan y sellan los mismos productos, y por eso la comparación siempre da vueltas en círculo. Se diferencian en un aspecto arquitectónico, y de ahí se derivan todas las diferencias en cuanto a coste, velocidad y flexibilidad: Una máquina VFFS fabrica la bolsa a partir de un rollo de película, en línea, alrededor de un tubo formador; una máquina de bolsas prefabricadas abre una bolsa que un convertidor ya ha fabricado, impreso y sellado por tres lados.
Así pues, decida tres números, en este orden, y observe que el precio de la máquina no es uno de ellos:
- ¿Existe en formato de rollo la bolsa que necesita? Si necesita una boquilla, una cremallera deslizante, una forma troquelada, una bolsa de fondo plano o un acabado mate y brillante en el mismo panel, la respuesta es no, y la comparación termina ahí. Ningún avance tecnológico en un sistema VFFS puede producir un formato que la película no pueda reproducir.
- ¿Cuántos cambios de formato se le pedirá realizar a la línea de producción al año? No se trata de la cantidad de referencias (SKU) que tengas, sino de cuántas veces por semana alguien se acerca a la máquina y cambia la bolsa. Esta cifra, más que el volumen anual, es lo que diferencia a ambas plataformas en la práctica.
- ¿Cuántos millones de paquetes de un mismo formato se venden al año? Cuando los cambios de formato son escasos y el volumen de producción es alto, el costo de la película se convierte en el factor dominante y el formato VFFS resulta más rentable por unidad. Cuando los cambios de formato son frecuentes, el ahorro en película se consume en tiempo de inactividad antes de que se materialice.
La versión que damos por teléfono. Si tu bolsa requiere una película que no se puede formar, compra la máquina prefabricada y deja de negociar el precio de la película. Si tu bolsa es de tipo almohada, fuelle o cuádruple sellado y la cambias menos de una vez por semana, compra la VFFS e invierte la diferencia en una báscula mejor, ya que una báscula barata en una máquina rápida genera desperdicios costosos.
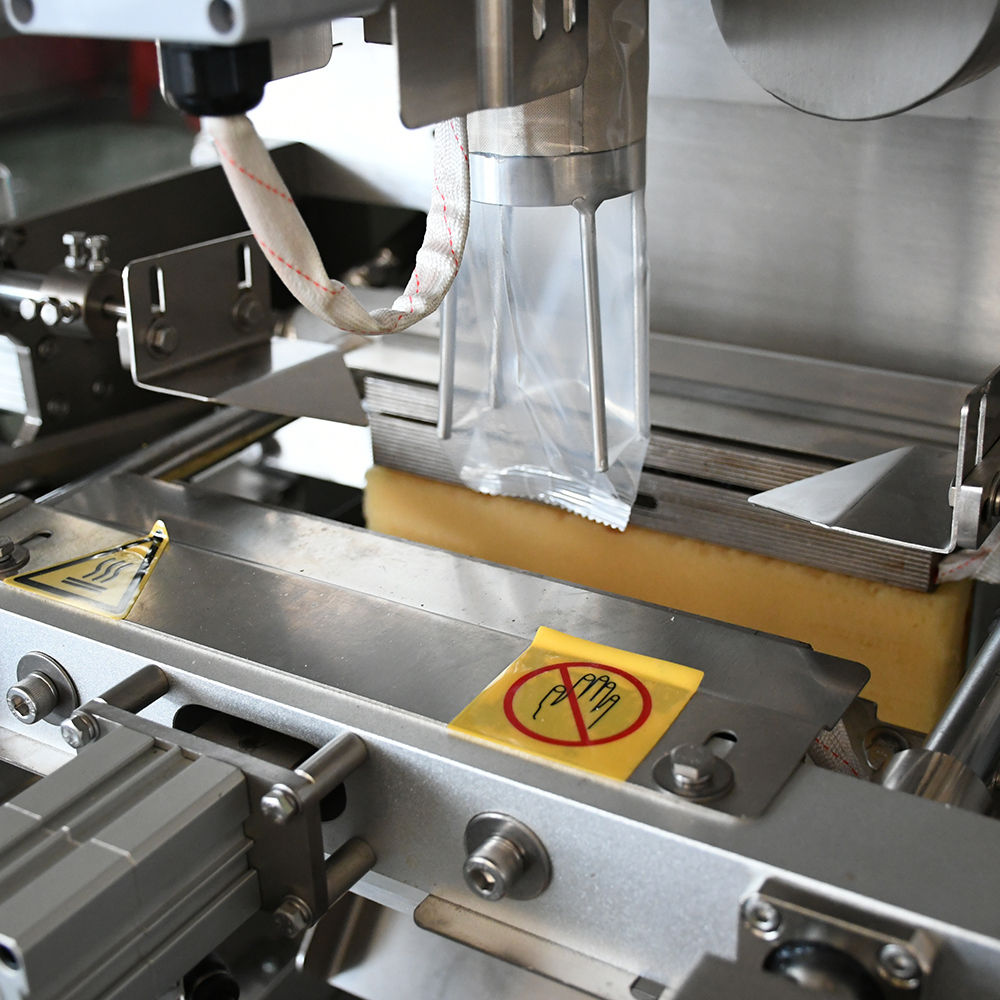
Una diferencia arquitectónica lo decide todo lo demás.
Siga el proceso de la bolsa. En una línea de bolsas prefabricadas, la bolsa ya ha completado todo un ciclo de vida antes de llegar a usted: el convertidor la imprimió, la laminó, la cortó, selló tres de sus cuatro lados, colocó la cremallera o soldó la boquilla y la empaquetó en una caja de cartón. Su máquina realiza una operación que el convertidor no hizo: abre la bolsa, la llena y cierra el cuarto lado. En una VFFS, usted realiza seis operaciones que el convertidor habría realizado: conformado, sellado posterior, llenado, sellado superior, corte y el control de calidad correspondiente a las cuatro.
Esto no es un detalle sobre quién hace el trabajo. Es un detalle sobre dónde puede fallar el trabajo y quién paga cuando falla.:
| ¿Qué cambios en la arquitectura? | VFFS (película de rollo) | Bolsa prefabricada (convertida sin conexión) |
|---|---|---|
| Donde se crea la calidad de la bolsa | En tu piso, en cada turno, por tus mandíbulas, tensión y permanencia | En el convertidor, usted hereda sus tres sellos y su impresión. |
| Lo que le compras al proveedor | Película: ancho, repetición, núcleo, dirección de desenrollado, calibre y comportamiento del sellado, todo especificado para una sola máquina. | Bolsas terminadas: un artículo contable, almacenable e inspeccionable. |
| Costo del material por paquete | Menor: no estás pagando a un convertidor para que dé forma, imprima y almacene la bolsa. | Más alto: la conversión, la impresión y las funciones están integradas en el precio de la bolsa. |
| Deseche el producto cuando algo salga mal. | Una bolsa de película del tamaño de una bolsa, más el producto si ya estaba dosificado. | Una bolsa terminada completa, más el producto |
| Formato techo | Cualquier cosa en la que se pueda doblar un tubo | Cualquier cosa que un convertidor pueda hacer |
| Riesgo de aumento | Real: la película debe probarse en la máquina, normalmente con una prueba de línea. | Bajo: la bolsa ya es una bolsa |
Vuelva a leer esa tabla desde la perspectiva del comprador, porque explica una asimetría que sorprende a los compradores. La plataforma con el material más barato tiene un aumento de producción más elevado, y la plataforma con el material más caro tiene un aumento de producción más económico. Esto no es una coincidencia: es el mismo hecho visto desde ambas perspectivas.
Formatos de bolsas: La limitación que no se puede evitar mediante la ingeniería.
Cada bolsa VFFS es una variación de una misma forma: un tubo aplanado con un sello longitudinal en la parte posterior y un sello transversal en cada extremo. Una vez que se acepta esto, la lista de formatos deja de ser una lista de opciones y se convierte en una lista de consecuencias.
| Formato de bolsa | En VFFS | En una bolsa prefabricada | ¿Qué lo decide? |
|---|---|---|---|
| Bolsa tipo almohada (sellado con aletas) | Nativo: el predeterminado | Posible, rara vez elegido | El formato más económico posible en película; una versión prefabricada aumenta el costo sin obtener ninguna ventaja. |
| Bolsa con fuelle lateral / fondo plegado | Sí, con un fuelle forma | Sí | Herrajes de refuerzo en el VFFS; una conversión de bolsa estándar fuera de línea |
| Bolsa con cierre cuádruple (de cuatro esquinas) | Sí, formador dedicado y conjunto de mandíbula | Sí | El cine puede hacerlo, pero lo primero es específico del formato, no compartido. |
| Bolsa tipo doypack con base plana | Solo con un accesorio Doypack que pliega e inserta el fuelle inferior (Máquina para hacer bolsas Doypack con base plana rango) | Nativo: para esto se inventó el formato. | La velocidad disminuye en el accesorio VFFS; el pliegue inferior es una operación mecánica, no una propiedad de la película. |
| Estuche con cremallera | Posible mediante película de cremallera o un aplicador de cremallera en línea. | Nativo, incluyendo cremalleras deslizantes y de bolsillo. | La cremallera en línea reduce la velocidad y añade un consumible; las cremalleras deslizantes son prácticamente solo prefabricadas. |
| Bolsa con boquilla | No es compatible con un VFFS estándar; requiere un insertador de ajuste independiente. | Nativo, soldado por el convertidor | El pico es una pieza rígida; no se puede formar a partir de una película. |
| Bolsa de fondo plano/tipo caja | En la práctica, no. | Nativo | Requiere una construcción de cinco paneles con sellos de esquina hechos antes del llenado. |
| Forma troquelada, asa, ventana | Ventana sí; silueta troquelada no | Sí | Una silueta recortada rompe el tubo; una ventana registrada es solo una operación de impresión y perforación. |
| Acabado mate/brillante selectivo, lámina fría, textura | Limitado a lo que el proveedor de película pueda entregar en el registro | Acabado completo del convertidor | El acabado se realiza después de la impresión; en película debe imprimirse en |
Dos consecuencias que vale la pena mencionar en voz alta, porque suelen descubrirse demasiado tarde:
- El sello trasero reduce el área imprimible. Un sellado de aleta en una bolsa de 190 mm de ancho consume aproximadamente de 10 a 20 mm de película, que se convierte en una brida sellada en la parte posterior. En una bolsa prefabricada, el cuarto sellado se encuentra en la parte superior, donde el cliente espera un sellado de todos modos. Si su diseño contempla un panel posterior a sangre completa, no resistirá el contacto con una máquina de impresión de formato vertical (VFFS).
- Un cambio de formato en un VFFS suele ser un cambio de hardware, no un cambio de configuración. Este es el punto más incomprendido de toda la comparación, y es el tema de la quinta sección.
Consumo de película: la fórmula de ancho que puede comprobar con cualquier presupuesto.
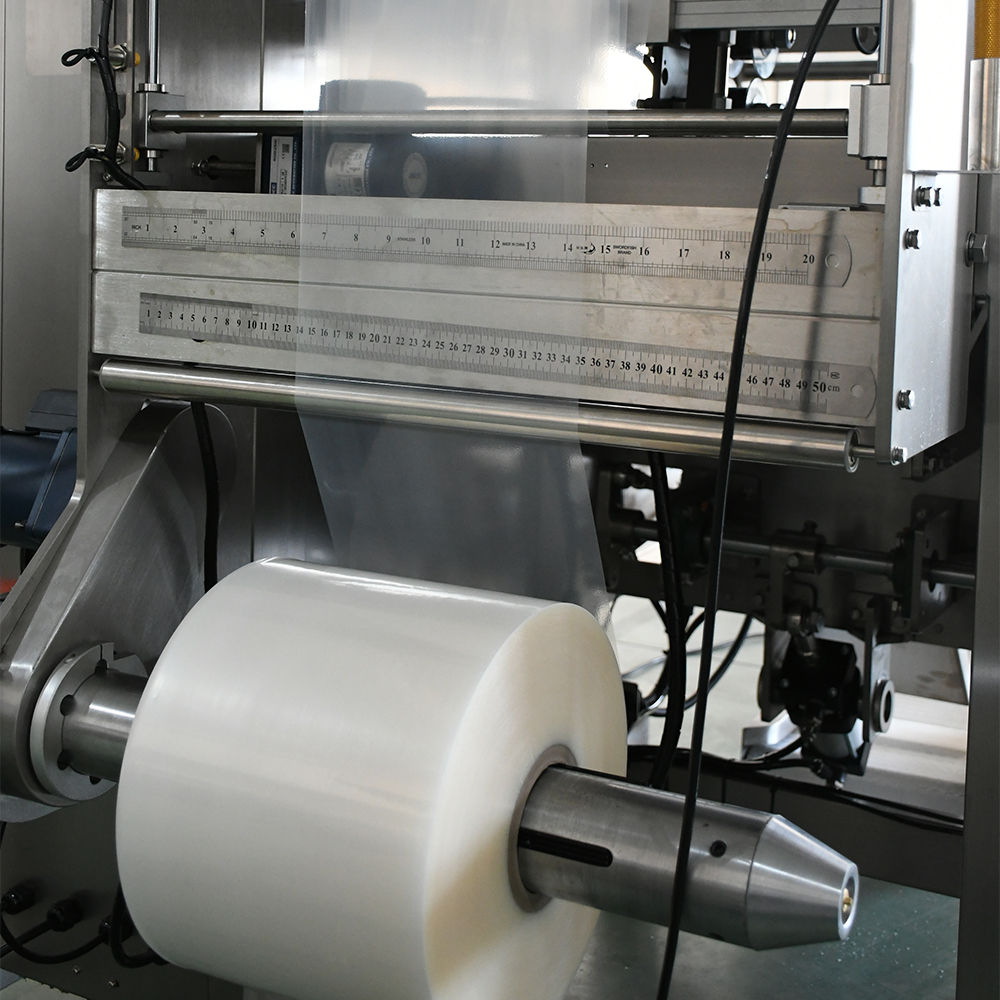
El consumo de film no es una cuestión de opinión. Es geometría, y se pueden verificar las cifras de cualquier proveedor con una simple operación aritmética. El film que forma la bolsa tiene que envolver el producto y volver sobre sí mismo, por lo que:
La regla. Ancho de película requerido = 2 × ancho de la bolsa terminada + margen de sellado (normalmente de 10 a 25 mm para el sellado de la aleta posterior). Película consumida por bolsa = ancho de película × (longitud de la bolsa + de 5 a 10 mm para el sellado y corte transversal).
No es necesario que lo acepte sin más. Puede comprobarse con nuestra tabla de especificaciones publicada, ya que el ancho máximo de la película de la máquina y el ancho máximo de la bolsa deben cumplir la misma relación; de lo contrario, uno de los dos números sería meramente decorativo.
| Modelo | Ancho de la bolsa (mm) | Ancho máximo de la película (mm) | 2 × ancho máximo de la bolsa | Tolerancia máxima (mm) |
|---|---|---|---|---|
| TOPY-VP320 | 50–150 | 320 | 300 | 20 |
| TOPY-VP420 | 60–200 | 420 | 400 | 20 |
| TOPY-VP520 | 100–250 | 520 | 500 | 20 |
| TOPY-VP620 | 100–250 | 620 | 500 | 120 |
| TOPY-VP730 | 140–350 | 730 | 700 | 30 |
| TOPY-VP820 | 250–400 | 820 | 800 | 20 |
| TOPY-VP1050 | 140–500 | 1050 | 1000 | 50 |
Seis de los siete modelos tienen una tolerancia de 20 a 50 mm, que es exactamente el sellado y recorte de aletas que cabría esperar. La fila interesante es la VP620: su ancho de película supera el doble del ancho de la bolsa en 120 mm, porque la máquina acepta una formadora más grande que la que anuncia la columna de tamaño de bolsa. Esto no es un error, y no es algo exclusivo nuestro. La lección es que la columna de ancho de película describe la máquina, mientras que la columna de ancho de bolsa describe una familia de productos del catálogo. Al especificar una bolsa, hágalo en función del ancho que realmente le quede bien, no del máximo indicado en el folleto. El Gama de máquinas de envasado VFFS Está organizada por tamaño anterior precisamente por esta razón.
Dos cosas más que te indica la tabla, si lees la columna de velocidad que aparece al lado. Primero, el grosor de la película aumenta con el tamaño del modelo, desde 0,03 mm en la VP320 hasta 0,20 mm en la VP1050: una bolsa más pesada necesita una banda más rígida para mantener su forma alrededor de un tubo más grande. Segundo, la velocidad de la bolsa disminuye a medida que la bolsa crece: la VP320 procesa de 10 a 60 bolsas por minuto y la VP1050 de 2 a 30, aunque ambas se anuncian con la misma opción de alta velocidad de 100 bolsas por minuto en formatos pequeños. Una bolsa más grande significa más película para indexar, mayor tiempo de sellado y mayor recorrido. Cualquiera que te cite una sola cifra de "bolsas por minuto" sin especificar el tamaño de la bolsa está citando la celda más favorable de esa tabla.
Ejemplo práctico: 13,5 gramos de película por bolsa.
Tomemos como ejemplo una bolsa de café de 1 kg: 190 mm de ancho, 300 mm de largo, en un laminado de PET 12 / aluminio 7 / PE 80, que es de 99 µm y una estructura común para un paquete de café con válvula de desgasificación; la compensación entre barrera e impresión es la misma que la que se encuentra detrás. Bolsas de café de papel kraft versus papel aluminioRealice los cálculos en el orden en que lo haría en una revisión de presupuesto:
| Paso | Cálculo | Resultado |
|---|---|---|
| 1. Ancho de la película | 2 × 190 + 20 | 400 mm — así que este es un trabajo para VP420 |
| 2. Película consumida por bolsa | 400 mm × (300 + 8) mm | 0,1232 m² |
| 3. Gramática de la estructura | (12 × 1,40) + (7 × 2,70) + (80 × 0,92) | 109,3 g/m² |
| 4. Masa de película por bolsa | 0,1232 × 109,3 | 13,5 g |
| 5. Costo de la película por bolsa a $4,20/kg | 13,5 g × $4,20 ÷ 1000 | 5,7 centavos |
| 6. Bolsas obtenibles por kg de película | 1000 ÷ 13.5 | aproximadamente 74 bolsas |
| 7. Coste efectivo con un 3 % de desperdicio por puesta en marcha y empalme. | 13,5 × 1,03 = 13,9 g | 5,8 centavos |
Ahora bien, la misma bolsa, como una bolsa prefabricada con cierre de cremallera, de un fabricante, cuesta 11,5 centavos con envío incluido. La bolsa contiene más material (aproximadamente 15,8 g si se añade el fuelle inferior y la cinta de la cremallera), pero la diferencia entre 5,8 y 11,5 centavos no se debe al material. Se debe a los costos de impresión, laminación, tres sellos, soldadura de la cremallera, inspección y margen del fabricante, distribuidos sobre el precio del producto terminado.
Eso supone una diferencia de 5,7 centavos por bolsa. Con cinco millones de bolsas al año, el costo asciende a $285,000 anuales, por lo que no debería sorprender que una planta con un solo producto y pocos cambios de formato compre una VFFS y nunca se arrepienta. Del mismo modo, una planta con veinte referencias y dos cambios de formato al día compra la máquina prefabricada y no se arrepiente, ya que no producirá cinco millones de bolsas de ningún producto.
Se deben realizar dos comprobaciones en cualquier presupuesto cinematográfico. Pregunte por el precio por kilogramo. y El gramaje de la estructura, luego dividir: algunas cotizaciones parecen más baratas por kilogramo porque la estructura es más delgada, lo que afecta el rendimiento de la barrera y el sellado, no el costo. Y pregunte por el ancho de la película que le están cotizando, no por el ancho del rollo en el que viene: un rollo de 620 mm en un trabajo de 400 mm representa 220 mm de desperdicio en cada bolsa.
Dónde se pierden los rollos de película y dónde se pierden las bolsas prefabricadas
La cifra de desperdicio de película del 2 al 5 por ciento citada para VFFS es real, pero no es la cifra que debe preocuparle. Las costosas pérdidas de película en un VFFS no son desperdicio en absoluto, son ajustes:
- Conjunto de bolsa de longitud larga. Nada indica que esto sea un fallo. Las bolsas tienen buen aspecto, los sellos funcionan correctamente, la máquina está en marcha y cada bolsa lleva discretamente 10 mm adicionales de película. En el ejemplo anterior, esto representa un 4 % de material, invisible para siempre.
- Ancho de película sobreestimado. Lo compré porque estaba en stock o porque el rollo era más barato por kilogramo. El problema está en la geometría, no en el contenedor de desechos.
- Registro e impresión repetida. Una película impresa cuya longitud de repetición no coincide con la longitud de la bolsa obliga a utilizar una bolsa más larga o a que se produzca una lucha de marcas oculares que se manifiesta como cierres defectuosos intermitentes.
- Puesta en marcha y empalme. En realidad, entre un 2 y un 5 por ciento, y es el único de los cuatro que se puede ver en un contenedor de chatarra.
Las bolsas prefabricadas pierden material de forma diferente, y este es el aspecto que los compradores subestiman sistemáticamente: Una bolsa que no se abre se desecha intacta. En una máquina rotativa de bolsas prefabricadas, una bolsa mal colocada cuesta el precio total de la bolsa (cerca de 11,5 centavos en nuestro ejemplo), más el producto ya dosificado. Un sellado incorrecto en una máquina VFFS cuesta el equivalente a la longitud de una bolsa de película, alrededor de 5,7 centavos, y la película representa la mitad de la pérdida, que es mucho más barata.
Con una tasa de fallos de apertura de bolsas del 1 %, una planta que produce 5 millones de bolsas al año desecha 50 000 bolsas terminadas, lo que supone unos 5750 dólares en embalaje antes incluso de contabilizar el producto. Esto no justifica evitar las máquinas prefabricadas, razón por la cual la industria cita la lógica de "sin bolsa, no hay llenado, no hay sellado" como una característica estándar. Lo que sí justifica es exigir que esta característica se demuestre a su velocidad, en su propia bolsa, en lugar de darla por sentada.
Tiempo de cambio: La longitud de la bolsa es un parámetro, el ancho de la bolsa es una parte.
La mayoría de las comparaciones de cambios son inútiles porque comparan un "cambio" vago con otro "cambio" vago. La distinción útil es más precisa y se deriva directamente de la aritmética del ancho de la película en la sección anterior. Si el ancho de la película = 2 × ancho de la bolsa + margen, entonces:
El tamaño del bolso cambiador es gratuito.
El ancho de la película y el tamaño de la bolsa se mantienen iguales. Se indexa más o menos película por ciclo. Este es un parámetro de configuración en la pantalla táctil, que se mide en uno o dos minutos; además, en nuestra serie VP, el ancho de la bolsa también se puede ajustar mediante un motor eléctrico dentro del rango de ajuste del ancho de la bolsa.
El ancho de la bolsa de cambio es una parte
La película debe tener un ancho diferente, por lo que el tubo formador y, a menudo, las mordazas de sellado deben ser diferentes. Se compran formadores, se almacenan formadores y se invierten entre 30 y 90 minutos en instalar uno; además, hay que cambiar la película de la máquina.
En un Máquina rotativa de envasado de bolsas prefabricadas La misma lógica funciona en sentido contrario. Un tamaño de bolsa diferente requiere una configuración de cargador diferente y piezas de agarre o formato diferentes, normalmente de 20 a 45 minutos. Pero un tamaño diferente obra de arte Para el mismo tamaño de bolsa no se necesita nada más: se abre una caja nueva y se carga. Esa es la flexibilidad a la que se refieren cuando dicen que las máquinas prefabricadas manejan muchos SKU, y vale la pena ser precisos sobre qué es realmente flexible.
| ¿Qué cambia? | VFFS | bolsa prefabricada | ¿Quién lo hace? |
|---|---|---|---|
| Largo de la bolsa, mismo ancho | 1–2 min, receta en HMI | No aplica: la bolsa está fija. | Operador |
| Ancho de la bolsa, misma longitud de familia | 30–90 min, ex + tiburones + película | 20–45 min, cargador + pinzas | Técnico, generalmente |
| Nueva obra de arte, del mismo tamaño. | 2–5 min, rollo nuevo | 2–5 min, caja nueva | Operador |
| Nuevo formato (almohada → fuelle, plano → de pie) | Hardware: formador, mordazas, a veces un kit Doypack. | No hay nada mecánico si la bolsa tiene la misma huella. | Proveedor o ingeniero interno |
| Producto nuevo, relleno diferente | Cambio de báscula o llenadora, 30–120 min | Mismo | Técnico |
| Cambio en las especificaciones de la película o la bolsa | Se recomienda encarecidamente realizar una prueba en línea antes de comprometerse. | Solo para aprobación de muestras | Proveedor + su control de calidad |
La cuestión que diferencia una máquina flexible de dos máquinas que comparten un bastidor. ¿Cuánto cuestan las piezas de formato para mi segundo tamaño de bolsa y cuántos juegos se incluyen? Una celda de paletizado necesita una pinza; una línea de ensacado necesita una formadora por ancho de bolsa. Si el precio por formato es de cinco cifras, la máquina no es flexible: su reutilización resulta costosa.
¿Cuánto cuesta el tiempo de cambio de las bolsas prefabricadas a lo largo de un año?
Si convertimos los minutos en capacidad, el argumento se vuelve concreto. Tomemos como ejemplo una planta que cambia de bolsa dos veces al día, 250 días al año (500 cambios) en una línea que normalmente procesa 40 bolsas por minuto:
| Plataforma | Tiempo de cambio | Horas de línea perdidas por año | Días laborables equivalentes | Bolsas no producidas |
|---|---|---|---|---|
| VFFS, el cambio de ancho necesita un anterior | 75 minutos | 625 h | aproximadamente 26 | 1,5 millones |
| Prefabricado, cambio de formato de piezas | 30 minutos | 250 horas | alrededor de 10 | 0,53 millones |
| Diferencia | 45 minutos | 375 h | alrededor de 16 | alrededor de 1 millón |
Lea atentamente la última fila, porque es la cifra que decide la mayoría de los proyectos. Dieciséis días laborables de capacidad de línea al año, y un millón de bolsas de producción perdida, no es un error de redondeo: es un mes de producción. Que esto importe o no depende completamente de si su línea es la limitación. Si tiene capacidad ociosa y vende todo lo que produce, las horas de línea perdidas son un inconveniente. Si tiene que rechazar pedidos, ese millón de bolsas justifica plenamente la elección de una plataforma sobre la otra, y es mayor que el ahorro de película en el mismo año para una planta de volumen moderado.
Así que realiza ambas sumas juntas, nunca por separado. El ahorro de película favorece a VFFS. La capacidad de cambio favorece a los sistemas prefabricados cuando los cambios son frecuentes. El punto de inflexión es donde se cruzan esas dos líneas en tus cifras, y no es un umbral publicado; cualquiera que te cotice un volumen fijo sin preguntarte por la frecuencia de tus cambios está adivinando.
Dónde aparecen los problemas de calidad de los sellos en cada plataforma
Ambas plataformas fallan. Fallan en puntos diferentes, lo que significa que la prueba de aceptación y la lista de repuestos también difieren.
En una VFFS
- La calidad del sellado se fabrica en su planta. La temperatura de la mordaza, el tiempo de permanencia, la presión y la tensión de la banda interactúan entre sí, y lo hacen de forma diferente en una película de 0,03 mm y en una de 0,20 mm. Un fallo en el sellado VFFS suele deberse a una variación de los parámetros o a un cambio en la película, no a un defecto en el material.
- La trampa de tres parámetros. Aumentar la temperatura para corregir un sellado deficiente puede arrugar la película; aumentar el tiempo de permanencia para corregir la arruga puede dañar un laminado delgado. Solicite al proveedor la ventana de configuración por escrito, indicando la estructura de la película.
- La especificación de la película es una especificación de la máquina. El ancho, la longitud de repetición, el diámetro del núcleo, la dirección de desenrollado, el calibre y el comportamiento del sellado deben especificarse a la máquina. Por eso, una prueba de línea es indispensable para una película nueva, y por eso una película que funcionó en una máquina puede fallar en otra.
En una máquina prefabricada
- Como solo se fabrica un sello, la calidad del sello es en gran medida hereditaria. Los tres sellos del convertidor y su calidad de impresión vienen prefabricados, lo que traslada el riesgo a la inspección de recepción de mercancías. Solicite su certificación y conserve muestras.
- La apertura y la recogida son los nuevos modos de fallo. Una funda que no se abre, se abre torcida o se engancha por un borde es un problema de configuración de la máquina con un componente del material: la rigidez del fuelle, el grosor de la cinta de la cremallera y el deslizamiento de la película influyen en cómo se comporta la funda en el cargador.
- La tolerancia dimensional de la bolsa es más importante de lo que los compradores esperan. Una bolsa que mida 2 mm más de su ancho indicado no se registrará correctamente en las pinzas, y los sellos resultantes parecerán casi correctos, lo cual es peor que un error evidente.
Las pruebas que se aplican a ambos
La resistencia del sellado, la integridad del sellado y las fugas son tres medidas diferentes y deberían evaluarse mediante tres pruebas distintas. La resistencia del sellado se mide mediante una prueba de despegue según la norma ASTM F88. La prueba de rotura sin restricciones se basa en la norma ASTM F2054. La detección de fugas por emisión de burbujas se basa en la norma ASTM F2096. Una máquina que supera una prueba de despegue aún puede presentar fugas a través de un canal en el sellado, y una bolsa que mantiene la presión en un banco de pruebas de rotura aún puede fallar dentro de una caja. Es necesario acordar las tres medidas en el protocolo de aceptación, con tamaños de muestra específicos, y realizar las pruebas de la misma manera en ambas plataformas para que la comparación sea significativa. Lista de verificación de la prueba de aceptación en fábrica Establece las mismas tres pruebas con criterios de aceptación medibles.
El cumplimiento de las normas de contacto con alimentos es fundamental: el Reglamento CE 1935/2004 sirve de marco de referencia, el Reglamento UE 10/2011 se aplica a las capas de plástico y la normativa FDA 21 CFR se aplica al mercado estadounidense. Ambas arquitecturas pueden cumplir con la normativa, pero en un sistema VFFS, la evidencia de cumplimiento se basa en la película que se especifique, lo que constituye una razón más para especificarla con precisión en lugar de aceptar la que esté disponible en stock.
El crossover, construido a partir de tus números, no de los nuestros.
Cuatro datos son suficientes para que su planta tome la decisión correcta. Anótelos antes de leer otro folleto:
- Requisito de formato de bolsa. Boquilla, cremallera deslizante, fondo plano, forma troquelada o registro mate y brillante → prefabricado, y el análisis ha terminado.
- Cambios por año. Cuéntalos. Multiplica los cambios diarios por los días laborables. Si el resultado supera aproximadamente los 300, realiza el cálculo de capacidad mencionado anteriormente antes de comparar los precios de las películas.
- Paquetes anuales del formato dominante. Por debajo de un millón de copias, el ahorro en película rara vez compensa la inversión en producción y utillaje. Por encima de cinco millones de copias de un mismo formato, suelen ser la opción dominante.
- Ya sea que la línea sea tu limitación. Si es así, los minutos de transición valen más que los centavos de película, y la transición se inclina hacia lo prefabricado.
| Tu situación | La plataforma que se ajusta | Por qué |
|---|---|---|
| Un solo producto, un solo tamaño de bolsa, gran volumen, bolsa sencilla tipo almohada o con fuelle. | VFFS | El ahorro de película es toda la historia y la capacidad de cambio es irrelevante. |
| Envase de venta al por menor de alta calidad con cierre de cremallera, boquilla o presencia en el estante. | bolsa prefabricada | La capacidad de formato, no el costo, es lo que decide. |
| Envasadora por contrato, muchos clientes, muchos tamaños de bolsas, cambios frecuentes | Bolsa prefabricada, o ambas | La capacidad de cambio es fundamental; los cambios de obras de arte no cuestan nada. |
| El mismo producto en tamaño de producción y en tamaño de venta al público. | A menudo ambos | Formato grande en VFFS, formato minorista en prefabricados: una combinación muy común. |
| Iniciando, volumen desconocido, el formato puede cambiar | Prefabricado primero | Menor riesgo de puesta en marcha y sin necesidad de prueba en línea; reconsiderar al alcanzar el volumen deseado. |
La combinación de la cuarta fila merece una mención especial, ya que es la respuesta más frecuente en plantas que ya han resuelto este problema. Utilizar una VFFS para la producción a granel y una máquina rotativa prefabricada para la producción minorista no es indecisión; cada plataforma aprovecha sus ventajas. Si solo puede elegir una y no logra decidirse, lo más recomendable es optar por el formato que su cliente esté dispuesto a pagar y, posteriormente, optimizar los costos en la plataforma elegida.
Máquinas de embolsado vertical (VFFS) en el lado de la película
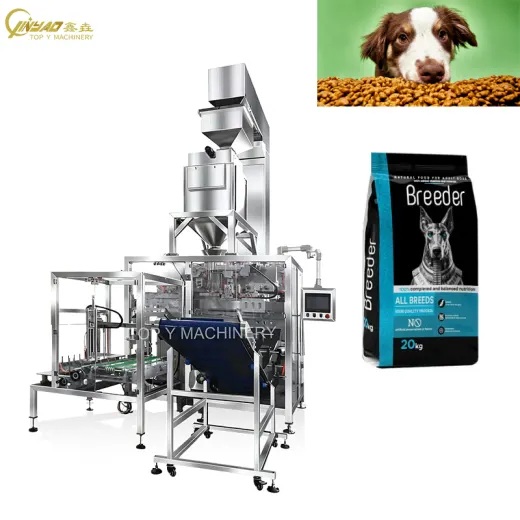
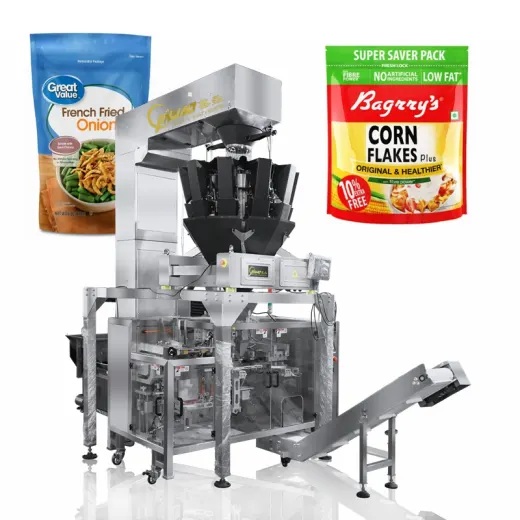
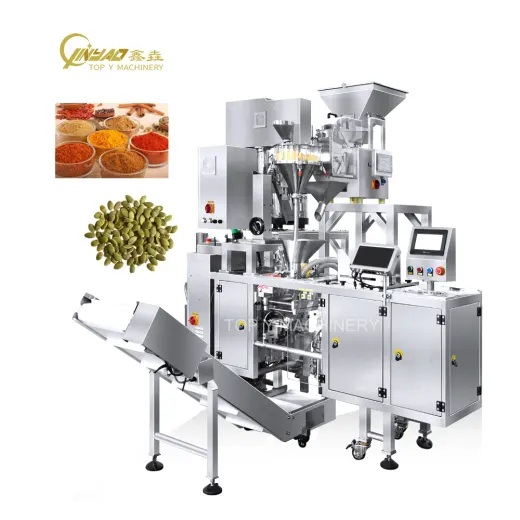
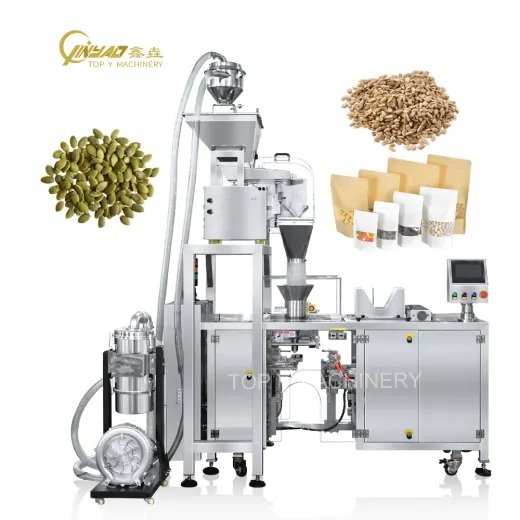
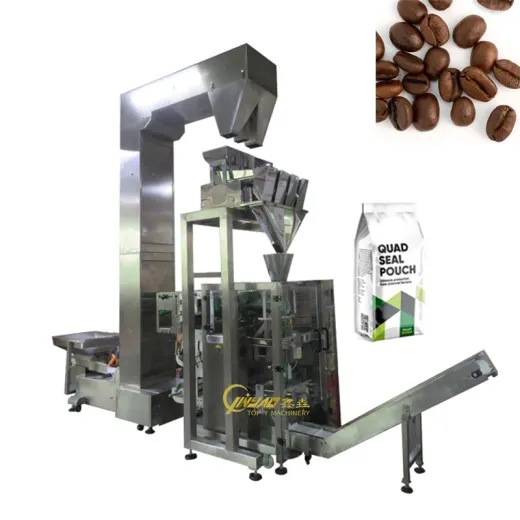
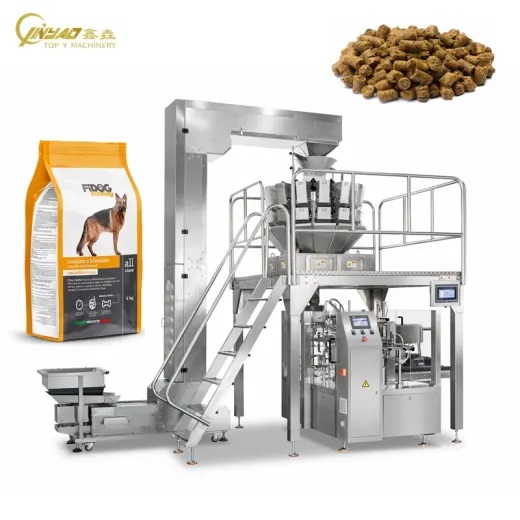
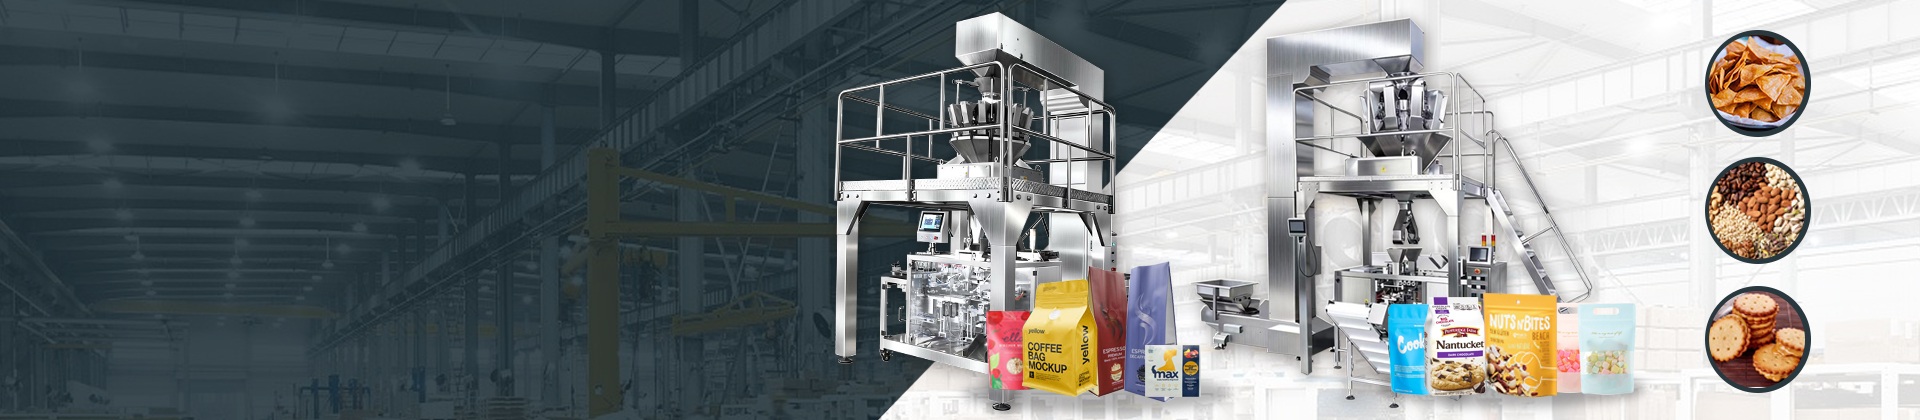
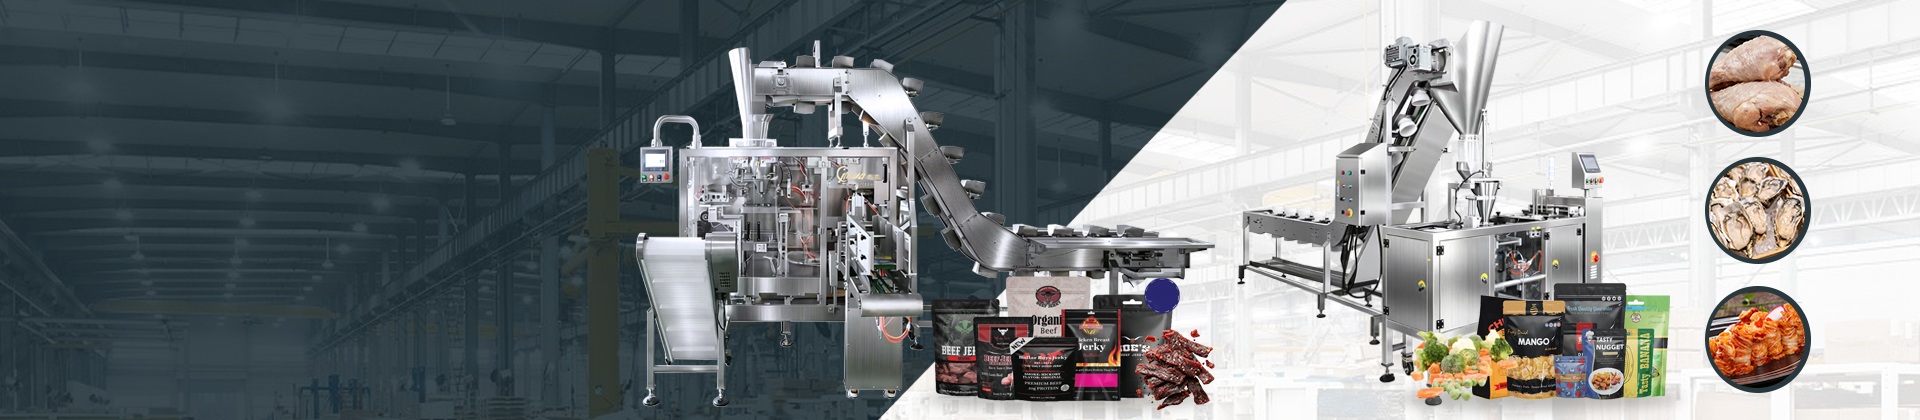
En lo que respecta al sistema de película y formadora, la máquina que hay que tener en cuenta es la embolsadora vertical combinada con una pesadora lineal: la configuración que construimos para frutos secos, legumbres, arroz y gránulos pequeños, donde la película realiza todo el trabajo y la pesadora garantiza la precisión.
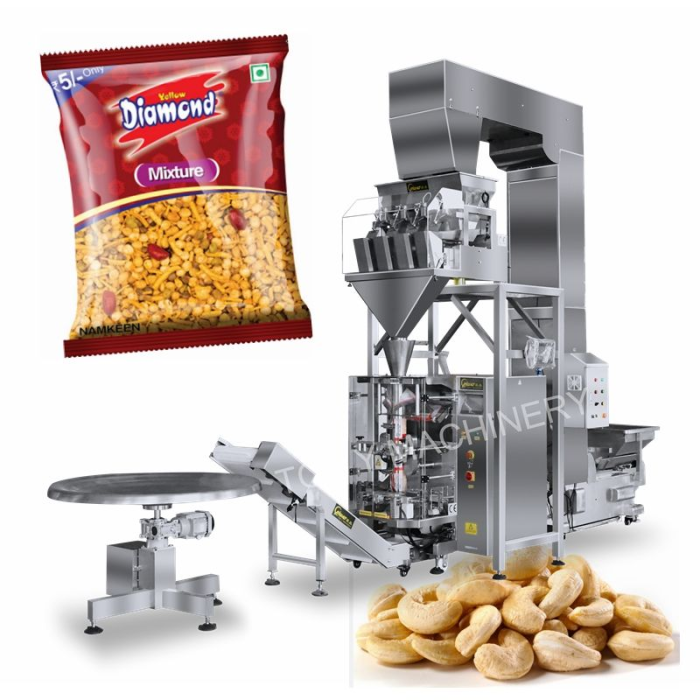
Nuts Packing Machine | Automatic Food Linear Weigher Packing Machine | Cashew Nuts Packing Machine
- Precisión de pesaje de 0,1 a 1,5 g en gránulos pequeños, legumbres, arroz y frutos secos.
- De 25 a 40 bolsas/min estándar; hasta 60 bolsas/min con accionamiento de doble servomotor.
- Serie TOPY-VP: 7 modelos, ancho de película 120–1050 mm, ancho de bolsa 50–500 mm
- Película de 0,03–0,10 mm en los modelos 320/420; contacto completo de grado alimenticio SS#304
Consulte la tabla completa de especificaciones y anchos de película.
Máquinas de bolsas prefabricadas en el lado del formato
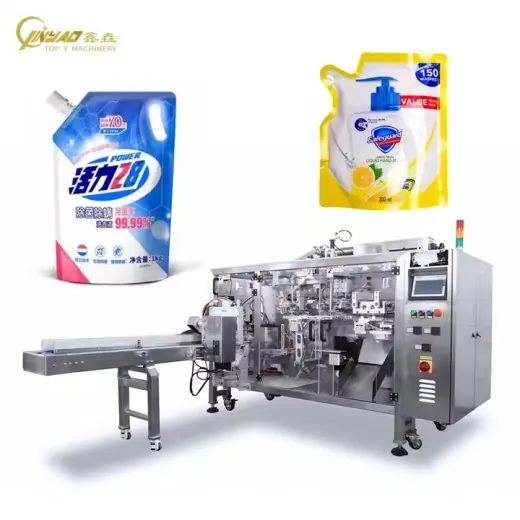
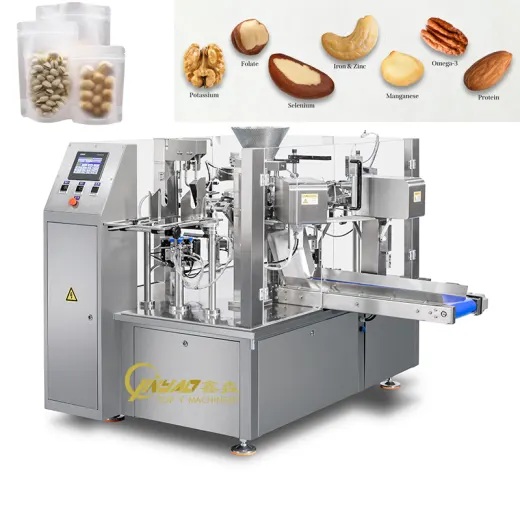
Para el formato y el cambio de diseño, la máquina rotativa de bolsas prefabricadas —un carrusel de estaciones donde cada bolsa se abre mediante vacío y aire, se llena, se sella una vez y se descarga— es la opción más segura para quienes usan bolsas con cremallera o cuyos clientes cambian de opinión sobre el diseño.
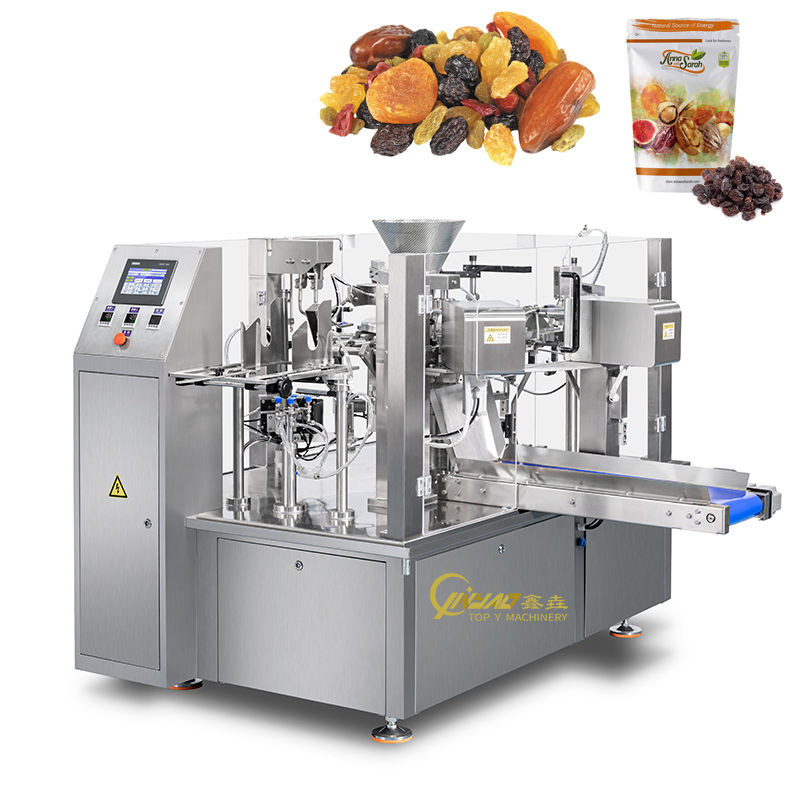
Máquina de envasado de bolsas prefabricadas para frutos secos, almendras y anacardos. Máquina de envasado rotativa.
- Bolsa de 90–400 mm de ancho × 100–500 mm de largo; Doypack, cremallera vertical y fuelle.
- 10–60 bolsas/min, con conversión de frecuencia, construcción SS#304
- Sin bolsa / sin apertura / sin llenado / sin sellado, con recuperación de bolsa reutilizable
- El cambio de diseño gráfico implica una caja nueva, no una configuración nueva: la flexibilidad que importa con 20 referencias.
Consulte la gama completa de tamaños de bolsas y la distribución de las estaciones.
Ambas cifras anteriores corresponden a la misma categoría de producto (frutos secos y deshidratados) a propósito. Comparar una máquina VFFS que procesa anacardos con una máquina prefabricada que procesa sobres de champú es la forma más común de tomar malas decisiones de compra, y es el error más frecuente que observamos en las cotizaciones comparativas.
Preguntas frecuentes: Formatos, películas y cambios de formato
¿Qué opción resulta más económica por bolsa, VFFS o bolsas prefabricadas?
VFFS, en cuanto al material, reduce el costo aproximadamente a la mitad en el ejemplo anterior: 5,8 centavos de película frente a 11,5 centavos de bolsa para el mismo paquete de café de 1 kg. El ahorro no es gratuito: se paga con el tiempo de cambio de formato, las herramientas de conformado de tubos y una prueba de línea para cada nueva película. Por debajo de un millón de paquetes al año de un mismo formato, el ahorro generalmente no compensa esos costos.
¿Puede una máquina VFFS fabricar una bolsa con cremallera que se mantenga de pie?
Puede fabricar bolsas con base plana y sistema de fijación Doypack, y aplicar cremalleras mediante película especial o un aplicador en línea. Sin embargo, no ofrece la misma libertad que un convertidor: las cremalleras deslizantes, las boquillas, las bolsas de fondo plano y las siluetas troqueladas solo se fabrican con piezas prefabricadas. Si la cremallera es un requisito de marketing y no una comodidad, especifique una bolsa prefabricada y deje de intentar que la película se comporte como una bolsa convertida.
¿Cuánto tiempo se tarda en cambiar el tamaño de la bolsa en cada caso?
En una VFFS, cambiar la longitud de la bolsa supone un cambio de receta de uno a dos minutos; cambiar el ancho de la bolsa requiere un tubo formador diferente y, a menudo, mordazas diferentes, por lo que el proceso dura entre 30 y 90 minutos, incluyendo el cambio de film. En una máquina de bolsas prefabricadas, cambiar el tamaño de la bolsa supone entre 20 y 45 minutos de trabajo con el cargador y la pinza, mientras que cambiar el diseño del mismo tamaño solo lleva unos minutos, ya que se trata simplemente de una caja nueva.
¿Por qué se consume película por bolsa y no simplemente por la superficie de la bolsa?
Debido a que la película se enrolla alrededor de la bolsa en lugar de quedar plana sobre ella. El ancho de la película es el doble del ancho de la bolsa terminada más el sellado de la aleta posterior, y la película consumida por ciclo es ese ancho multiplicado por la longitud de la bolsa más el sellado transversal y el corte. Una bolsa de 190 × 300 mm consume 400 × 308 mm de película — 123 200 mm² frente a una sola cara plana de 57 000 mm², es decir, aproximadamente 2,2 veces el área de la cara, porque la película se convierte en ambas caras de la bolsa más los sellados entre ellas. Esa proporción explica por qué un milímetro ahorrado en el ancho vale más que un milímetro ahorrado en cualquier otro lugar: el ancho se multiplica por dos antes de multiplicarse por la longitud.
¿Es cierto que las bolsas prefabricadas son más lentas que la VFFS?
No necesariamente, y esta afirmación se repite a menudo sin matices. Nuestra VP420 procesa de 10 a 70 bolsas por minuto, y nuestra máquina rotativa para bolsas prefabricadas procesa de 10 a 60, cifras comparables para tamaños de bolsa similares. La gran diferencia que se menciona proviene de los sobres pequeños, donde una VFFS con carrera larga y película ligera indexa más rápido que cualquier carrusel de bolsas para abrir y sellar una bolsa prefabricada. En formatos de 1 kg, ambas plataformas son más similares de lo que sugiere la publicidad.
¿Qué información debo enviar a un proveedor para obtener un presupuesto comparable?
Dibujo de la bolsa con ancho, largo y fuelle finales; estructura de la película o especificación de la bolsa con gramaje; densidad aparente del producto y peso de llenado; bolsas requeridas por minuto al tamaño real de la bolsa; cambios por semana; paquetes anuales por formato; y el mercado al que vende, ya que esto determina la ruta de cumplimiento de las normas de contacto con alimentos y maquinaria. Envíe los ocho datos y ambas cotizaciones serán para el mismo trabajo, que es la única condición bajo la cual una comparación tiene sentido.
Cómo se escribió esta comparación
Autor y posición. Escrito por el equipo de ingeniería de TOP Y Machinery en Foshan, Guangdong. Fabricamos ambas plataformas, por lo que esta comparación puede ser tan directa: tanto la ensacadora vertical de la serie VP como la máquina rotativa prefabricada TOPY-RPM están en nuestro catálogo, y no tenemos ningún interés comercial en cuál compre. Cuando la respuesta honesta favorece una plataforma que no fabricamos —por ejemplo, las bolsas de fondo plano—, el artículo lo indica.
En qué se basan las cifras. Las cifras de ancho de película, tamaño de bolsa, espesor de película, velocidad, potencia y peso en la tabla de especificaciones son nuestros datos publicados de la serie VP, reproducidos para que pueda verificar la fórmula del ancho con cifras reales en lugar de confiar en ella. El rango de bolsas TOPY-RPM y la velocidad provienen de nuestra especificación rotativa prefabricada publicada. Las cifras de gramaje se calculan a partir de densidades de capa estándar (PET 1,40, aluminio 2,70, PE 0,92 g/cm³) y se muestra cada paso para que pueda sustituir su propia estructura y precio. Los tiempos de cambio son rangos tomados de nuestra propia experiencia de puesta en marcha y de comparaciones publicadas en la industria; son cifras de planificación, no garantías, y su conteo y película anteriores los modificarán.
Lo que deliberadamente no se afirma. No hay retorno de la inversión para el cliente, ya que la tarifa de mano de obra, el precio de la bolsa y el margen de contribución son suyos. No hay un único volumen de cruce, ya que el cruce depende de su número de cambios y de si la línea es su limitación; las dos sumas en este artículo se proporcionan completas para que pueda calcularlo en lugar de adoptar las nuestras. No hay precio para ninguna de las máquinas, ya que un precio sin un dibujo de la bolsa es una estimación.
Revisar. Revisado el 30/10/2026. Los cálculos de gramaje de la película y la tabla de la serie VP son las partes que probablemente se verán afectadas por los cambios en nuestra gama de productos; ambas se revisarán cada vez que se actualicen las páginas de especificaciones. Las normas de prueba de sellado (ASTM F88, F2054, F2096) y las referencias para contacto con alimentos (CE 1935/2004, UE 10/2011, FDA 21 CFR) se citan como documentos publicados, no parafraseados. Si encuentra algún error, infórmenos y lo corregiremos y registraremos la corrección.
Si quieres que las dos operaciones matemáticas de este artículo se ejecuten en tu propia plataforma, envía los ocho datos de la última sección de preguntas frecuentes a nuestro equipo de ingeniería. Te indicaremos qué plataforma admite la operación, incluyendo si la respuesta es la que nos hace perder la venta.
Lecturas relacionadas
- Gama de ensacadoras verticales: máquinas VFFS para gránulos, polvos, líquidos y pastas.
- Gama de máquinas Doypack: sistemas de bolsas prefabricadas con base, con cierre de cremallera y con boquilla
- Máquina de envasado en bolsas prefabricadas vs. máquina de envasado VFFS: ¿cuál es mejor?
- Tipos de máquinas de envasado de alimentos en 2026: VFFS, HFFS, rotativas y sistemas de bolsas.
- Máquina de envasado VFFS vs HFFS: 7 diferencias clave
- Pesadoras multicabezal, básculas lineales y el básculas de control que se sientan en cualquiera de las plataformas
- Capacidad de fabricación: cómo se construyen nuestras máquinas de envasado. y capacitación y traspaso de conocimientos del operador

